


PM-13D-01 | MODUL 4.1
ASAS PROSES PEMBEKUAN MAKANAN
Kategori: Pemprosesan Makanan
Siri: Teknologi Makanan Sejuk Beku
Modul: Modul 4 — Proses dan Sistem Pembekuan
Submodul: 4.1 — Asas Proses Pembekuan Makanan
KUDEN ACADEMY
PENGENALAN
Dalam Modul 4.0, kita telah melihat pembekuan sebagai sebahagian daripada satu sistem pengeluaran makanan yang lebih besar. Kita juga telah memahami bahawa memiliki freezer tidak semestinya bermaksud seseorang pengusaha telah mempunyai proses pembekuan yang baik. Peralatan hanyalah alat yang melaksanakan proses, sedangkan hasil sebenar bergantung kepada bagaimana proses itu dirancang, dikendalikan dan dikawal.
Dalam Modul 4.1 ini, kita bergerak satu langkah lebih jauh dengan melihat asas proses pembekuan dari sudut operasi. Fokus kita bukan lagi kepada persoalan umum tentang kepentingan pembekuan, dan kita juga tidak akan mengulang penerangan tentang pembentukan kristal ais, nukleasi atau hubungan antara kadar pembekuan dengan saiz kristal yang telah menjadi skop Modul 2. Sebaliknya, perhatian diberikan kepada perjalanan sebenar sesuatu batch produk apabila ia memasuki sistem pembekuan.
Dalam operasi komersial, proses pembekuan perlu menghasilkan keputusan yang boleh diulang. Jika satu batch karipap dibekukan dengan baik pada hari ini, batch dengan spesifikasi yang sama sepatutnya dapat memberikan keputusan yang hampir sama pada hari berikutnya apabila keadaan proses dikekalkan. Konsistensi seperti ini tidak berlaku secara kebetulan. Ia memerlukan proses yang mempunyai titik permulaan yang jelas, keadaan operasi yang ditetapkan, kaedah pemantauan yang sesuai dan kriteria untuk menentukan bila proses telah selesai.
Atas sebab itu, Modul 4.1 bukan bertujuan mengajar kita sekadar cara menggunakan freezer. Tujuannya ialah membina cara berfikir bahawa pembekuan ialah satu proses pengeluaran yang perlu ditetapkan, dipantau dan dikawal seperti proses makanan yang lain.
BAGAIMANA SATU PROSES PEMBEKUAN BERMULA?
Proses pembekuan sebenarnya bermula sebelum pintu freezer ditutup. Produk yang akan dibekukan perlu memasuki proses dalam keadaan yang telah ditentukan. Jenis produk, berat setiap unit, bentuk, ketebalan, suhu awal dan jumlah produk bagi setiap batch merupakan sebahagian daripada keadaan permulaan yang perlu diketahui.
Bayangkan sebuah perusahaan menghasilkan karipap sejuk beku. Setiap karipap ditetapkan pada berat 50 gram. Sebanyak 20 unit disusun pada setiap tray dan sejumlah tray tertentu digunakan bagi satu batch. Produk memasuki proses pembekuan selepas peringkat penyediaan selesai.
Apabila spesifikasi seperti ini ditetapkan, operator mengetahui keadaan produk yang sepatutnya memasuki freezer. Jika pada hari tertentu berat karipap berubah dengan ketara, bilangan produk pada tray bertambah atau jumlah tray dimasukkan melebihi kebiasaan, keadaan proses juga telah berubah.
Perkara yang sama berlaku kepada produk berkuah. Jika satu batch kari dibungkus dalam pouch 250 gram tetapi batch lain menggunakan pouch 500 gram, kedua-duanya tidak boleh terus dianggap mempunyai keadaan pembekuan yang sama. Berat, bentuk dan ketebalan produk telah berubah, maka perjalanan proses juga perlu dinilai mengikut keadaan tersebut.
Oleh itu, proses pembekuan yang terkawal bermula dengan produk masuk yang mempunyai spesifikasi yang diketahui dan konsisten. Tanpa keadaan permulaan yang jelas, sukar untuk menentukan sama ada perubahan pada hasil akhir disebabkan oleh freezer atau oleh variasi produk yang memasuki proses.
APAKAH YANG BERLAKU SEPANJANG SATU KITARAN PEMBEKUAN?
Apabila produk dimasukkan ke dalam sistem pembekuan, haba mula dipindahkan daripada produk kepada persekitaran penyejukan. Suhu produk menurun secara berperingkat sehingga pembekuan berlaku dan proses diteruskan sehingga keadaan akhir yang ditetapkan dicapai.
Daripada sudut operasi, perjalanan ini boleh dilihat sebagai satu kitaran yang mempunyai permulaan, tempoh pemprosesan dan titik tamat. Produk dimasukkan dalam keadaan tertentu, sistem beroperasi mengikut tetapan yang telah ditentukan, keadaan produk dipantau dan proses dihentikan apabila kriteria akhir telah dipenuhi.
Pemahaman ini penting kerana pembekuan tidak sepatutnya ditentukan semata-mata melalui ungkapan seperti “biarkan semalaman” atau “biasanya empat jam sudah cukup”. Tempoh mungkin menjadi sebahagian daripada spesifikasi proses, tetapi masa sahaja tidak menerangkan keseluruhan keadaan produk.
Sebagai contoh, empat jam mungkin mencukupi bagi satu batch dengan beban 20 kilogram yang disusun dalam keadaan tertentu. Tempoh yang sama tidak boleh terus dianggap sesuai apabila beban dinaikkan kepada 40 kilogram atau apabila produk menjadi lebih tebal. Jika keadaan proses berubah, prestasinya juga berpotensi berubah.
Atas sebab itu, masa pembekuan perlu difahami sebagai sebahagian daripada proses yang mempunyai syarat tertentu, bukannya satu angka yang boleh digunakan untuk semua keadaan.
MENGAPA KEADAAN PRODUK SEBELUM PEMBEKUAN PERLU DIKAWAL?
Produk yang memasuki sistem pembekuan pada keadaan yang berbeza boleh memberikan beban proses yang berbeza. Salah satu faktor yang penting ialah suhu awal produk.
Produk yang memasuki freezer pada suhu yang lebih tinggi membawa lebih banyak haba yang perlu dikeluarkan berbanding produk yang telah berada pada suhu lebih rendah. Perbezaan tersebut boleh mempengaruhi tempoh yang diperlukan oleh sistem untuk membawa produk kepada keadaan akhir yang sama.
Dalam operasi sebenar, perubahan suhu awal boleh berlaku apabila produk menunggu terlalu lama selepas penyediaan, apabila masa pemindahan daripada satu proses ke proses berikutnya berubah atau apabila batch dihasilkan pada waktu dan keadaan yang berbeza.
Oleh sebab itu, aliran kerja perlu dirancang supaya produk tidak memasuki proses pembekuan dalam keadaan yang berubah-ubah tanpa kawalan. Ini bukan bermaksud semua produk mesti mempunyai satu suhu universal sebelum dibekukan. Keperluannya bergantung kepada produk dan proses yang digunakan. Prinsip yang lebih penting ialah keadaan permulaan perlu diketahui dan dikawal mengikut spesifikasi yang telah dibangunkan.
Bagi produk yang telah dimasak, aspek penyejukan sebelum pembekuan telah dibincangkan dalam Modul 3.5. Dalam Modul 4.1, perkara yang perlu dibawa ke hadapan ialah produk yang memasuki freezer hendaklah berada pada keadaan yang sesuai dengan proses pembekuan yang telah ditetapkan.
MENGAPA SAIZ BATCH PERLU DITETAPKAN?
Saiz batch ialah jumlah produk yang diproses dalam satu kitaran pembekuan. Dalam operasi kecil, saiz batch kadangkala ditentukan berdasarkan ruang yang masih kosong di dalam freezer. Apabila ada ruang, lebih banyak produk dimasukkan sehingga freezer kelihatan penuh.
Pendekatan tersebut sukar menghasilkan proses yang konsisten kerana jumlah produk yang perlu dikendalikan oleh sistem berubah daripada satu batch kepada batch yang lain.
Jika proses telah dibangunkan menggunakan 25 kilogram produk bagi satu batch, jumlah tersebut menjadi sebahagian daripada keadaan operasi. Apabila beban dinaikkan kepada 40 atau 50 kilogram, jumlah haba yang perlu dikeluarkan turut meningkat dan keadaan dalam ruang pembekuan boleh berubah.
Saiz batch yang standard membantu operasi dalam beberapa cara. Operator mengetahui jumlah maksimum yang perlu dimasukkan, jadual pengeluaran lebih mudah dirancang, tempoh proses boleh dibandingkan antara batch dan sebarang penyimpangan lebih mudah dikenal pasti.
Bagi perusahaan yang sedang berkembang, penetapan saiz batch juga membantu mengenal pasti bila peralatan sedia ada telah mencapai had praktikalnya. Jika permintaan pasaran meningkat tetapi kapasiti setiap batch tidak lagi mencukupi, pengusaha boleh menilai sama ada perlu menambah bilangan kitaran, menambah peralatan atau beralih kepada sistem yang mempunyai kapasiti lebih tinggi.
Dengan cara ini, keputusan peningkatan kapasiti dibuat berdasarkan data pengeluaran dan bukannya berdasarkan andaian.
MENGAPA SUSUNAN PRODUK PERLU DISTANDARDKAN?
Selepas jumlah batch ditetapkan, cara produk disusun juga perlu dikawal. Susunan menentukan bagaimana produk ditempatkan di dalam ruang pembekuan dan bagaimana permukaan produk terdedah kepada medium penyejukan.
Dalam sistem yang menggunakan udara sebagai medium utama pemindahan haba, susunan produk yang terlalu padat boleh menghalang pergerakan udara pada bahagian tertentu. Dalam sistem lain, hubungan antara produk dengan permukaan penyejukan mungkin menjadi faktor yang lebih penting. Perincian setiap sistem akan dihuraikan dalam submodul berikutnya, tetapi prinsip asasnya tetap sama, iaitu susunan produk perlu sesuai dengan cara sistem tersebut memindahkan haba.
Bagi operasi karipap, misalnya, perusahaan boleh menetapkan bilangan unit pada setiap tray dan jumlah tray bagi setiap batch. Bagi produk dalam pouch, arah dan kedudukan pouch boleh ditetapkan supaya ketebalan produk lebih konsisten.
Apabila susunan distandardkan, setiap batch memasuki freezer dalam keadaan fizikal yang hampir sama. Keadaan ini mengurangkan variasi dan memudahkan perbandingan prestasi antara batch.
Standard penyusunan juga memudahkan latihan pekerja. Operator baharu tidak perlu meneka berapa banyak produk boleh diletakkan pada setiap tray atau bagaimana produk perlu disusun. Arahan boleh dimasukkan terus ke dalam prosedur operasi standard dan digunakan secara konsisten.
APAKAH MAKSUD MASA PEMBEKUAN DALAM OPERASI SEBENAR?
Masa pembekuan perlu mempunyai titik mula dan titik tamat yang jelas. Tanpa definisi tersebut, catatan seperti “produk dibekukan selama empat jam” boleh membawa maksud yang berbeza kepada pekerja yang berlainan.
Dalam sesuatu operasi, masa mula mungkin ditetapkan apabila keseluruhan batch selesai dimasukkan dan sistem kembali kepada keadaan operasi yang ditetapkan. Masa tamat pula ditentukan apabila kriteria akhir proses telah dipenuhi. Kaedah yang dipilih perlu sesuai dengan jenis peralatan dan prosedur operasi perusahaan.
Perkara yang penting ialah definisi tersebut digunakan secara konsisten. Jika masa bagi satu batch dikira daripada produk pertama dimasukkan tetapi batch lain dikira selepas pintu freezer ditutup, data yang dikumpulkan tidak lagi mempunyai asas perbandingan yang sama.
Masa pembekuan juga tidak sepatutnya ditentukan berdasarkan kebiasaan semata-mata. Tempoh perlu dibangunkan melalui pemerhatian dan pengukuran terhadap produk sebenar dalam keadaan operasi sebenar. Apabila formulasi, saiz, ketebalan, pembungkusan atau beban batch berubah secara ketara, tempoh yang telah digunakan sebelumnya mungkin perlu dinilai semula.
Dengan pendekatan ini, masa menjadi satu parameter proses yang mempunyai makna, bukan sekadar angka yang diwarisi daripada amalan lama.
MENGAPA SUHU PERLU DIUKUR DENGAN CARA YANG BETUL?
Suhu ialah antara parameter terpenting dalam operasi makanan sejuk beku, tetapi nilai suhu hanya berguna apabila kita mengetahui apa yang diukur.
Suhu udara dalam freezer memberikan maklumat tentang keadaan ruang atau sistem penyejukan. Suhu produk pula memberikan maklumat tentang keadaan makanan. Kedua-dua bacaan mempunyai fungsi tersendiri dan tidak boleh dianggap sebagai perkara yang sama.
Dalam pemantauan produk, lokasi pengukuran juga penting. Bahagian permukaan biasanya bertindak balas terhadap persekitaran pembekuan lebih awal daripada bahagian yang paling lambat kehilangan haba. Oleh itu, kaedah pengukuran perlu ditentukan berdasarkan tujuan pemantauan.
Alat pengukur suhu yang digunakan juga perlu sesuai dengan tugasnya dan diperiksa supaya bacaan yang diberikan boleh dipercayai. Dalam operasi yang semakin profesional, pemeriksaan dan kalibrasi peralatan pengukuran menjadi sebahagian daripada sistem kawalan kerana keputusan proses tidak boleh bergantung kepada alat yang tidak diketahui ketepatannya.
Perkara yang paling penting ialah pengusaha tidak menggunakan angka suhu tanpa memahami konteksnya. Catatan suhu perlu mempunyai makna yang jelas, termasuk lokasi pengukuran, masa pengukuran dan tujuan bacaan tersebut diambil.
BAGAIMANA KITA MENENTUKAN BAHAWA SATU BATCH TELAH SELESAI?
Setiap proses perlu mempunyai kriteria tamat. Dalam pembekuan makanan, kriteria tersebut perlu ditetapkan berdasarkan produk, sistem dan objektif proses.
Menggunakan keadaan “sudah keras” sebagai satu-satunya kriteria mempunyai kelemahan kerana penilaian tersebut bersifat subjektif. Dua orang pekerja boleh memberikan keputusan yang berbeza terhadap produk yang sama. Keadaan permukaan juga tidak semestinya memberikan gambaran lengkap tentang bahagian produk yang paling lambat kehilangan haba.
Pendekatan yang lebih baik ialah menetapkan kriteria yang boleh diperiksa secara konsisten. Kriteria tersebut boleh melibatkan kombinasi masa, keadaan operasi dan pengukuran produk yang telah ditentukan semasa pembangunan proses.
Apabila kriteria tamat telah ditetapkan, operator mempunyai panduan yang jelas untuk menentukan sama ada batch boleh dikeluarkan daripada sistem atau masih memerlukan pemprosesan lanjut.
Prinsip ini nampak mudah, tetapi sangat penting. Tanpa kriteria tamat, keputusan untuk mengeluarkan produk bergantung kepada anggaran. Apabila pengeluaran bertambah dan lebih ramai pekerja terlibat, variasi keputusan juga akan meningkat.
MENGAPA PRODUK PALING SUKAR DIBEKUKAN PERLU DIBERI PERHATIAN?
Dalam satu batch, tidak semua unit semestinya mengalami keadaan pemindahan haba yang sama. Kedudukan produk, ketebalan, bentuk dan hubungan dengan medium penyejukan boleh menyebabkan sesetengah unit atau bahagian produk mengambil masa lebih panjang untuk mencapai keadaan yang dikehendaki.
Atas sebab itu, pembangunan proses tidak sepatutnya hanya melihat produk yang paling cepat membeku. Perhatian perlu diberikan kepada keadaan yang mewakili bahagian paling mencabar dalam batch.
Dalam amalan pembangunan proses, pendekatan ini membantu mengelakkan keadaan apabila sebahagian produk telah mencapai sasaran tetapi unit lain masih belum berada pada keadaan yang sama. Lokasi yang paling mencabar bergantung kepada reka bentuk sistem dan cara produk disusun, maka ia perlu dikenal pasti melalui pemerhatian dan pengukuran semasa pembangunan proses.
Apabila lokasi atau produk yang paling lambat telah dikenal pasti, pemantauan proses boleh dilakukan dengan lebih bermakna. Kita tidak lagi memilih titik pengukuran hanya kerana mudah dicapai, tetapi memilihnya kerana titik tersebut memberikan maklumat yang penting tentang prestasi keseluruhan batch.
MENGAPA OVERLOADING PERLU DIELAKKAN?
Overloading berlaku apabila jumlah produk yang dimasukkan melebihi kapasiti proses yang telah ditetapkan atau melebihi keadaan yang mampu dikendalikan oleh sistem dengan baik.
Masalah ini sering berlaku ketika tempahan meningkat. Pengusaha mahu menjimatkan masa lalu menambah lebih banyak produk dalam satu batch. Dari sudut operasi, tindakan tersebut kelihatan seperti meningkatkan produktiviti kerana lebih banyak produk diproses sekali gus. Namun, jika sistem tidak mempunyai kapasiti yang mencukupi, tempoh pembekuan boleh menjadi lebih panjang dan keseragaman proses boleh terjejas.
Overloading juga boleh mengubah susunan produk. Ruang yang sepatutnya digunakan untuk memastikan keadaan pemindahan haba yang baik mungkin dipenuhi dengan produk tambahan. Akibatnya, prestasi proses yang telah dibangunkan menggunakan beban asal tidak lagi boleh dianggap sama.
Cara yang lebih baik untuk meningkatkan pengeluaran ialah menilai kapasiti berdasarkan data. Jika freezer hanya mampu mengendalikan saiz batch tertentu dengan konsisten, peningkatan pengeluaran perlu dirancang melalui penjadualan batch, penambahan kapasiti atau penggunaan teknologi yang lebih sesuai.
Produktiviti bukan bermaksud memasukkan sebanyak mungkin produk ke dalam freezer. Produktiviti bermaksud menghasilkan sebanyak mungkin produk yang memenuhi spesifikasi menggunakan masa, tenaga dan peralatan secara berkesan.
BAGAIMANA REKOD MEMBANTU MENGAWAL PROSES PEMBEKUAN?
Rekod mengubah pengalaman harian menjadi maklumat yang boleh digunakan untuk membuat keputusan. Tanpa rekod, pengusaha mungkin mengetahui bahawa sesuatu batch “terasa lambat” atau “nampaknya lebih baik”, tetapi sukar mengenal pasti sebab sebenar perbezaan tersebut.
Rekod asas pembekuan boleh merangkumi tarikh, nama produk, nombor batch, berat setiap batch, jumlah unit, keadaan awal produk, masa mula, tetapan sistem, masa pemeriksaan, masa tamat, keadaan akhir dan nama operator. Jika terdapat penyimpangan, tindakan yang diambil juga perlu dicatat.
Selepas beberapa minggu, rekod tersebut boleh menunjukkan pola yang sebelumnya tidak jelas. Pengusaha mungkin mendapati bahawa batch tertentu sentiasa mengambil masa lebih panjang apabila jumlah produk hampir mencapai had maksimum. Masalah juga mungkin berlaku apabila susunan tray berubah atau apabila keadaan awal produk tidak konsisten.
Data seperti ini sangat berguna ketika membuat keputusan penambahbaikan. Pengusaha boleh mengenal pasti punca masalah berdasarkan bukti dan bukan sekadar andaian.
Rekod juga menjadi semakin penting apabila perusahaan mempunyai lebih daripada seorang operator. Proses tidak lagi bergantung kepada ingatan seseorang, tetapi mempunyai sejarah yang boleh dirujuk oleh seluruh pasukan.
BAGAIMANA PROSEDUR OPERASI STANDARD MEMBANTU MENJAGA KONSISTENSI?
Apabila proses telah dibangunkan dan parameter utama dikenal pasti, maklumat tersebut perlu diterjemahkan kepada prosedur operasi standard atau SOP yang mudah diikuti.
SOP pembekuan tidak perlu menjadi dokumen yang terlalu rumit. Ia perlu menerangkan langkah yang benar-benar penting kepada operator, termasuk produk yang dibenarkan, saiz batch, cara penyusunan, keadaan permulaan, tetapan peralatan, kaedah pemantauan, kriteria tamat serta tindakan yang perlu diambil apabila proses tidak berjalan seperti biasa.
Tujuan SOP bukan untuk menambah kerja pentadbiran. Tujuannya ialah memastikan proses yang telah terbukti memberikan keputusan yang baik boleh diulang oleh pekerja yang berlainan pada hari yang berlainan.
SOP yang baik juga membantu latihan. Pekerja baharu boleh memahami bukan sahaja langkah yang perlu dilakukan tetapi juga parameter yang tidak boleh diubah sesuka hati.
Apabila perusahaan berkembang, SOP menjadi semakin penting kerana pemilik tidak lagi mampu berada di hadapan setiap freezer untuk mengawasi setiap batch. Sistem kerja perlu mengambil alih sebahagian daripada pengetahuan yang sebelumnya hanya berada dalam kepala pemilik atau pekerja berpengalaman.
APA YANG PERLU DILAKUKAN APABILA PROSES TIDAK MENGIKUT KEADAAN BIASA?
Tidak semua batch akan berjalan dengan sempurna. Gangguan elektrik, pintu yang tidak tertutup dengan baik, kerosakan peralatan, kesilapan susunan, beban berlebihan atau perubahan keadaan produk boleh menyebabkan proses menyimpang daripada keadaan yang telah ditetapkan.
Apabila perkara seperti ini berlaku, tindakan pertama bukan menyembunyikan masalah atau terus menganggap produk masih baik. Batch perlu dikenal pasti dan keadaan sebenar perlu dinilai berdasarkan maklumat yang tersedia.
Operator perlu merekod apa yang berlaku, bila penyimpangan bermula, berapa lama ia berlaku dan apakah keadaan produk yang terlibat. Tindakan seterusnya bergantung kepada jenis penyimpangan serta penilaian keselamatan dan kualiti produk.
Pendekatan ini penting kerana proses yang baik bukan proses yang tidak pernah mengalami masalah. Proses yang baik ialah proses yang mampu mengesan masalah, mengawal produk yang terlibat, mengambil tindakan yang sesuai dan mencegah masalah yang sama daripada berulang.
Perincian sistem tindakan pembetulan, kawalan kualiti dan kebolehkesanan akan dibincangkan dengan lebih lengkap dalam Modul 6. Dalam Modul 4.1, perkara utama yang perlu difahami ialah sebarang penyimpangan semasa pembekuan perlu dianggap sebagai maklumat proses yang mesti direkod dan dinilai.
CONTOH PRAKTIKAL: MEMBANGUNKAN PROSES PEMBEKUAN KARIPAP
Sebuah perusahaan kecil menghasilkan karipap ayam sejuk beku. Setiap unit ditetapkan pada berat 50 gram. Selepas pembentukan selesai, karipap disusun pada tray mengikut bilangan yang telah ditetapkan dan dibawa ke kawasan pembekuan.
Pada peringkat awal, pengusaha mungkin hanya memasukkan tray ke dalam freezer dan meninggalkannya sehingga keesokan hari. Kaedah tersebut boleh menghasilkan produk beku, tetapi belum memberikan maklumat yang cukup untuk membentuk proses yang boleh dikawal.
Untuk membangunkan proses yang lebih profesional, pengusaha mula menetapkan berat setiap unit, jumlah unit setiap tray, jumlah tray bagi setiap batch dan berat keseluruhan batch. Cara penyusunan tray di dalam freezer juga ditetapkan supaya setiap batch menggunakan susunan yang sama.
Masa mula dan tamat direkod. Keadaan produk diperiksa menggunakan kaedah yang telah ditentukan. Jika satu batch menunjukkan tempoh yang jauh lebih panjang daripada kebiasaan, rekod digunakan untuk melihat sama ada jumlah produk, susunan, keadaan awal atau operasi peralatan telah berubah.
Selepas beberapa siri pengeluaran, perusahaan mula mempunyai data sendiri. Daripada data tersebut, satu SOP pembekuan boleh dibangunkan berdasarkan produk dan freezer sebenar yang digunakan oleh perusahaan tersebut.
Inilah perbezaan antara sekadar menggunakan freezer dengan membangunkan proses pembekuan. Mesin mungkin sama, tetapi cara pengeluaran telah berubah daripada amalan berdasarkan kebiasaan kepada operasi yang mempunyai spesifikasi dan bukti.
DARIPADA OPERASI KECIL KEPADA PENGELUARAN YANG LEBIH PROFESIONAL
Banyak perusahaan makanan bermula dengan cara yang sangat sederhana, dan perkara itu bukan satu kelemahan. Usahawan menggunakan peralatan yang mampu dimiliki, belajar daripada pengalaman dan memperbaiki produk sedikit demi sedikit.
Cabaran bermula apabila perniagaan berkembang tetapi cara pengendalian masih sama seperti ketika pengeluaran hanya beberapa kilogram sehari. Jumlah produk bertambah, pekerja bertambah dan pelanggan bertambah, tetapi proses masih bergantung kepada anggaran serta pengalaman individu.
Pada tahap inilah standardisasi menjadi penting. Saiz batch perlu ditetapkan, cara loading perlu diseragamkan, masa dan suhu perlu dipantau, rekod perlu disimpan dan tindakan apabila berlaku penyimpangan perlu diketahui.
Langkah-langkah tersebut tidak semestinya memerlukan sistem yang mahal. Perusahaan kecil boleh bermula dengan borang rekod yang mudah, termometer yang sesuai, SOP ringkas dan disiplin melaksanakan proses dengan cara yang sama.
Profesionalisme dalam pengeluaran bukan ditentukan oleh saiz kilang sahaja. Ia ditentukan oleh sejauh mana pengusaha memahami dan mengawal prosesnya.
ASAS YANG PERLU ADA DALAM SATU PROSES PEMBEKUAN
Setelah keseluruhan perbincangan ini difahami, kita boleh melihat bahawa proses pembekuan yang baik mempunyai beberapa unsur yang saling berkaitan. Produk yang memasuki proses perlu mempunyai spesifikasi yang diketahui, jumlah setiap batch perlu ditetapkan, susunan produk perlu distandardkan dan peralatan perlu digunakan mengikut keadaan operasi yang telah ditentukan.
Proses juga memerlukan titik mula dan titik tamat yang jelas. Masa dan suhu perlu mempunyai definisi serta kaedah pengukuran yang konsisten. Keadaan yang paling mencabar dalam batch perlu diberi perhatian supaya penilaian tidak hanya berdasarkan produk yang paling cepat mencapai keadaan beku.
Maklumat proses kemudian direkod supaya prestasi dapat dibandingkan antara batch. Apabila berlaku penyimpangan, produk yang terlibat dikenal pasti dan tindakan yang sesuai diambil. Setelah proses stabil, kaedah tersebut diterjemahkan kepada SOP supaya boleh dilaksanakan secara konsisten oleh operator yang berlainan.
Kesemua unsur ini membentuk asas kepada pengurusan proses pembekuan. Tanpa asas tersebut, freezer mungkin masih menghasilkan makanan yang beku, tetapi perusahaan belum mempunyai sistem yang benar-benar terkawal.
RUMUSAN
Asas proses pembekuan makanan bermula dengan memahami bahawa pembekuan ialah satu operasi pengeluaran yang mempunyai keadaan permulaan, parameter proses dan kriteria tamat. Produk yang memasuki proses perlu mempunyai spesifikasi yang diketahui supaya variasi pada hasil akhir dapat dikenal pasti dengan lebih tepat.
Saiz batch dan cara penyusunan perlu ditetapkan kerana perubahan pada jumlah atau susunan produk boleh mengubah beban serta keadaan proses. Masa pembekuan pula perlu mempunyai titik mula dan tamat yang jelas supaya data daripada satu batch boleh dibandingkan dengan batch yang lain.
Suhu perlu diukur dengan memahami perbezaan antara keadaan persekitaran pembekuan dengan keadaan produk. Lokasi pengukuran juga perlu dipilih berdasarkan tujuan pemantauan, bukan semata-mata berdasarkan tempat yang paling mudah dicapai.
Proses yang baik perlu mempunyai rekod dan SOP. Kedua-duanya membantu perusahaan mengurangkan kebergantungan kepada anggaran, meningkatkan konsistensi dan menyediakan asas untuk penambahbaikan apabila kapasiti pengeluaran meningkat.
Paling penting, setiap perubahan yang besar kepada produk, saiz batch, susunan atau keadaan operasi perlu dinilai kerana proses yang telah dibangunkan untuk satu keadaan tidak boleh secara automatik dianggap sesuai untuk keadaan yang telah berubah.
PENUTUP
Pada peringkat awal perniagaan, pengusaha mungkin berpuas hati apabila melihat produk berjaya menjadi beku. Namun, apabila produk hendak dijual secara konsisten dan pengeluaran mula berkembang, standard tersebut perlu dinaikkan. Matlamatnya bukan lagi sekadar menghasilkan makanan yang beku, tetapi menghasilkan setiap batch melalui proses yang diketahui, dikawal dan boleh diulang.
Perubahan daripada kaedah berdasarkan kebiasaan kepada proses yang mempunyai spesifikasi merupakan satu langkah penting dalam profesionalisasi perusahaan makanan. Pengusaha mula mengetahui berapa banyak produk yang boleh diproses, bagaimana produk perlu disusun, bagaimana prestasi perlu dipantau dan apakah tindakan yang perlu dilakukan apabila sesuatu tidak berjalan seperti yang dirancang.
Apabila asas ini kukuh, barulah perbincangan tentang jenis peralatan menjadi lebih bermakna. Kita boleh menilai sesuatu freezer bukan hanya berdasarkan harga, saiz atau suhu yang mampu dicapai, tetapi berdasarkan kemampuannya melaksanakan proses yang diperlukan oleh produk.
Dalam Modul 4.2 — Freezer Mekanikal dan Sistem Pembekuan Konvensional, kita akan mula mengenali bagaimana sistem pembekuan mekanikal berfungsi dalam operasi makanan, kegunaannya, keupayaannya serta batasan yang perlu difahami sebelum sesuatu peralatan dipilih untuk pengeluaran.
Pesanan Uncle untuk Modul 4.1 ialah bahawa produk yang menjadi beku belum semestinya membuktikan bahawa kita mempunyai proses pembekuan yang baik. Proses yang baik ialah proses yang diketahui parameternya, boleh dipantau, boleh direkod dan mampu menghasilkan keputusan yang konsisten daripada satu batch kepada batch berikutnya.
KUDEN ACADEMY
BETULKAN YANG BIASA, BIASAKAN YANG BETUL.
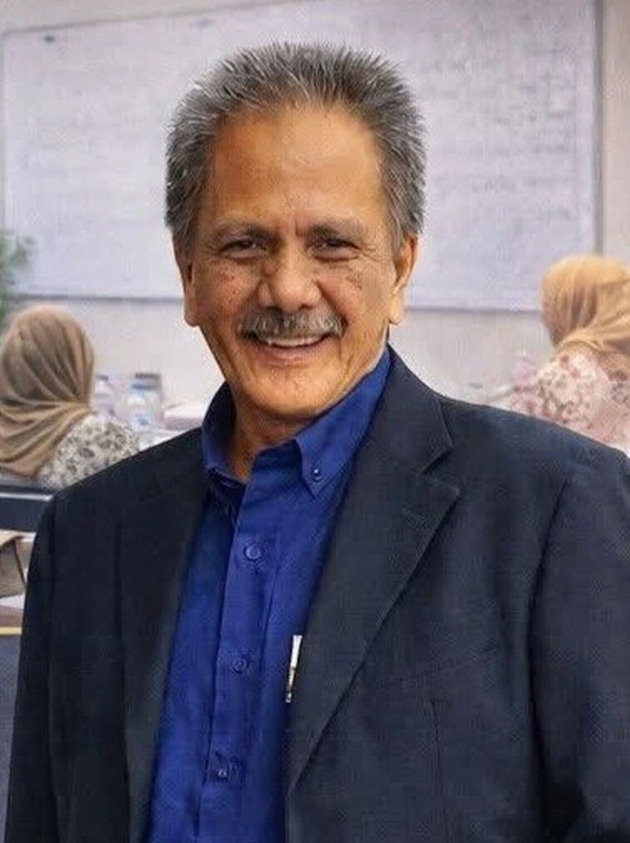
Pemilik dan penceramah di Kuden Food Safety Academy, berkelulusan Diploma Teknologi Makanan dari ITM (1978) serta B.Sc. dan M.Sc. dalam bidang Food Science & Technology dari The University of Tennessee, USA. Dengan pengalaman luas di F&N, MARDI, Kementerian Kesihatan Malaysia dan sebagai bekas CEO Selangor Tropical Fruit Industries, beliau kini aktif berkongsi ilmu Keselamatan Makanan, Pembungkusan, Pemprosesan Makanan, GMP dan Halal melalui ceramah jemputan bersama RISDA, UPM, KKM, MARA dan pelbagai institusi lain.

0 ulasan