


INTERNET LIBRARY MAKANAN KUDEN
KUMPULAN 02: PEMPROSESAN MAKANAN
SIRI KHAS TEKNOLOGI RETORT
PM-11T
COOLING PROCESS DAN RISIKO SELEPAS PEMPROSESAN RETORT
Subtajuk: Memahami bagaimana produk retort perlu disejukkan secara terkawal, mengapa tekanan, air penyejuk, integriti pembungkusan dan pengendalian selepas proses menentukan keselamatan serta kestabilan produk.
OBJEKTIF PEMBELAJARAN
Selepas membaca PM-11T, pembaca seharusnya memahami bahawa proses retort tidak boleh dianggap selesai sebaik sahaja fasa pemanasan tamat. Fasa penyejukan atau cooling process merupakan sebahagian penting daripada keseluruhan operasi retort kerana produk, pembungkusan dan sistem masih mengalami perubahan suhu dan tekanan selepas pemanasan.
Pembaca juga akan memahami tujuan penyejukan, perubahan yang berlaku di dalam pembungkusan, kepentingan kawalan tekanan, kualiti air penyejuk, risiko pencemaran selepas proses, pengendalian produk yang masih panas dan basah, pengeringan, kebersihan kawasan selepas retort, rekod penyejukan serta tindakan apabila berlaku penyimpangan.
PM-11S telah membincangkan kecacatan pembungkusan dan integriti seal. PM-11T tidak mengulang perbincangan tersebut. Fokus artikel ini ialah apa yang berlaku selepas fasa pemanasan retort tamat dan bagaimana produk yang telah diproses perlu dibawa dengan selamat daripada keadaan panas kepada keadaan yang sesuai untuk pengendalian dan penyimpanan.
1. PROSES RETORT TIDAK BERAKHIR APABILA PEMANASAN TAMAT
Kesilapan yang mudah berlaku ialah menganggap retort telah selesai apabila masa pemprosesan pada suhu yang ditetapkan telah dicapai.
Dari sudut operasi sebenar, produk ketika itu masih sangat panas. Tekanan di dalam pembungkusan mungkin masih tinggi. Struktur pembungkusan masih berada dalam keadaan tertekan. Produk masih menyimpan tenaga haba yang banyak dan suhu di bahagian tertentu mungkin terus berubah selepas bekalan haba dihentikan.
Produk perlu dibawa daripada keadaan pemprosesan yang panas kepada keadaan yang lebih stabil melalui penyejukan yang terkawal.
FDA menerangkan pelbagai sistem retort yang memasukkan penyejukan sebagai sebahagian daripada urutan operasi selepas pemprosesan haba. Dalam sistem tertentu, air penyejuk dimasukkan ke dalam retort dan tekanan dikawal untuk melindungi integriti bekas semasa suhu produk menurun.
Oleh itu, konsep yang perlu difahami ialah pemanasan membina proses haba yang diperlukan, manakala penyejukan membawa produk keluar daripada keadaan proses tersebut secara terkawal tanpa menimbulkan risiko baharu.
2. APAKAH TUJUAN SEBENAR COOLING PROCESS?
Tujuan penyejukan bukan sekadar menjadikan pouch, tray, tin atau balang cukup sejuk untuk dipegang.
Penyejukan mempunyai beberapa fungsi teknikal.
Pertama, ia menurunkan suhu produk selepas pemprosesan haba supaya pemanasan tidak terus memberi kesan berlebihan terhadap tekstur, warna, rasa dan komponen makanan.
Kedua, ia membantu membawa produk kepada keadaan yang sesuai untuk pengendalian selepas retort.
Ketiga, bagi sistem pembungkusan tertentu, proses penyejukan perlu dilakukan sambil mengawal tekanan supaya pembungkusan tidak mengalami kerosakan akibat perbezaan tekanan antara bahagian dalam dan luar bekas.
Keempat, proses tersebut perlu dilaksanakan tanpa memperkenalkan pencemaran baharu kepada produk yang telah diproses.
Codex menekankan bahawa langkah pemprosesan makanan dalam sistem makanan dalam tin asid rendah perlu dilaksanakan dalam keadaan yang mencegah pencemaran, kemerosotan dan pertumbuhan mikroorganisma yang mempunyai kepentingan kepada kesihatan awam.
Cooling process dengan itu mempunyai dua dimensi yang perlu dikawal serentak, iaitu fizik proses dan kebersihan proses.
3. APA YANG BERLAKU DI DALAM PRODUK SEMASA PENYEJUKAN?
Semasa pemanasan retort, makanan, air, wap dan gas di dalam pembungkusan mengalami perubahan akibat peningkatan suhu.
Selepas pemanasan dihentikan, arah perubahan tersebut mula berbalik.
Suhu produk mula menurun. Wap boleh terkondensasi. Tekanan dalaman berubah. Produk dan bahan pembungkusan mengalami pengecutan atau perubahan dimensi mengikut sifat masing-masing.
Perubahan ini tidak berlaku serta-merta.
Bahagian luar produk mungkin menyejuk lebih cepat berbanding bahagian yang lebih jauh daripada permukaan pembungkusan. Oleh sebab itu, produk mempunyai sejarah suhu yang berterusan walaupun fasa pemanasan retort telah tamat.
Inilah sebab penyejukan tidak boleh dilihat sebagai proses mudah memasukkan air sejuk sebanyak mungkin.
Ia ialah satu proses pemindahan haba yang masih perlu dikawal.
4. COOLING PROCESS JUGA MELIBATKAN PEMINDAHAN HABA
PM-11C telah menerangkan asas pemindahan haba, manakala PM-11I membincangkan heat penetration. PM-11T menggunakan prinsip tersebut dalam arah yang berbeza.
Semasa pemanasan, tenaga haba bergerak daripada medium retort melalui pembungkusan dan masuk ke dalam produk.
Semasa penyejukan, tenaga haba bergerak daripada produk yang panas melalui pembungkusan kepada medium penyejuk yang lebih sejuk.
Kelajuan penyejukan dipengaruhi oleh pelbagai faktor seperti suhu medium penyejuk, sifat produk, saiz dan bentuk pembungkusan, ketebalan produk, susunan bekas serta peredaran medium penyejuk.
Produk dalam pouch nipis tidak semestinya mempunyai tingkah laku penyejukan yang sama dengan produk dalam tin besar. Begitu juga kari cair tidak semestinya mempunyai profil penyejukan yang sama dengan produk yang padat dan mempunyai partikel besar.
Sebab itu parameter cooling perlu menjadi sebahagian daripada reka bentuk proses sebenar, bukan dibuat berdasarkan andaian umum.
5. PERBEZAAN TEKANAN MENJADI PENTING SEMASA COOLING
Ini merupakan salah satu bahagian paling penting dalam memahami cooling process.
Semasa produk berada pada suhu retort yang tinggi, tekanan di dalam pembungkusan boleh menjadi tinggi. Apabila cooling bermula, keadaan tekanan dalam retort dan dalam pembungkusan berubah.
Jika tekanan luar diturunkan terlalu cepat sedangkan tekanan dalam bekas masih tinggi, sesetengah jenis pembungkusan boleh mengalami perubahan bentuk atau kegagalan struktur.
FDA menerangkan bahawa overpressure perlu dikekalkan dalam sistem tertentu sehingga tekanan di dalam bekas menurun ke tahap yang tidak menyebabkan kegagalan bekas. FDA juga menerangkan bahawa overpressure boleh menjadi kritikal bagi pembungkusan tertentu termasuk flexible retort pouch.
Sebaliknya, tekanan luaran yang terlalu tinggi dalam keadaan tertentu juga boleh menyebabkan perubahan bentuk pada sesetengah bekas. FDA menerangkan bahawa kawalan tekanan semasa cooling perlu berada dalam julat yang sesuai dengan sistem dan bekas yang digunakan.
Pengajarannya jelas. Cooling bukan sekadar kawalan suhu. Bagi sistem tertentu, cooling juga merupakan proses kawalan tekanan.
6. TIADA SATU TEKANAN COOLING YANG SESUAI UNTUK SEMUA PRODUK
Usahawan perlu berhati-hati apabila mendapatkan angka tekanan daripada internet, pembekal lain atau rakan pengusaha.
Nilai tekanan yang digunakan oleh satu produk tidak boleh terus disalin kepada produk lain.
Keperluan tekanan boleh berubah mengikut jenis retort, jenis pembungkusan, suhu proses, sifat produk, headspace, residual gas, bentuk bekas dan reka bentuk sistem.
FDA menunjukkan bahawa keperluan overpressure berkait dengan jenis bekas dan sistem retort. Dalam sesetengah sistem, overpressure digunakan untuk mengekalkan integriti pembungkusan sepanjang pemprosesan dan penyejukan.
Maka pendekatan profesional bukan bertanya, “Berapa tekanan cooling untuk retort?”
Soalan yang lebih tepat ialah, “Apakah profil tekanan yang sesuai untuk kombinasi produk, pembungkusan dan sistem retort yang sedang digunakan?”
Jawapannya perlu datang daripada reka bentuk proses, spesifikasi sistem dan penilaian teknikal yang berkaitan.
7. AIR PENYEJUK BUKAN SEKADAR AIR UNTUK MENURUNKAN SUHU
Apabila air digunakan untuk menyejukkan produk yang telah diproses, air tersebut menjadi sebahagian daripada sistem kebersihan selepas proses.
Ini sangat penting kerana produk telah melalui pemprosesan haba dan kita tidak mahu memperkenalkan pencemaran semula selepas proses tersebut.
FDA menerangkan bahawa cooling water dalam cooling canal dan bekalan air yang dikitar semula perlu disanitasi dengan sewajarnya. Bagi sistem yang menggunakan sanitizer, residual sanitizer perlu boleh diukur pada lokasi yang sesuai dalam sistem. FDA turut menyatakan bahawa air yang digunakan berulang kali boleh mengumpulkan pencemaran, menjadikan kawalan sanitasi semakin penting.
Ini bermakna air cooling perlu dilihat sebagai satu utiliti proses yang dikawal.
Sumber air, sistem rawatan, kebersihan tangki, paip, nozzle, sistem recirculation dan kaedah pemantauan perlu menjadi sebahagian daripada program kawalan kilang.
Menggunakan air yang kelihatan jernih sahaja tidak membuktikan bahawa sistem cooling berada dalam keadaan terkawal.
8. MENGAPA PENCEMARAN SELEPAS PROSES BOLEH BERLAKU?
Selepas proses haba, produk sepatutnya berada dalam pembungkusan yang mempunyai integriti sebagaimana direka. Namun, kawasan seam atau seal masih perlu dilindungi daripada persekitaran yang tercemar.
FDA menerangkan bahawa sistem pengendalian selepas cooling yang basah dan kotor boleh membangunkan pencemaran bakteria. Pencemaran tersebut boleh dipindahkan kepada kawasan seam atau seal ketika produk melalui sistem pengendalian. FDA turut menyatakan bahawa keadaan seperti ini telah dikaitkan dengan kerosakan produk akibat pencemaran semula.
Kelembapan memainkan peranan penting kerana permukaan yang basah boleh membantu pemindahan mikroorganisma kepada kawasan closure.
Sebab itu kebersihan selepas retort sama pentingnya dengan kebersihan sebelum retort, walaupun jenis risikonya berbeza.
Produk yang telah menerima proses haba tidak sepatutnya diletakkan di lantai, disentuh dengan sarung tangan kotor atau melalui conveyor yang dipenuhi sisa makanan dan air bertakung.
9. PRODUK YANG MASIH PANAS DAN BASAH MEMERLUKAN PENGENDALIAN KHAS
Produk yang baru selesai cooling mungkin masih hangat dan permukaannya mungkin masih basah.
Ini bukan masa yang sesuai untuk pengendalian kasar atau tidak perlu.
FDA menyarankan supaya seam atau seal tidak dikendalikan secara berlebihan ketika bekas masih basah atau hangat. Kawasan cooling juga perlu dilindungi daripada pencemaran seperti kotoran dan air yang tidak terkawal. Amalan seperti mengelap seam atau seal menggunakan kain atau tuala berliang juga perlu dielakkan kerana ia boleh memperkenalkan pencemaran.
Bayangkan pekerja mengambil pouch yang masih basah, meletakkannya di atas meja yang tidak bersih, kemudian mengelapnya dengan kain yang digunakan berulang kali.
Dari sudut rupa, pekerja mungkin sedang “membersihkan” produk.
Dari sudut mikrobiologi, pekerja mungkin sedang memindahkan pencemaran ke permukaan pembungkusan.
Oleh itu, SOP selepas retort perlu menentukan siapa yang boleh mengendalikan produk, bagaimana produk dipindahkan, permukaan yang dibenarkan bersentuhan dengannya dan bagaimana produk dikeringkan.
10. PENGERINGAN SELEPAS COOLING ADALAH SEBAHAGIAN DARIPADA KAWALAN
Produk tidak sepatutnya dibiarkan basah tanpa kawalan selepas cooling.
FDA menerangkan bahawa kelembapan pada sistem pengendalian selepas cooling berkait dengan pemindahan pencemaran kepada seam atau seal. FDA juga menyebut penggunaan aliran udara berkelajuan sesuai sebagai salah satu kaedah untuk membuang lebihan air dalam sistem pengeluaran berterusan. Bagi sistem batch, membenarkan bekas kering dalam bakul retort sebelum dipindahkan kepada sistem pengendalian automatik boleh memberikan kelebihan.
Bagi tin logam, keadaan terlalu basah juga boleh meningkatkan isu berkaitan kakisan atau karat bergantung pada bahan dan keadaan penyimpanan.
Namun, matlamat pengeringan bukan bermaksud produk perlu dikenakan haba tambahan tanpa kawalan.
Matlamatnya ialah membawa pembungkusan kepada keadaan permukaan yang sesuai untuk pemeriksaan, pengendalian, pelabelan, pembungkusan sekunder dan penyimpanan.
11. JANGAN SEJUKKAN TERLALU SEDIKIT ATAU SECARA BERLEBIHAN TANPA ASAS
Cooling yang tidak mencukupi boleh menyebabkan produk kekal panas terlalu lama.
Bagi sesetengah produk dan sistem, keadaan ini boleh memberi kesan kepada kualiti dan boleh menyumbang kepada masalah spoilage oleh mikroorganisma termofilik jika keadaan yang sesuai wujud. FDA menerangkan bahawa tin yang dikeluarkan terlalu awal daripada cooling atau dibiarkan terlalu lama dalam julat suhu yang sesuai untuk termofil boleh mengalami masalah spoilage.
Namun, penyejukan berlebihan juga tidak semestinya baik.
FDA turut menerangkan bahawa menyejukkan tin kepada suhu terlalu rendah boleh mengganggu pengeringan yang sesuai dan berpotensi menyumbang kepada karat.
Prinsipnya bukan “lebih sejuk lebih baik”.
Prinsip yang betul ialah sejukkan kepada keadaan yang telah ditentukan sesuai untuk produk, pembungkusan, proses dan operasi selepas retort.
12. KEJUTAN TERMA PERLU DIPERTIMBANGKAN BAGI PEMBUNGKUSAN TERTENTU
Perubahan suhu yang terlalu mendadak boleh memberi tekanan kepada bahan pembungkusan tertentu.
Kaca ialah contoh yang jelas.
FDA menyatakan bahawa bekas kaca tidak sepatutnya mengalami kejutan terma yang teruk ketika cooling kerana keadaan tersebut boleh menyebabkan kaca pecah.
Prinsip yang sama membantu kita memahami mengapa cooling perlu direka berdasarkan sifat bahan pembungkusan.
Pouch fleksibel, tray plastik, tin logam dan balang kaca mempunyai tindak balas mekanikal dan terma yang berbeza.
Oleh itu, satu program cooling tidak boleh dipindahkan secara automatik daripada satu jenis pembungkusan kepada jenis pembungkusan lain.
PM-11M telah menerangkan pemilihan pembungkusan. Dalam PM-11T, pembungkusan tersebut dilihat dari sudut bagaimana ia perlu melalui fasa cooling tanpa kehilangan fungsi perlindungannya.
13. KAWASAN SELEPAS RETORT PERLU DIREKA SEBAGAI ZON TERKAWAL
Kilang yang baik tidak hanya memberi perhatian kepada retort. Laluan selepas retort juga perlu diberi perhatian.
Perjalanan produk boleh melibatkan retort, cooling, unloading, pengeringan, pemeriksaan, coding, pelabelan, pembungkusan sekunder, palletizing dan penyimpanan.
Setiap titik boleh menjadi lokasi kerosakan atau pencemaran jika tidak dikawal.
FDA menyarankan pemeriksaan terhadap bakul retort, crate, conveyor, channel dan peralatan pengendalian bagi mengenal pasti tepi tajam atau bahagian menonjol yang boleh merosakkan seam, seal, badan bekas atau pouch.
Ini memberi pelajaran praktikal kepada usahawan kecil.
Jangan hanya membeli retort yang baik tetapi menggunakan troli berkarat, bakul yang mempunyai dawai tajam atau meja kasar selepas proses.
Sistem keselamatan hanya sekuat bahagian paling lemah dalam keseluruhan aliran proses.
14. COOLING PROCESS PERLU DIPANTAU DAN DIREKOD
PM-11R telah menerangkan prinsip kawalan proses dan rekod pengeluaran. Prinsip tersebut juga terpakai kepada cooling apabila parameter cooling menjadi sebahagian daripada proses atau spesifikasi operasi.
Rekod yang sesuai bergantung pada sistem sebenar, tetapi boleh merangkumi identiti batch, retort yang digunakan, masa cooling bermula dan tamat, suhu yang berkaitan, tekanan apabila relevan, keadaan sistem air, parameter sanitasi air apabila digunakan, pemeriksaan pembungkusan selepas cooling, deviation dan tindakan pembetulan.
Bagi sistem yang menggunakan recirculated cooling water, pemantauan sanitizer perlu mempunyai lokasi pensampelan dan kaedah yang sesuai. FDA menerangkan bahawa suhu air, bahan organik dan lokasi dalam sistem boleh mempengaruhi residual sanitizer.
Rekod bukan bertujuan memenuhi borang.
Rekod perlu membolehkan syarikat menjawab soalan penting jika masalah berlaku kemudian. Adakah cooling berjalan seperti yang ditetapkan? Adakah tekanan dikawal? Adakah air berada dalam keadaan yang diterima? Adakah berlaku gangguan? Batch mana yang terlibat?
15. APA YANG PERLU DILAKUKAN APABILA BERLAKU PENYIMPANGAN SEMASA COOLING?
Bayangkan pam cooling berhenti selama beberapa minit.
Atau tekanan turun secara mendadak.
Atau sanitizer residual dalam sistem air kitar semula tidak memenuhi had operasi yang ditetapkan.
Atau beberapa pouch didapati berubah bentuk selepas cooling.
Jangan terus menganggap produk selamat hanya kerana fasa pemanasan telah selesai dengan betul.
Produk yang berpotensi terlibat perlu dikenal pasti dan dikawal. Rekod kejadian perlu dibuat. Skop masalah perlu ditentukan. Keadaan sebenar perlu dinilai oleh personel yang kompeten berdasarkan sistem dan prosedur yang telah ditetapkan.
Jika pembungkusan rosak, PM-11S menyediakan asas untuk menilai integriti pembungkusan. Jika deviation mempunyai implikasi terhadap proses yang telah divalidasi, ia perlu dirujuk kepada sistem kawalan dan penilaian teknikal yang berkaitan.
Prinsipnya mudah. Jangan meneka apabila proses menyimpang. Rekod, tahan, nilai dan buat keputusan berdasarkan bukti.
CONTOH PRAKTIKAL UNTUK MEMAHAMI PM-11T
Bayangkan sebuah syarikat menghasilkan kari ayam dalam retort pouch. Proses haba berjalan seperti yang ditetapkan. Apabila cooling bermula, tekanan retort dilepaskan terlalu cepat. Beberapa pouch kemudian menunjukkan perubahan bentuk.
Masalah ini tidak semestinya bermaksud proses haba gagal. Namun, keadaan pembungkusan perlu dinilai kerana integritinya mungkin terjejas. Sistem cooling dan kawalan tekanan juga perlu disiasat.
Dalam contoh kedua, sambal retort telah diproses dengan baik. Selepas cooling, pouch dikeluarkan dalam keadaan basah lalu diletakkan di atas meja yang kotor sebelum dilabel. Masalah di sini bukan lagi kecukupan proses haba. Masalahnya ialah amalan pengendalian selepas proses yang boleh meningkatkan risiko pencemaran pada permukaan dan kawasan seal.
Dalam contoh ketiga, tin retort dibiarkan terlalu lama dalam keadaan panas selepas proses kerana sistem cooling tidak berfungsi dengan baik. Produk mungkin mengalami kemerosotan kualiti dan, dalam keadaan tertentu, masalah spoilage termofilik boleh menjadi pertimbangan. FDA menerangkan bahawa tempoh yang berpanjangan dalam julat suhu pertumbuhan termofil boleh menyumbang kepada spoilage seperti flat sour.
Ketiga-tiga contoh menunjukkan perkara yang sama. Cooling perlu dilihat sebagai proses terkawal, bukan aktiviti sampingan selepas retort.
SARANAN UNCLE KUDEN
Uncle mahu usahawan mengubah satu cara berfikir yang sangat penting. Jangan anggap produk sudah selesai hanya kerana timer retort sudah berhenti.
Selepas pemanasan tamat, produk masih panas. Tekanan masih berubah. Pembungkusan masih menyesuaikan diri. Air cooling boleh menjadi sumber pencemaran jika tidak dikawal. Pouch yang masih basah boleh rosak jika dikendalikan secara kasar. Conveyor yang kotor boleh memindahkan pencemaran kepada kawasan seal.
Sebab itu Uncle mahu pengusaha melihat perjalanan produk secara lengkap, daripada retort kepada cooling, daripada cooling kepada pengeringan, daripada pengeringan kepada pemeriksaan dan akhirnya kepada penyimpanan.
Jika ada masalah selepas retort, jangan terus salahkan retort. Cari di mana masalah sebenar berlaku.
Keselamatan makanan bukan hanya tentang menghasilkan proses yang betul. Keselamatan makanan juga tentang mengekalkan keadaan produk yang telah diproses dengan betul sehingga produk selamat sampai kepada pengguna.
RUMUSAN PM-11T
Cooling process ialah bahagian penting dalam sistem pemprosesan retort.
Selepas fasa pemanasan tamat, haba masih perlu dikeluarkan daripada produk secara terkawal. Pada masa yang sama, perubahan tekanan perlu diurus mengikut keperluan sistem dan pembungkusan.
Bagi sistem yang menggunakan air, kualiti dan sanitasi cooling water perlu dikawal. FDA menekankan kepentingan sanitasi bagi cooling canals dan recirculated cooling water serta perhatian kepada residual sanitizer dalam sistem yang berkenaan.
Pengendalian selepas cooling juga penting. Produk yang basah, seam atau seal yang masih terdedah kepada pengendalian, conveyor yang kotor, bakul bertajam dan pengendalian kasar boleh menambah risiko baharu selepas proses haba selesai.
Bagi pembungkusan tertentu, overpressure perlu dikekalkan sepanjang bahagian cooling yang berkaitan sehingga tekanan dalam bekas turun kepada keadaan yang tidak menyebabkan kegagalan pembungkusan. Nilai dan profil tekanan tersebut bukan angka universal dan perlu ditentukan berdasarkan sistem sebenar.
Kesimpulan utama PM-11T ialah cooling bukan sekadar menyejukkan makanan. Cooling ialah proses terkawal untuk membawa produk daripada keadaan pemprosesan haba kepada keadaan yang sesuai untuk pengendalian dan penyimpanan sambil melindungi pembungkusan, kebersihan dan kualiti produk.
BETULKAN YANG BIASA, BIASAKAN YANG BETUL.
Uncle Kuden
KUDEN ACADEMY
GLOSARI PM-11T
Cooling Process: Fasa terkawal selepas pemprosesan haba untuk menurunkan suhu produk kepada keadaan yang ditetapkan tanpa menjejaskan keselamatan, integriti pembungkusan dan kualiti.
Cooling Water: Air yang digunakan sebagai medium untuk mengeluarkan haba daripada produk atau pembungkusan selepas pemprosesan.
Recirculated Cooling Water: Air penyejuk yang digunakan semula melalui sistem peredaran dan oleh itu memerlukan kawalan kebersihan serta sanitasi yang sesuai.
Overpressure: Tekanan tambahan yang dikawal dalam retort tertentu untuk mengurus perbezaan tekanan dan membantu mengekalkan integriti pembungkusan.
Thermal Shock: Tekanan pada bahan akibat perubahan suhu yang terlalu cepat, yang boleh menyebabkan kerosakan pada bahan tertentu seperti kaca.
Post-Process Contamination: Pencemaran yang berlaku selepas produk melalui proses haba yang ditetapkan.
Residual Sanitizer: Baki sanitizer yang boleh diukur dalam air pada titik yang ditetapkan untuk menunjukkan keadaan kawalan sanitasi sistem.
Thermophilic Microorganism: Mikroorganisma yang mempunyai keupayaan tumbuh dengan baik pada suhu yang relatif tinggi.
Flat Sour Spoilage: Jenis kerosakan makanan tertentu yang boleh dikaitkan dengan mikroorganisma termofilik dan menghasilkan keasidan tanpa semestinya menyebabkan tin membengkak.
Container Integrity: Keupayaan pembungkusan mengekalkan fungsi perlindungannya sepanjang proses, cooling, pengendalian dan penyimpanan.
Cooling Deviation: Keadaan apabila parameter atau keadaan cooling sebenar tidak memenuhi keperluan proses atau spesifikasi yang telah ditetapkan.
Post-Retort Handling: Semua aktiviti pengendalian produk selepas pemprosesan retort, termasuk cooling, unloading, pengeringan, pemeriksaan, pelabelan dan pemindahan ke penyimpanan.
RUJUKAN ILMIAH UTAMA
1. Codex Alimentarius, CXC 23-1979, Code of Hygienic Practice for Low and Acidified Low-Acid Canned Foods. Dokumen Codex ini merupakan rujukan antarabangsa penting mengenai amalan kebersihan bagi makanan dalam tin asid rendah dan makanan asid rendah yang diasidkan.
2. Bahagian Keselamatan dan Kualiti Makanan, Kementerian Kesihatan Malaysia. BKKM menyediakan bahan pendidikan khusus mengenai teknologi retort dalam penghasilan produk makanan.
Teknologi Retort Dalam Penghasilan Produk Makanan, BKKM
3. Bahagian Keselamatan dan Kualiti Makanan, Cawangan Teknologi Industri. BKKM menyatakan fungsi teknikalnya termasuk simulasi pemprosesan, penentusahan parameter seperti suhu, komposisi dan masa serta penilaian produk dan pembungkusan.
Cawangan Teknologi Industri BKKM
4. U.S. Food and Drug Administration, Guide to Inspections of Low Acid Canned Food. Siri panduan FDA menerangkan cooling, overpressure, cooling water, pengendalian bekas selepas proses dan risiko pencemaran semula.
FDA Guide to Post-Process Container Handling and Cooling
Rujukan FDA dalam artikel ini digunakan untuk menerangkan prinsip teknikal pemprosesan retort dan bukan untuk menyatakan bahawa peraturan Amerika Syarikat merupakan undang-undang Malaysia. Bagi produk yang dikeluarkan dan dipasarkan di Malaysia, pengusaha perlu merujuk keperluan KKM dan perundangan Malaysia yang berkuat kuasa.
TERUSKAN PEMBELAJARAN
Artikel sebelumnya: PM-11S, Kecacatan Pembungkusan dan Integriti Seal Produk Retort.
Kembali ke artikel induk: PM-11, Teknologi Retort, Panduan Lengkap untuk Usahawan Makanan Malaysia.
Artikel seterusnya: PM-11U, Shelf Life dan Kualiti Produk Retort.
PM-11T telah menerangkan bagaimana produk perlu melalui cooling dan pengendalian selepas retort secara terkawal. PM-11U akan menambah lapisan ilmu baharu dengan memberi tumpuan kepada apa yang berlaku kepada produk sepanjang tempoh penyimpanan, perbezaan antara keselamatan dengan kualiti, faktor yang menyebabkan perubahan rasa, warna, aroma dan tekstur serta bagaimana shelf life produk retort perlu dikaji dan disokong dengan bukti.
MAHU BELAJAR LEBIH LANJUT?
Ikuti Kursus Latihan Pengendali Makanan KUDEN Academy secara dalam talian.
Selasa dan Khamis, 9.00 pagi hingga 12.00 tengah hari. Yuran RM50 seorang.
KKM menyatakan bahawa Kursus Latihan Pengendali Makanan perlu dijalankan melalui Sekolah Latihan Pengendali Makanan yang diiktiraf KKM, dan KKM turut menyenaraikan SLPM yang menawarkan sesi secara dalam talian.
Sijil Latihan Pengendali Makanan melalui SLPM yang diiktiraf KKM.
DAFTAR KURSUS: WhatsApp 0192681620
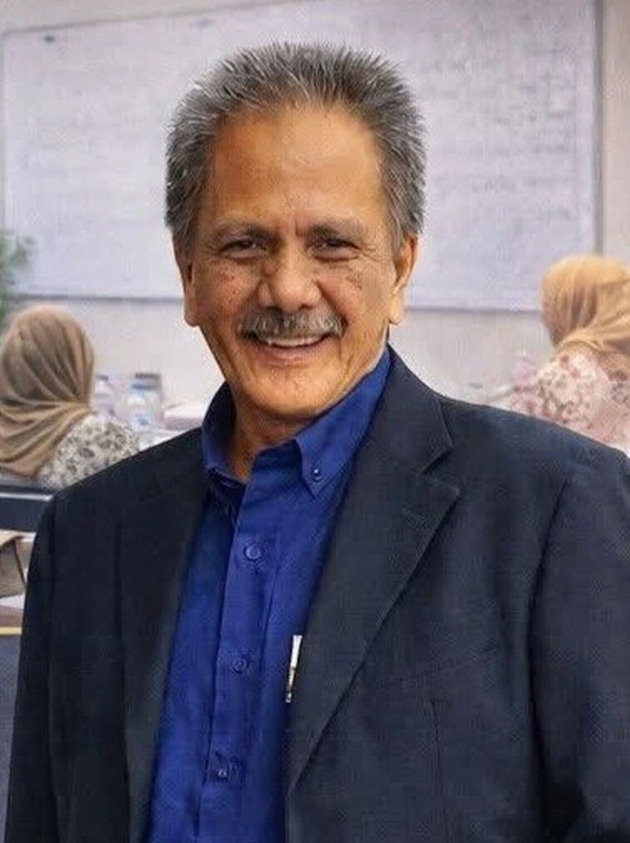
Pemilik dan penceramah di Kuden Food Safety Academy, berkelulusan Diploma Teknologi Makanan dari ITM (1978) serta B.Sc. dan M.Sc. dalam bidang Food Science & Technology dari The University of Tennessee, USA. Dengan pengalaman luas di F&N, MARDI, Kementerian Kesihatan Malaysia dan sebagai bekas CEO Selangor Tropical Fruit Industries, beliau kini aktif berkongsi ilmu Keselamatan Makanan, Pembungkusan, Pemprosesan Makanan, GMP dan Halal melalui ceramah jemputan bersama RISDA, UPM, KKM, MARA dan pelbagai institusi lain.

0 ulasan