


INTERNET LIBRARY MAKANAN KUDEN
KUMPULAN 02: PEMPROSESAN MAKANAN
SIRI KHAS TEKNOLOGI RETORT
PM-11D
MIKROORGANISMA DAN KESELAMATAN PRODUK RETORT
Subtajuk: Memahami mikroorganisma, sel vegetatif, spora bakteria dan faktor yang menentukan risiko mikrobiologi dalam makanan retort.
PENGENALAN
Dalam PM-11C, kita telah memahami bagaimana tenaga haba bergerak daripada persekitaran retort melalui pembungkusan dan masuk ke dalam makanan. Sekarang timbul satu persoalan yang lebih penting dari sudut keselamatan makanan: Mengapa kita perlu mengawal pemanasan itu dengan begitu teliti?
Jawapannya berkait rapat dengan mikroorganisma.
Makanan bukan sekadar campuran air, protein, lemak, karbohidrat, mineral dan ramuan. Makanan juga boleh menjadi persekitaran yang membolehkan mikroorganisma tertentu hidup, membiak atau menghasilkan bahan yang berbahaya jika keadaan sesuai.
Dalam teknologi retort, kita tidak boleh melihat mikroorganisma sebagai satu kumpulan yang semuanya mempunyai sifat yang sama. Ada mikroorganisma yang mudah dimusnahkan oleh haba, ada yang lebih tahan, dan sesetengah bakteria mempunyai keupayaan menghasilkan spora yang jauh lebih tahan terhadap keadaan persekitaran berbanding sel vegetatifnya.
Perbezaan inilah yang menjadikan mikrobiologi sangat penting dalam pembangunan produk retort.
Bagi makanan tertentu yang mempunyai keasidan rendah, dibungkus secara kedap dan disimpan pada suhu ambien, perhatian khusus perlu diberikan kepada bakteria pembentuk spora, terutama Clostridium botulinum. Codex mempunyai kod amalan khusus untuk makanan berasid rendah dan makanan berasid rendah yang diasidkan, manakala FDA dan CDC juga memberi perhatian khusus kepada risiko C. botulinum dalam makanan berasid rendah yang diawet atau dibungkus dalam keadaan yang sesuai untuk pertumbuhannya.
Prinsip utama PM-11D ialah: Kita tidak boleh mereka bentuk keselamatan proses retort sebelum memahami mikroorganisma yang hendak dikawal dan keadaan makanan yang mempengaruhi pertumbuhannya.
1. APAKAH MIKROORGANISMA?
Mikroorganisma ialah organisma yang terlalu kecil untuk dilihat dengan mata kasar secara individu dan biasanya memerlukan mikroskop atau kaedah makmal tertentu untuk diperhatikan serta dikenal pasti.
Dalam makanan, kumpulan mikroorganisma yang lazim dibincangkan termasuk bakteria, yis dan kulat. Setiap kumpulan mempunyai ciri biologi yang berbeza dan tidak semuanya mempunyai kepentingan yang sama dalam setiap produk makanan.
Ada mikroorganisma yang digunakan secara sengaja dalam penghasilan makanan seperti yogurt, keju, tempe dan makanan fermentasi. Ada yang menyebabkan kerosakan makanan. Ada pula yang boleh menyebabkan penyakit.
Oleh sebab itu, perkataan “mikroorganisma” tidak sepatutnya terus dianggap bermaksud “kuman berbahaya”. Dalam teknologi makanan, kita perlu mengenal pasti mikroorganisma berdasarkan fungsi, sifat dan risiko sebenarnya.
Dalam konteks PM-11D, fokus utama kita ialah mikroorganisma yang berkaitan dengan keselamatan dan kestabilan mikrobiologi produk yang diproses secara retort.
2. MIKROORGANISMA BOLEH DATANG DARI MANA?
Mikroorganisma terdapat secara meluas dalam persekitaran. Bahan mentah makanan tidak dihasilkan dalam keadaan steril secara semula jadi. Sayuran berasal dari tanah dan ladang, daging melalui proses penyembelihan serta pengendalian, rempah melalui penuaian dan pemprosesan, manakala air, peralatan, pekerja dan persekitaran pengeluaran juga boleh menjadi sebahagian daripada rantaian pencemaran mikrobiologi jika tidak dikawal dengan baik.
Oleh sebab itu, bahan mentah yang kelihatan bersih tidak semestinya bebas daripada mikroorganisma.
Produk retort boleh mengandungi daging, ayam, ikan, sayuran, santan, rempah, herba dan pelbagai ramuan lain. Setiap ramuan mempunyai sejarah pengeluaran dan profil mikrobiologi yang berbeza.
Konsep yang perlu difahami ialah beban mikroorganisma awal, atau initial microbial load. Secara umum, ia merujuk kepada populasi mikroorganisma yang terdapat dalam bahan atau produk sebelum proses kawalan utama dilaksanakan.
Ini tidak bermaksud bahawa proses retort boleh digantikan hanya dengan menggunakan bahan mentah yang bersih. Sebaliknya, kawalan bahan mentah, kebersihan pengeluaran dan proses haba perlu dilihat sebagai sebahagian daripada satu sistem keselamatan makanan.
3. TIGA PERSOALAN ASAS DALAM MIKROBIOLOGI PRODUK RETORT
Apabila menilai sesuatu produk retort, tiga persoalan asas perlu difahami. Pertama, apakah mikroorganisma yang mungkin terdapat dalam produk atau bahan mentah? Kedua, adakah keadaan produk membolehkan mikroorganisma tertentu hidup, membiak atau menghasilkan toksin? Ketiga, apakah kawalan proses yang diperlukan untuk mengawal bahaya yang relevan?
Soalan-soalan ini jauh lebih berguna daripada sekadar bertanya sama ada produk mempunyai bakteria atau tidak.
Keselamatan makanan bukan hanya bergantung kepada kewujudan mikroorganisma. Ia juga bergantung kepada jenis mikroorganisma, jumlahnya, keupayaan bertahan, keadaan makanan dan keadaan penyimpanan.
Inilah sebab mikrobiologi produk perlu difahami bersama sains makanan dan teknologi proses.
4. SEL VEGETATIF DAN SPORA BAKTERIA BUKAN PERKARA YANG SAMA
Ini merupakan konsep paling penting dalam PM-11D.
Banyak bakteria berada dalam bentuk sel vegetatif apabila aktif membesar dan membiak. Sel vegetatif menjalankan fungsi metabolik biasa dan secara umum lebih sensitif terhadap haba berbanding spora bakteria.
Sesetengah bakteria pula mempunyai keupayaan menghasilkan struktur tahan yang dikenali sebagai endospora, atau lazimnya disebut spora bakteria.
Spora bukanlah cara bakteria membiak seperti biji benih tumbuhan. Ia merupakan bentuk kelangsungan hidup yang membantu bakteria tertentu bertahan apabila keadaan persekitaran menjadi tidak sesuai.
CDC menerangkan bahawa spora Clostridium botulinum bertindak sebagai struktur perlindungan yang membantu bakteria bertahan dalam keadaan persekitaran yang mencabar. Apabila keadaan kemudian menjadi sesuai, spora boleh berkembang semula kepada bentuk aktif dan dalam keadaan tertentu bakteria boleh menghasilkan toksin.
Prinsip Uncle Kuden: Sel vegetatif ialah bentuk aktif bakteria, manakala spora ialah bentuk pertahanan yang jauh lebih tahan bagi bakteria tertentu.
5. MENGAPA SPORA SANGAT PENTING DALAM TEKNOLOGI RETORT?
Jika semua mikroorganisma mempunyai ketahanan haba yang sama, pembangunan proses haba akan menjadi lebih mudah. Masalahnya ialah ketahanan haba berbeza dengan ketara antara mikroorganisma dan antara bentuk fisiologi yang berlainan.
Spora bakteria tertentu mempunyai ketahanan haba yang jauh lebih tinggi daripada sel vegetatif. Literatur mikrobiologi makanan menunjukkan bahawa endospora bakteria pembentuk spora boleh mempunyai ketahanan haba yang jauh lebih tinggi berbanding sel vegetatif bakteria tersebut.
Perbezaan ini menerangkan mengapa memasak makanan sehingga kelihatan masak tidak semestinya sama dengan menghasilkan produk retort yang selamat untuk penyimpanan ambien.
Memasak bertujuan menghasilkan makanan yang sesuai dimakan dari segi kematangan, rasa dan keselamatan dalam konteks penggunaan tertentu. Pemprosesan retort bagi produk stabil pada suhu ambien pula perlu menangani persoalan yang lebih mencabar, termasuk ketahanan mikroorganisma yang relevan dan keadaan penyimpanan selepas pemprosesan.
Oleh sebab itu, teknologi retort tidak boleh disamakan dengan memasak biasa dalam periuk tekanan.
6. APAKAH YANG BERLAKU KEPADA SPORA SELEPAS PEMPROSESAN?
Satu salah faham yang perlu diperbetulkan ialah anggapan bahawa tujuan pemprosesan retort sentiasa untuk menghasilkan makanan yang bebas mutlak daripada setiap mikroorganisma hidup.
Dalam industri makanan, konsep yang lebih tepat ialah commercial sterility, atau kesterilan komersial. Topik ini akan dibincangkan secara khusus dalam PM-11F supaya tidak berlaku pertindihan kandungan.
Pada peringkat PM-11D, perkara yang perlu difahami ialah proses haba dibangunkan untuk mengawal mikroorganisma yang relevan sehingga produk memenuhi objektif keselamatan dan kestabilan yang ditetapkan bagi keadaan penyimpanan yang dimaksudkan.
Sesetengah spora daripada mikroorganisma perosak yang sangat tahan haba boleh mempunyai ketahanan lebih tinggi daripada sasaran patogen tertentu. Oleh sebab itu, keselamatan mikrobiologi, kestabilan komersial dan kerosakan makanan perlu difahami dengan teliti dan tidak dianggap sebagai perkara yang sama. FDA turut menerangkan kewujudan bakteria pembentuk spora termofilik yang boleh menyebabkan kerosakan makanan bertin dalam keadaan penyimpanan tertentu.
7. MENGENALI CLOSTRIDIUM BOTULINUM
Dalam perbincangan mengenai keselamatan makanan retort berasid rendah, satu nama yang sangat penting ialah Clostridium botulinum.
C. botulinum ialah bakteria pembentuk spora yang boleh menghasilkan neurotoksin botulinum dalam keadaan yang sesuai. Penyakit yang disebabkan oleh toksin ini dikenali sebagai botulisme.
CDC menerangkan bahawa botulisme bawaan makanan berlaku apabila seseorang mengambil makanan yang mengandungi toksin botulinum. Penyakit ini jarang berlaku tetapi serius kerana toksin tersebut menyerang sistem saraf dan boleh menyebabkan kelumpuhan serta kesukaran bernafas.
Perkara penting yang perlu difahami ialah bahaya utama dalam botulisme bawaan makanan ialah toksin yang telah terbentuk dalam makanan, bukan semata-mata kewujudan spora yang tertelan. CDC menjelaskan bahawa spora biasanya tidak menyebabkan seseorang sakit apabila dimakan, tetapi dalam keadaan tertentu spora boleh bercambah, bakteria boleh membiak dan toksin boleh terbentuk.
Ini merupakan perbezaan yang sangat penting dari sudut pendidikan keselamatan makanan.
8. MENGAPA PRODUK RETORT BOLEH MENYEDIAKAN KEADAAN YANG PERLU DIBERI PERHATIAN?
Banyak produk retort dibungkus dalam bekas yang mempunyai integriti pengedapan tinggi. Selepas pembungkusan ditutup, keadaan di dalam produk boleh mempunyai oksigen yang sangat terhad.
Keadaan rendah oksigen sahaja tidak bermaksud produk akan menghasilkan toksin botulinum. Beberapa keadaan perlu berlaku bersama.
CDC menerangkan bahawa pertumbuhan C. botulinum dan penghasilan toksin dipengaruhi oleh keadaan seperti oksigen yang rendah atau tiada oksigen, keasidan yang rendah, jumlah air yang mencukupi, kandungan garam dan gula, serta julat suhu tertentu.
Maka penilaian risiko tidak boleh dibuat berdasarkan satu faktor sahaja.
Pembungkusan kedap bukan bahaya dengan sendirinya. Risiko terbentuk apabila sifat mikroorganisma, keadaan makanan, pembungkusan, proses dan penyimpanan bergabung dengan cara yang membolehkan bahaya berkembang.
9. MENGAPA pH SANGAT PENTING?
pH ialah ukuran yang berkaitan dengan keasidan atau kealkalian sesuatu sistem. Dalam mikrobiologi makanan, pH sangat penting kerana pertumbuhan mikroorganisma dipengaruhi oleh keasidan persekitarannya.
Dalam rujukan FDA bagi makanan bertin, makanan dengan pH melebihi 4.6 diklasifikasikan sebagai makanan berasid rendah, manakala makanan pada pH 4.6 dan ke bawah diletakkan dalam kategori berasid dalam pengelasan tersebut. Contoh makanan berasid rendah yang disenaraikan termasuk daging, makanan laut, susu, sup, sayuran serta campuran daging dan sayuran.
Nilai 4.6 sangat penting dalam teknologi pemprosesan makanan kerana ia berkait dengan kawalan pertumbuhan bakteria pembentuk spora tertentu, terutama C. botulinum. FDA menyatakan bahawa pH 4.6 merupakan nilai rujukan penting dalam kawalan patogen pembentuk spora dalam konteks makanan yang dinilai.
Namun, satu perkara perlu ditekankan. pH bukan nombor yang boleh dilihat secara terasing daripada keseluruhan produk. Formulasi, keseimbangan pH dalam produk, kaedah pengukuran, komponen pepejal dan cecair serta perubahan semasa pemprosesan semuanya perlu dipertimbangkan apabila berkaitan.
Perbezaan antara low-acid foods dan acid foods akan dihuraikan secara khusus dalam PM-11G.
10. WATER ACTIVITY JUGA MEMPENGARUHI PERTUMBUHAN MIKROORGANISMA
Selain pH, mikroorganisma juga memerlukan air yang tersedia untuk menjalankan aktiviti metabolik dan membiak.
Konsep yang digunakan dalam teknologi makanan ialah water activity, biasanya ditulis sebagai aw. Water activity tidak sama dengan peratus kandungan air.
Dua makanan boleh mempunyai kandungan air yang hampir sama tetapi mempunyai water activity yang berbeza kerana sebahagian air boleh terikat dengan gula, garam atau komponen makanan lain sehingga kurang tersedia kepada mikroorganisma.
FDA menerangkan bahawa water activity merupakan salah satu faktor yang boleh digunakan dalam mengawal pertumbuhan mikroorganisma dan bahawa kawalan garam, gula atau komponen lain boleh mempengaruhi water activity produk. Dalam panduan FDA yang berkaitan dengan makanan berasid rendah, pertumbuhan spora C. botulinum dikaitkan dengan keadaan water activity yang sesuai.
Ini menunjukkan satu perkara penting. Keselamatan produk tidak ditentukan oleh pH sahaja.
pH, water activity, formulasi, suhu penyimpanan, atmosfera produk dan proses haba perlu dilihat sebagai sebahagian daripada sistem.
11. MENGAPA GARAM DAN GULA JUGA RELEVAN?
Garam dan gula bukan sekadar bahan pemberi rasa. Pada kepekatan tertentu, kedua-duanya boleh mempengaruhi water activity dan seterusnya mempengaruhi keupayaan mikroorganisma untuk membiak.
Namun, ini tidak bermaksud sedikit garam atau gula secara automatik menjadikan produk retort selamat.
Kesan pengawetan bergantung kepada kepekatan sebenar, fasa makanan, water activity akhir, mikroorganisma sasaran dan keseluruhan formulasi.
Oleh sebab itu, pengusaha tidak sepatutnya membuat andaian seperti “sambal saya masin, jadi bakteria tidak boleh hidup” atau “produk saya sangat manis, jadi proses haba tidak begitu penting”.
Keselamatan makanan perlu dibuktikan berdasarkan parameter yang boleh diukur, bukan berdasarkan rasa lidah.
12. SUHU PENYIMPANAN BOLEH MENGUBAH RISIKO MIKROBIOLOGI
Mikroorganisma mempunyai julat suhu pertumbuhan yang berbeza. Sesetengahnya berkembang pada suhu sederhana, sesetengahnya mampu berkembang pada suhu rendah dan sesetengah mikroorganisma termofilik lebih sesuai berkembang pada suhu yang tinggi.
Ini mempunyai implikasi penting kepada produk retort.
Produk mungkin telah diproses dengan baik, tetapi keadaan penyimpanan selepas pemprosesan masih boleh mempengaruhi kestabilan produk terhadap mikroorganisma tertentu yang mungkin relevan kepada kerosakan makanan.
FDA menerangkan bahawa sesetengah bakteria pembentuk spora termofilik boleh menyebabkan kerosakan makanan bertin apabila produk terdedah kepada suhu penyimpanan yang tinggi.
Oleh sebab itu, pembangunan produk perlu mengambil kira keadaan sebenar rantaian bekalan, termasuk iklim, gudang, pengangkutan dan tempat jualan.
Perkara ini sangat relevan di Malaysia kerana produk boleh melalui persekitaran penyimpanan dan pengangkutan yang panas.
13. PATOGEN DAN MIKROORGANISMA PEROSAK TIDAK SAMA
Dalam mikrobiologi makanan, kita perlu membezakan antara mikroorganisma patogen dan mikroorganisma perosak.
Patogen ialah mikroorganisma yang boleh menyebabkan penyakit melalui makanan atau melalui toksin yang dihasilkannya.
Mikroorganisma perosak pula menyebabkan makanan mengalami perubahan yang tidak dikehendaki seperti bau, rasa, tekstur, keasidan atau pembentukan gas yang abnormal.
Ada keadaan apabila makanan rosak dengan jelas tetapi bahayanya mudah disedari kerana pengguna melihat perubahan tersebut. Namun, makanan yang mengandungi bahaya mikrobiologi tidak semestinya menunjukkan tanda kerosakan yang boleh dilihat, dihidu atau dirasa.
CDC secara khusus mengingatkan bahawa toksin botulinum tidak boleh dikenal pasti dengan melihat, menghidu atau merasa makanan.
Oleh sebab itu, konsep “kalau bau masih elok, makanan selamat” tidak boleh digunakan sebagai prinsip keselamatan makanan.
14. KEROSAKAN MAKANAN BUKAN ALAT PENGESAHAN KESELAMATAN
Pengguna sering menggunakan deria sebagai alat pertama untuk menilai makanan. Jika pouch tidak kembung, makanan tidak berbau busuk dan warna masih kelihatan normal, mereka mungkin menganggap makanan itu selamat.
Pendekatan ini tidak mencukupi untuk produk yang bergantung kepada kawalan proses saintifik.
Sesetengah mikroorganisma perosak memang menghasilkan gas, bau atau perubahan rupa. Namun, ketiadaan tanda tersebut tidak membuktikan bahawa proses telah dilakukan dengan betul.
CDC menegaskan bahawa toksin botulinum tidak boleh dilihat, dihidu atau dirasa.
Prinsip Uncle Kuden: Rupa produk boleh membantu mengesan kerosakan tertentu, tetapi rupa produk tidak boleh menggantikan bukti keselamatan proses.
15. APAKAH MAKSUD INITIAL MICROBIAL LOAD?
Initial microbial load ialah jumlah atau populasi mikroorganisma yang terdapat dalam bahan atau produk sebelum sesuatu proses kawalan dilaksanakan.
Konsep ini penting kerana bahan mentah yang mempunyai beban mikroorganisma sangat tinggi memberikan cabaran yang berbeza daripada bahan mentah yang dikawal dengan baik.
Namun, kita perlu berhati-hati supaya tidak membuat kesimpulan bahawa retort hanyalah proses untuk “membersihkan” bahan mentah yang buruk.
Teknologi retort tidak sepatutnya digunakan sebagai alasan untuk menerima bahan mentah yang tidak berkualiti, amalan kebersihan yang lemah atau proses penyediaan yang tidak terkawal.
Amalan pengilangan yang baik tetap diperlukan sebelum pemprosesan retort.
Dalam konteks Malaysia, KKM menyatakan bahawa premis pengilangan makanan perlu menyediakan Program Jaminan Keselamatan Makanan, dan antara sistem yang digunakan termasuk GMP dan HACCP. Skim MeSTI pula diperkenalkan sebagai skim yang memenuhi keperluan minimum PJKM bagi premis pengilangan, khususnya untuk membantu PKS.
16. RETORT BUKAN PENGGANTI KEPADA KEBERSIHAN
Ini merupakan salah faham yang perlu diperbetulkan.
Ada pengusaha yang mungkin berfikir bahawa kerana produk akhirnya akan diproses pada suhu tinggi, kebersihan sebelum retort tidak begitu penting.
Pemikiran tersebut salah.
Bahan mentah tetap perlu dikawal. Peralatan tetap perlu dibersihkan. Pekerja tetap perlu mengamalkan kebersihan diri. Air yang digunakan perlu sesuai. Pencemaran silang perlu dikawal. Masa menunggu sebelum proses perlu dikawal apabila relevan.
Retort ialah satu langkah penting dalam sistem keselamatan produk, tetapi ia bukan lesen untuk mengabaikan langkah-langkah sebelumnya.
KKM menetapkan kawalan keselamatan dan kualiti makanan melalui Akta Makanan 1983 serta peraturan di bawahnya. Peraturan-Peraturan Kebersihan Makanan 2009 pula merupakan sebahagian daripada kerangka kebersihan makanan yang perlu dirujuk oleh industri Malaysia.
Prinsipnya ialah: Proses haba yang baik perlu bermula dengan sistem pengeluaran yang baik.
17. APAKAH PERANAN PEMBUNGKUSAN DALAM KESELAMATAN MIKROBIOLOGI?
Pemprosesan haba yang mencukupi tidak memberi jaminan berkekalan jika pembungkusan gagal melindungi produk selepas proses.
Produk retort biasanya bergantung kepada pembungkusan yang mempunyai integriti pengedapan yang sesuai untuk mengekalkan keadaan produk selepas pemprosesan.
Jika seal gagal, bocor atau mengalami kecacatan yang membolehkan pencemaran masuk selepas proses, mikroorganisma daripada persekitaran boleh memasuki produk.
Maka keselamatan mikrobiologi produk retort mempunyai dua persoalan berasingan. Pertama, adakah mikroorganisma sasaran telah dikawal melalui proses yang ditetapkan? Kedua, adakah pembungkusan mengekalkan perlindungan produk selepas proses?
Integriti seal dan kecacatan pembungkusan akan dihuraikan secara khusus dalam PM-11S. Di sini kita hanya perlu memahami bahawa keselamatan mikrobiologi tidak berakhir apabila fasa pemanasan selesai.
18. PENCEMARAN SELEPAS PROSES JUGA PERLU DIFAHAMI
Selepas pemanasan, produk memasuki fasa penyejukan. Pada tahap ini, suhu produk menurun tetapi pembungkusan dan sistem masih perlu dikawal.
Jika integriti bekas atau seal terjejas, risiko pencemaran selepas proses perlu diberi perhatian.
Atas sebab itu, proses penyejukan bukan sekadar langkah untuk menjadikan produk sejuk supaya mudah dikendalikan.
Ia merupakan sebahagian daripada sistem pemprosesan.
Topik cooling process dan risiko selepas pemprosesan akan dihuraikan dengan lebih mendalam dalam PM-11T supaya kandungan tersebut tidak diulang dalam PM-11D.
19. MENGAPA KITA TIDAK BOLEH MEMBERIKAN SATU SUHU DAN MASA UNTUK SEMUA PRODUK?
Selepas memahami mikrobiologi, jawapannya menjadi semakin jelas.
Produk berbeza mempunyai pH, water activity, formulasi, komposisi, saiz partikel, jenis pembungkusan dan tingkah laku pemanasan yang berbeza. Mikroorganisma yang menjadi perhatian juga bergantung kepada sifat produk dan keadaan penyimpanannya.
Oleh sebab itu, tidak bertanggungjawab untuk mengatakan bahawa semua sambal, kari, rendang atau lauk retort hanya memerlukan satu kombinasi suhu dan masa yang sama.
Proses perlu dibangunkan berdasarkan produk dan sistem sebenar.
Nilai proses yang digunakan oleh produk A tidak boleh disalin kepada produk B hanya kerana kedua-duanya mempunyai berat bersih atau jenis pembungkusan yang sama.
Prinsip Uncle Kuden: Jangan salin nombor proses. Fahami dahulu bahaya, produk dan sistem yang melahirkan nombor tersebut.
20. MIKROBIOLOGI MENENTUKAN SASARAN, TETAPI BUKAN SENDIRIAN
Mikrobiologi membantu kita menentukan apakah bahaya yang perlu dikawal. Namun, mikrobiologi sahaja tidak menentukan keseluruhan proses retort.
Kita juga perlu memahami bagaimana haba bergerak dalam makanan, bagaimana pembungkusan bertindak, di manakah lokasi pemanasan paling perlahan, bagaimana retort mengagihkan haba dan apakah keadaan sebenar pengeluaran.
Dengan kata lain, pembangunan proses retort ialah pertemuan beberapa bidang ilmu.
Mikrobiologi menjawab apa yang perlu dikawal. Sains haba membantu menerangkan bagaimana tenaga boleh digunakan untuk mengawalnya. Kejuruteraan proses menentukan bagaimana kawalan itu dilaksanakan secara konsisten.
Inilah sebab teknologi retort tidak boleh dipelajari sebagai satu mesin sahaja.
21. CONTOH PRAKTIKAL: KARI AYAM RETORT
Bayangkan seorang usahawan mahu menghasilkan kari ayam yang akan dijual sebagai produk stabil pada suhu ambien.
Produk mengandungi ayam, kentang, santan, rempah dan kuah. Ia dimasukkan ke dalam pouch dan ditutup secara kedap sebelum diproses.
Usahawan tidak boleh hanya bertanya berapa minit produk perlu berada dalam retort.
Penilaian perlu bermula dengan memahami produk. Apakah pH produk? Apakah water activity yang relevan? Adakah produk termasuk kategori berasid rendah? Apakah mikroorganisma yang menjadi perhatian? Apakah keadaan penyimpanan yang dirancang? Apakah saiz ketulan? Bagaimanakah haba bergerak di dalam produk? Adakah pembungkusan sesuai dan mempunyai integriti yang diperlukan?
Daripada maklumat inilah pembangunan proses menjadi satu aktiviti saintifik.
Contoh ini menunjukkan bahawa keselamatan produk tidak lahir daripada satu nombor pada panel mesin. Ia lahir daripada pemahaman sistem secara menyeluruh.
22. CONTOH PRAKTIKAL: SAMBAL YANG DIASIDKAN
Sekarang bayangkan sambal yang formulasinya diubah dengan penambahan bahan berasid sehingga pH keseimbangan produk berubah dengan ketara.
Dari sudut mikrobiologi, perubahan pH boleh mengubah keadaan pertumbuhan mikroorganisma tertentu. Namun, pengusaha tidak boleh hanya mengukur sedikit kuah di permukaan lalu membuat kesimpulan bahawa seluruh produk telah mencapai keadaan yang diperlukan.
Pengasidan perlu dibangunkan dan dikawal secara sistematik. Produk yang mempunyai komponen pepejal juga memerlukan perhatian kepada keseimbangan antara fasa makanan.
Perkara ini akan dihuraikan secara khusus dalam PM-11G apabila kita membincangkan low-acid foods, acid foods dan kepentingan pH.
Pelajaran PM-11D hanyalah bahawa perubahan formulasi boleh mengubah ekologi mikrobiologi sesuatu produk.
23. CONTOH PRAKTIKAL: PRODUK KELIHATAN BAIK SELEPAS BEBERAPA BULAN
Seorang pengusaha menyimpan beberapa pouch produknya selama enam bulan. Semua pouch masih kelihatan baik, tidak kembung dan tidak berbau pelik apabila dibuka.
Bolehkah pengusaha terus membuat kesimpulan bahawa prosesnya telah terbukti selamat?
Tidak.
Pemerhatian kestabilan produk boleh memberikan maklumat yang berguna, tetapi ketiadaan kerosakan yang kelihatan bukan bukti lengkap bahawa proses haba telah divalidasi dengan betul atau bahawa semua bahaya mikrobiologi yang relevan telah dikawal.
Keselamatan proses perlu disokong oleh pendekatan saintifik yang sesuai, bukan hanya berdasarkan pemerhatian bahawa “produk masih elok”.
Konsep validasi akan dihuraikan secara khusus dalam PM-11Q.
24. PERBEZAAN ANTARA UJIAN MIKROBIOLOGI DAN VALIDASI PROSES
Satu lagi salah faham ialah anggapan bahawa menghantar beberapa sampel produk ke makmal dan mendapat keputusan mikrobiologi yang memuaskan sudah cukup untuk membuktikan keselamatan keseluruhan proses retort.
Ujian mikrobiologi ialah alat yang sangat berguna, tetapi ia mempunyai fungsi tertentu. Sampel yang diuji mewakili sampel tersebut dalam keadaan dan masa tertentu.
Validasi proses pula menjawab persoalan yang lebih luas, iaitu sama ada proses yang direka mampu mencapai objektif keselamatan yang ditetapkan secara konsisten di bawah keadaan yang telah ditentukan.
Oleh sebab itu, keputusan ujian produk akhir tidak boleh digunakan secara bersendirian untuk menggantikan pembangunan dan validasi proses yang betul.
Perkara ini akan dihuraikan secara terperinci dalam PM-11Q.
25. UNTUK USAHAWAN MAKANAN
Usahawan tidak perlu menjadi ahli mikrobiologi untuk menghasilkan produk retort, tetapi usahawan perlu memahami konsep asas supaya keputusan perniagaan tidak bercanggah dengan prinsip keselamatan makanan.
Apabila pakar bertanya tentang pH, water activity, formulasi, bahan mentah, suhu penyimpanan, pembungkusan dan proses, soalan tersebut bukan sekadar keperluan dokumentasi. Setiap maklumat membantu membentuk gambaran tentang risiko mikrobiologi produk.
Usahawan juga perlu memahami bahawa perubahan formulasi bukan hanya keputusan rasa. Menukar jumlah asid, garam, gula, air atau ramuan tertentu boleh mengubah sifat produk dan dalam keadaan tertentu boleh mempengaruhi keselamatan serta proses yang diperlukan.
Sebab itu produk retort perlu dibangunkan secara terkawal sejak peringkat R&D.
26. UNTUK PELAJAR TEKNOLOGI MAKANAN
Pelajar perlu membina satu kerangka pemikiran yang jelas. Jangan hafal nama mikroorganisma tanpa memahami sebab ia penting.
Apabila berhadapan dengan sesuatu produk, tanyakan apakah sifat makanan tersebut, apakah pH dan water activity yang relevan, bagaimana produk akan disimpan, apakah jenis pembungkusan yang digunakan dan apakah mikroorganisma yang mungkin menjadi bahaya.
Selepas itu barulah pelajar boleh memahami mengapa proses tertentu diperlukan.
Hubungan pembelajaran yang perlu dibina ialah MIKROORGANISMA → SIFAT MAKANAN → KEADAAN PERTUMBUHAN → RISIKO → KAWALAN PROSES.
Jika aliran ini difahami, topik nilai D, nilai z, nilai F, commercial sterility dan scheduled process akan menjadi jauh lebih mudah untuk dipelajari kemudian.
27. UNTUK PENSYARAH DAN TENAGA PENGAJAR
PM-11D sesuai diajar melalui perbandingan keadaan makanan, bukan melalui hafalan senarai bakteria semata-mata.
Pensyarah boleh memberikan beberapa contoh produk seperti kari ayam, jus buah berasid, sambal yang diasidkan dan produk daging dalam pouch. Pelajar kemudian diminta menilai bagaimana pH, water activity, keadaan oksigen, suhu penyimpanan dan pembungkusan mungkin mempengaruhi risiko mikrobiologi.
Kaedah ini membantu pelajar memahami bahawa mikrobiologi makanan ialah ilmu tentang interaksi antara organisma dengan persekitarannya, bukan sekadar ilmu menghafal nama bakteria.
Setelah pemahaman tersebut kukuh, barulah konsep ketahanan haba dan kinetik kemusnahan mikroorganisma diperkenalkan dalam PM-11E.
28. UNTUK PENGAMAL KILANG RETORT
Bagi pegawai QA, QC, R&D dan operator kilang, mikrobiologi perlu diterjemahkan kepada kawalan operasi.
Formulasi yang telah ditetapkan perlu dikawal. Bahan mentah perlu memenuhi spesifikasi. Parameter kritikal perlu dipantau. Kebersihan premis dan peralatan perlu dikekalkan. Pembungkusan perlu mempunyai integriti yang baik. Rekod perlu lengkap dan penyimpangan proses perlu ditangani mengikut prosedur yang telah ditetapkan.
Dalam konteks Malaysia, KKM menyatakan bahawa premis pengilangan makanan perlu mempunyai Program Jaminan Keselamatan Makanan yang didokumenkan, dengan pendekatan seperti GMP, HACCP, ISO 22000 atau skim yang berkenaan.
Ini menunjukkan bahawa keselamatan produk tidak bergantung kepada operator retort seorang diri. Ia merupakan tanggungjawab sistem pengeluaran.
29. UNTUK MASYARAKAT MALAYSIA
Pengguna juga perlu memahami satu perkara penting. Makanan yang dibungkus secara kedap tidak semestinya selamat hanya kerana pembungkusannya cantik, tidak kembung dan tarikh luputnya masih panjang.
Keselamatan produk datang daripada formulasi yang betul, proses yang sesuai, kebersihan pengeluaran, integriti pembungkusan, penyimpanan yang betul dan pematuhan kepada sistem keselamatan makanan.
CDC menegaskan bahawa toksin botulinum tidak boleh dilihat, dihidu atau dirasa. Oleh sebab itu, pengguna tidak sepatutnya merasa makanan daripada bekas yang mencurigakan semata-mata untuk menentukan sama ada ia masih selamat.
Bagi produk komersial, pembungkusan yang bocor, rosak, kembung atau menunjukkan keadaan abnormal perlu dipandang serius dan tidak sepatutnya digunakan seperti biasa.
30. KESALAHFAHAMAN YANG PERLU DIPERBETULKAN
Kesalahfahaman pertama ialah “semua bakteria mati pada suhu yang sama”. Ini tidak benar kerana mikroorganisma mempunyai ketahanan haba yang berbeza dan spora bakteria tertentu jauh lebih tahan berbanding sel vegetatif.
Kesalahfahaman kedua ialah “kalau produk sudah dimasak, produk itu sudah selamat untuk disimpan pada suhu bilik”. Keselamatan produk stabil pada suhu ambien melibatkan lebih daripada kematangan makanan.
Kesalahfahaman ketiga ialah “kalau pouch tidak kembung, produk pasti selamat”. Ketiadaan kembung bukan bukti lengkap keselamatan mikrobiologi.
Kesalahfahaman keempat ialah “retort boleh membetulkan bahan mentah dan kebersihan yang buruk”. Retort bukan pengganti kepada GMP, sanitasi dan kawalan bahan mentah.
Kesalahfahaman kelima ialah “ujian makmal satu batch membuktikan proses sentiasa selamat”. Ujian produk dan validasi proses mempunyai fungsi yang berbeza.
Kesalahfahaman keenam ialah “lebih panas sentiasa lebih selamat”. Proses perlu direka untuk mencapai objektif keselamatan yang ditetapkan tanpa pemprosesan berlebihan yang tidak diperlukan.
SARANAN UNCLE KUDEN
Apabila membangunkan produk retort, jangan mulakan dengan bertanya “Berapa suhu?” atau “Berapa minit?”. Sebelum soalan itu dijawab, kita perlu mengetahui apakah jenis makanan yang sedang dibangunkan, apakah sifat mikrobiologinya, apakah pH dan water activity yang relevan, bagaimana produk akan dibungkus, bagaimana produk akan disimpan dan apakah bahaya yang sebenarnya perlu dikawal.
Selepas itu barulah sains pemprosesan haba mempunyai sasaran yang jelas.
Prinsip Uncle Kuden: Jangan hanya tanya berapa lama hendak retort. Tanya dahulu mikroorganisma apa yang perlu dikawal, dalam produk bagaimana dan di bawah keadaan apa.
Keselamatan produk retort tidak bermula pada butang START mesin. Keselamatan bermula apabila pengusaha memahami produk dan bahayanya.
RUMUSAN PM-11D
Mikroorganisma merupakan sebahagian daripada dunia makanan dan tidak semuanya berbahaya. Namun, dalam produk retort, perhatian khusus perlu diberikan kepada mikroorganisma yang boleh menjejaskan keselamatan atau kestabilan produk.
Perbezaan antara sel vegetatif dengan spora bakteria sangat penting. Sel vegetatif secara umum lebih sensitif terhadap haba, manakala spora daripada bakteria tertentu mempunyai ketahanan yang jauh lebih tinggi. Inilah salah satu sebab pemprosesan retort memerlukan pendekatan saintifik yang berbeza daripada memasak biasa.
Dalam makanan berasid rendah yang dibungkus secara kedap dan disimpan pada suhu yang membolehkan pertumbuhan, Clostridium botulinum merupakan mikroorganisma yang sangat penting dari sudut keselamatan. Bakteria ini boleh menghasilkan spora dan, apabila keadaan sesuai, pertumbuhan boleh berlaku serta toksin botulinum boleh terbentuk. CDC menyenaraikan keadaan rendah oksigen, keasidan rendah, ketersediaan air, suhu serta kandungan garam dan gula sebagai antara faktor yang mempengaruhi pertumbuhan dan penghasilan toksin.
Keselamatan mikrobiologi produk retort tidak ditentukan oleh satu faktor. pH, water activity, formulasi, mikroorganisma, pembungkusan, suhu penyimpanan, kebersihan pengeluaran dan proses haba saling berkaitan.
Oleh sebab itu, keselamatan produk retort perlu dilihat sebagai satu sistem.
Formula pembelajaran PM-11D: MIKROORGANISMA → SIFAT PRODUK → KEADAAN PERTUMBUHAN → RISIKO MIKROBIOLOGI → KAWALAN PROSES → PRODUK SELAMAT.
Daripada asas mikrobiologi ini, kita bersedia untuk memahami persoalan yang lebih teknikal dalam artikel seterusnya, iaitu bagaimana ahli teknologi makanan mengukur ketahanan mikroorganisma terhadap haba.
BETULKAN YANG BIASA, BIASAKAN YANG BETUL.
Uncle Kuden, KUDEN ACADEMY
GLOSARI PM-11D
Mikroorganisma: Organisma mikroskopik seperti bakteria, yis dan kulat yang mempunyai pelbagai peranan dalam makanan.
Patogen: Mikroorganisma yang boleh menyebabkan penyakit kepada manusia melalui mekanisme yang berkaitan.
Mikroorganisma perosak: Mikroorganisma yang menyebabkan perubahan tidak dikehendaki pada makanan seperti bau, rasa, tekstur, keasidan atau pembentukan gas.
Sel vegetatif: Bentuk aktif bakteria yang menjalankan metabolisme dan boleh membiak apabila keadaan sesuai.
Endospora bakteria: Struktur tahan yang dihasilkan oleh bakteria tertentu untuk membantu kelangsungan hidup dalam keadaan persekitaran yang tidak sesuai.
Germinasi: Proses apabila spora mula kembali kepada keadaan yang membolehkan perkembangan menjadi sel vegetatif apabila persekitaran sesuai.
Clostridium botulinum: Bakteria pembentuk spora yang boleh menghasilkan neurotoksin botulinum dalam keadaan tertentu.
Botulisme: Penyakit serius yang boleh berlaku akibat pendedahan kepada toksin botulinum.
pH: Ukuran yang berkaitan dengan tahap keasidan atau kealkalian sesuatu sistem.
Water activity: Ukuran ketersediaan air dalam makanan untuk tindak balas tertentu dan pertumbuhan mikroorganisma, yang tidak sama dengan peratus kandungan air.
Initial microbial load: Populasi mikroorganisma yang terdapat dalam bahan atau produk sebelum sesuatu proses kawalan dilaksanakan.
Anaerobik: Keadaan tanpa oksigen atau dengan oksigen yang sangat terhad, bergantung pada konteks biologi yang digunakan.
Commercial sterility: Konsep kestabilan mikrobiologi komersial yang berkaitan dengan mikroorganisma yang mampu berkembang dalam makanan di bawah keadaan penyimpanan dan pengedaran normal yang bukan penyejukan. Konsep ini akan dihuraikan secara khusus dalam PM-11F.
RUJUKAN ILMIAH UTAMA
Codex Alimentarius: Codex menyenaraikan CXC 23-1979, Code of Hygienic Practice for Low and Acidified Low-Acid Canned Foods, sebagai kod amalan khusus untuk makanan berasid rendah dan makanan berasid rendah yang diasidkan. Codex turut menyenaraikan CXC 1-1969, General Principles of Food Hygiene, yang dikemas kini pada 2022, sebagai rujukan asas kebersihan makanan.
U.S. Food and Drug Administration: Rujukan FDA mengenai pemeriksaan makanan bertin membezakan makanan berasid rendah pada pH melebihi 4.6 daripada makanan berasid pada pH 4.6 dan ke bawah dalam konteks pengelasan tersebut. FDA juga menyediakan rujukan berkaitan mikrobiologi makanan bertin, water activity dan faktor yang mempengaruhi kawalan proses. Peraturan Amerika Syarikat tidak menggantikan undang-undang Malaysia, tetapi sumber FDA berguna sebagai rujukan teknikal antarabangsa.
Centers for Disease Control and Prevention: CDC menerangkan sifat spora C. botulinum, keadaan yang membolehkan pertumbuhan dan penghasilan toksin, serta kepentingan pencegahan botulisme dalam makanan yang diawet secara tidak betul.
Kementerian Kesihatan Malaysia: Akta Makanan 1983 menyediakan peruntukan bagi kawalan keselamatan dan kualiti makanan di Malaysia. Peraturan-Peraturan Kebersihan Makanan 2009 dan peraturan lain di bawah kerangka tersebut perlu dirujuk mengikut aktiviti pengilangan yang dijalankan. BKKM juga menyatakan bahawa premis pengilangan makanan perlu menyediakan Program Jaminan Keselamatan Makanan.
Setakat September 2026, BKKM turut menyenaraikan pindaan 2026 kepada peraturan makanan dan kebersihan makanan. Oleh itu, pengusaha perlu menyemak versi perundangan dan pindaan semasa apabila membuat keputusan pematuhan, bukan bergantung kepada salinan lama semata-mata.
TERUSKAN PEMBELAJARAN
Artikel sebelumnya: PM-11C, Asas Sains Pemprosesan Haba dalam Retort.
Kembali ke artikel induk: PM-11, Teknologi Retort, Panduan Lengkap untuk Usahawan Makanan Malaysia.
Artikel seterusnya: PM-11E, Nilai D, Nilai z dan Nilai F dalam Pemprosesan Retort.
PM-11D telah menjawab persoalan apakah mikroorganisma yang perlu kita fahami dan mengapa sesetengahnya sukar dikawal dengan haba. PM-11E akan menambah lapisan ilmu baharu dengan menerangkan bagaimana ketahanan mikroorganisma terhadap haba diterjemahkan kepada ukuran saintifik melalui nilai D, nilai z dan nilai F.
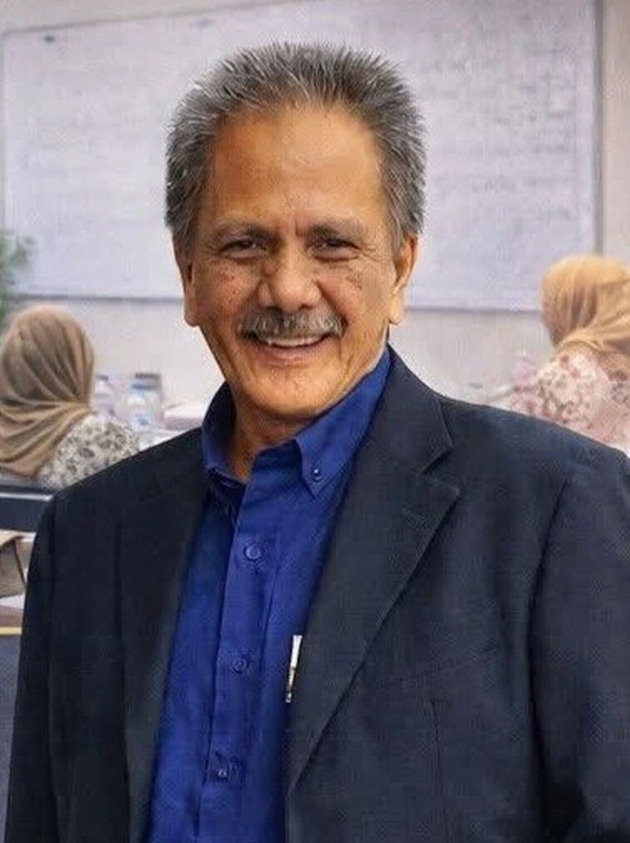
Pemilik dan penceramah di Kuden Food Safety Academy, berkelulusan Diploma Teknologi Makanan dari ITM (1978) serta B.Sc. dan M.Sc. dalam bidang Food Science & Technology dari The University of Tennessee, USA. Dengan pengalaman luas di F&N, MARDI, Kementerian Kesihatan Malaysia dan sebagai bekas CEO Selangor Tropical Fruit Industries, beliau kini aktif berkongsi ilmu Keselamatan Makanan, Pembungkusan, Pemprosesan Makanan, GMP dan Halal melalui ceramah jemputan bersama RISDA, UPM, KKM, MARA dan pelbagai institusi lain.

0 ulasan