


PM-13C-06 | MODUL 3.6
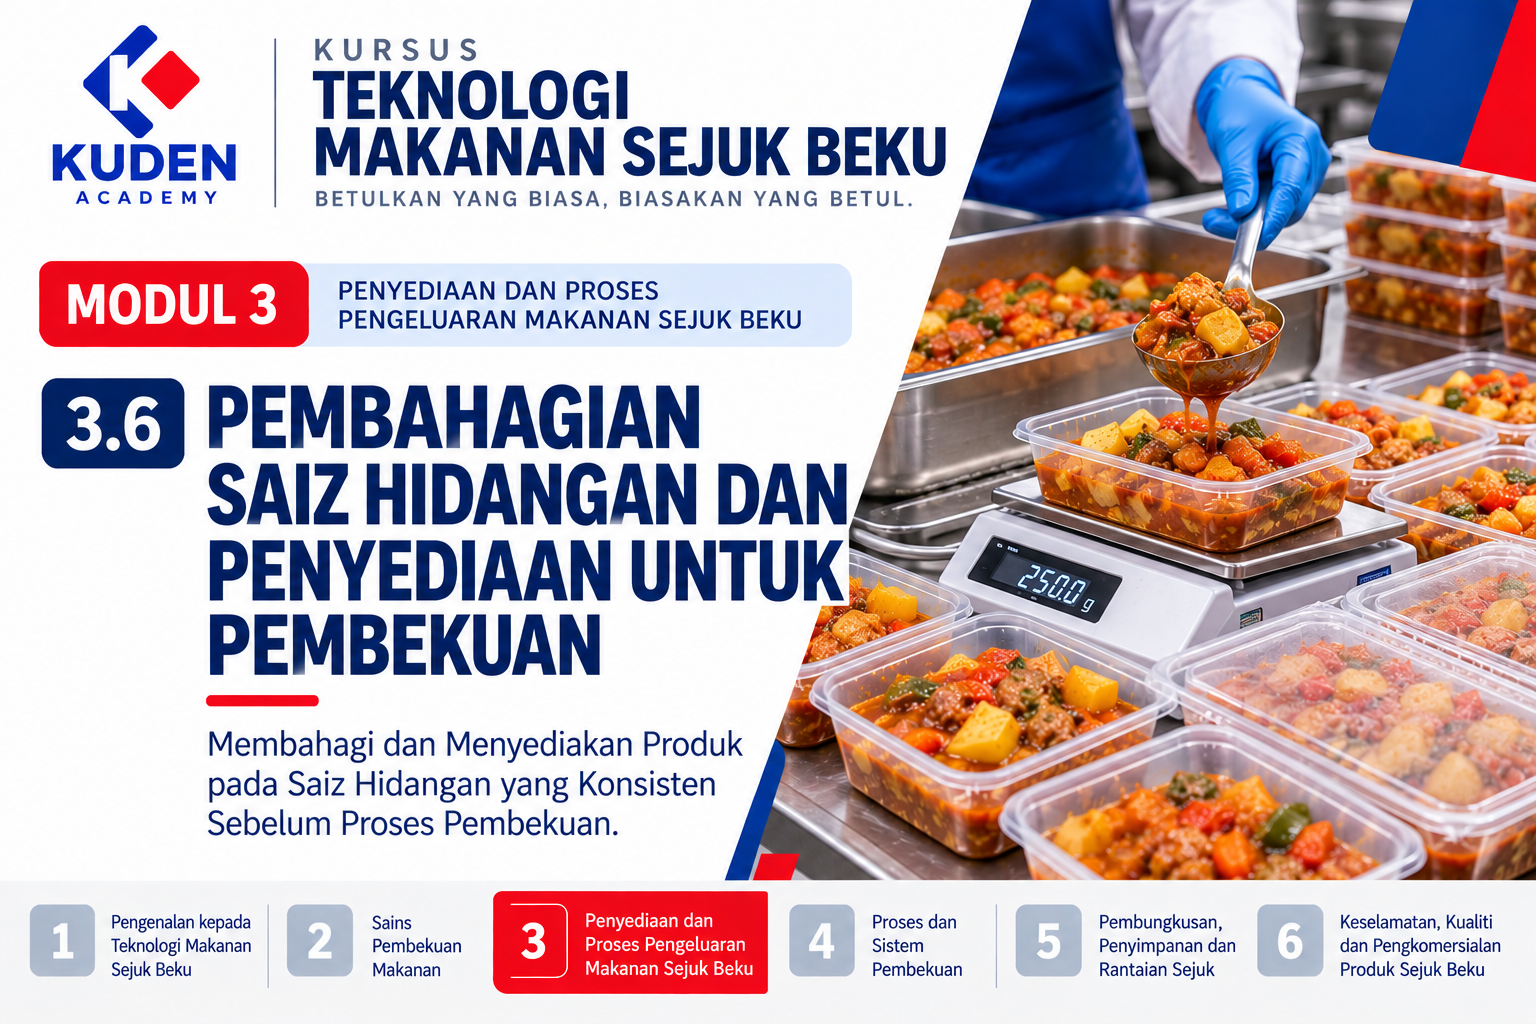
PEMBAHAGIAN SAIZ HIDANGAN DAN PENYEDIAAN UNTUK PEMBEKUAN
Menyeragamkan Berat, Komposisi dan Bentuk Produk Sebelum Memasuki Proses Pembekuan
Kategori: Pemprosesan Makanan
Siri: Teknologi Makanan Sejuk Beku
Modul: Modul 3 — Penyediaan dan Proses Pengeluaran Makanan Sejuk Beku
Submodul: 3.6 — Pembahagian Saiz Hidangan dan Penyediaan untuk Pembekuan
KUDEN ACADEMY
PENGENALAN
Dalam Modul 3.5, kita telah mengikuti perjalanan produk yang dimasak sehingga selesai melalui proses penyejukan dan berada dalam keadaan yang sesuai untuk diteruskan kepada langkah berikutnya.
Sekarang timbul satu soalan penting:
Berapa banyak produk hendak dimasukkan ke dalam setiap pek?
Nampak seperti soalan mudah.
Tetapi jawapannya memberi kesan kepada hampir keseluruhan perniagaan.
Saiz hidangan mempengaruhi:
-
berat produk;
-
kos setiap pek;
-
harga jualan;
-
bilangan hidangan;
-
jenis pembungkusan;
-
ruang penyimpanan;
-
proses pembekuan;
-
cara pengguna menyediakan produk; dan
-
keuntungan perniagaan.
Kalau hari ini satu pek kari mengandungi 250 gram tetapi esok pekerja mengisi 290 gram, kita bukan sekadar mempunyai perbezaan 40 gram.
Kita mempunyai variasi proses.
Kalau satu hidangan nasi mengandungi dua ketul ayam tetapi pek lain hanya mempunyai satu ketul, berat keseluruhan mungkin masih sama tetapi pengalaman pelanggan sudah berubah.
Sebab itu pembahagian saiz hidangan bukan kerja:
“Cedok, timbang dan tutup.”
Ia merupakan satu proses standardisasi.
Produk yang konsisten perlu dibahagikan secara konsisten sebelum dibekukan.
1. APAKAH YANG DIMAKSUDKAN DENGAN SAIZ HIDANGAN?
Saiz hidangan ialah jumlah produk yang ditetapkan untuk satu unit penggunaan atau penyajian tertentu.
Ia boleh dinyatakan melalui:
-
berat;
-
isipadu;
-
bilangan unit;
-
bilangan hidangan; atau
-
kombinasi beberapa ukuran.
Contohnya:
Kari ayam — 250 g/pek
Sambal — 200 g/pek
Bebola daging — 20 unit/pek
Karipap — 10 unit/pek
Nasi bersama lauk — 350 g/tray
Tetapi penentuan saiz hidangan tidak sepatutnya dibuat secara rawak.
Kita perlu tahu:
Siapa pengguna?
Bagaimana produk digunakan?
Untuk seorang atau satu keluarga?
Berapa banyak diperlukan dalam satu penyediaan?
Berapa harga yang mampu diterima pasaran?
Barulah saiz produk mempunyai asas.
2. SAIZ HIDANGAN DAN SAIZ PEK TIDAK SEMESTINYA SAMA
Ini satu perkara yang perlu difahami.
Satu pek boleh mengandungi satu hidangan.
Tetapi satu pek juga boleh mengandungi beberapa hidangan.
Contohnya:
Satu pek kari 600 g mungkin direka untuk tiga hidangan.
Satu pek bebola ikan 500 g pula mungkin digunakan beberapa kali.
Jadi ketika membangunkan produk, bezakan:
SAIZ HIDANGAN
daripada
SAIZ PEK.
Perbezaan ini penting untuk:
-
reka bentuk produk;
-
maklumat penggunaan;
-
pembungkusan;
-
penentuan harga; dan
-
sasaran pengguna.
3. SIAPA PENGGUNA MENENTUKAN SAIZ YANG SESUAI
Produk untuk seorang pelajar mungkin memerlukan saiz berbeza daripada produk untuk keluarga.
Produk untuk restoran pula mungkin memerlukan pek yang jauh lebih besar.
Contohnya kari ayam boleh dijual sebagai:
250 g — seorang pengguna
500 g — dua atau beberapa hidangan bergantung produk
1 kg — keluarga atau foodservice
5 kg — katering atau restoran
Ini hanya contoh konsep.
Saiz sebenar perlu ditentukan berdasarkan kajian produk dan pasaran.
Jangan terus menghasilkan pek 1 kg hanya kerana lebih mudah diisi.
Tanya dahulu:
Siapa yang akan menggunakan 1 kg ini, dan bagaimana mereka akan menggunakannya?
4. STANDARDISASI BERAT IALAH ASAS
Selepas saiz pek ditetapkan, berat perlu dikawal.
Katakan sasaran:
250 g setiap pek.
Kalau pekerja mengisi:
250 g
255 g
275 g
290 g
245 g
kita mempunyai variasi.
Sebahagian pek terlalu berat.
Sebahagian mungkin terlalu ringan.
Lebihan berat menambah kos.
Kekurangan berat pula boleh menimbulkan isu terhadap spesifikasi produk dan kepercayaan pelanggan.
Jadi sasaran pengeluaran bukan:
“Lebih kurang 250 gram.”
Sasaran ialah menghasilkan produk mengikut spesifikasi berat yang telah ditetapkan serta toleransi yang sesuai.
5. LEBIH 10 GRAM NAMPAK KECIL — TETAPI KIRA SEMULA
Mari kita lihat dari sudut usahawan.
Sasaran produk:
250 g
Tetapi purata sebenar:
260 g
Lebihan:
10 g setiap pek.
Kalau menghasilkan 100 pek:
1 kg produk diberikan lebih.
Kalau menghasilkan 1,000 pek:
10 kg.
Kalau menghasilkan 10,000 pek:
100 kg.
Bayangkan kalau nilai produk ialah RM20 sekilogram.
Lebihan 100 kg bersamaan:
RM2,000 nilai produk.
Sebab itu kawalan berat bukan kedekut.
Ia ialah kawalan kos.
6. TERLALU RINGAN BUKAN CARA MENJIMATKAN KOS
Selepas membaca contoh tadi, jangan pula kita sengaja mengurangkan berat.
Matlamat standardisasi bukan untuk memberikan produk seminimum mungkin.
Matlamatnya ialah:
Memberikan apa yang telah ditetapkan secara konsisten.
Jika produk dinyatakan mempunyai berat bersih tertentu, sistem pengeluaran perlu dibangunkan supaya keperluan berkaitan dipenuhi.
Kepercayaan pelanggan sangat sukar dibina tetapi sangat mudah hilang.
7. BERAT KESELURUHAN SAHAJA BELUM TENTU CUKUP
Bayangkan dua pek kari ayam.
Kedua-duanya:
300 g.
Pek A mengandungi:
3 ketul ayam + kuah.
Pek B mengandungi:
1 ketul ayam + banyak kuah.
Berat sama.
Tetapi adakah produk sama?
Tidak.
Inilah sebabnya produk berbilang komponen kadang-kadang memerlukan kawalan lebih daripada sekadar berat keseluruhan.
Kita mungkin perlu menetapkan:
-
berat komponen utama;
-
bilangan unit;
-
jumlah kuah;
-
nisbah pepejal kepada kuah; atau
-
komposisi lain yang penting kepada identiti produk.
8. PORTION CONTROL UNTUK HIDANGAN LENGKAP
Mari lihat produk:
NASI + AYAM + SAYUR + KUAH
Katakan berat sasaran ialah:
350 g.
Jangan hanya isi sehingga penimbang menunjukkan 350 g.
Tetapkan komponen.
Contohnya secara konsep:
Nasi: 170 g
Ayam: 100 g
Sayur: 50 g
Kuah: 30 g
Jumlah: 350 g
Sekarang setiap pelanggan mendapat hidangan yang lebih konsisten.
Kalau tidak, satu tray mungkin mengandungi banyak nasi tetapi sedikit lauk.
Tray lain pula sebaliknya.
Produk komersial tidak boleh bergantung kepada nasib pelanggan.
9. BILANGAN UNIT JUGA BOLEH MENJADI SPESIFIKASI
Bagi sesetengah produk, bilangan unit lebih bermakna kepada pengguna.
Contohnya:
-
10 karipap;
-
20 bebola daging;
-
6 pau;
-
8 samosa;
-
4 burger patty.
Tetapi bilangan sahaja belum tentu mencukupi jika saiz setiap unit tidak dikawal.
Sepuluh karipap yang mempunyai berat antara 30 g hingga 80 g bukan produk yang seragam.
Jadi bagi produk unit, kita mungkin perlu mengawal:
BILANGAN + BERAT UNIT + BERAT KESELURUHAN
mengikut keperluan produk.
10. PENIMBANG PERLU SESUAI DENGAN TUGAS
Penimbang ialah antara alat paling penting dalam proses portioning.
Tetapi tidak semua penimbang sesuai untuk semua tugas.
Pertimbangkan:
-
kapasiti maksimum;
-
resolusi bacaan;
-
ketepatan;
-
saiz platform;
-
keadaan persekitaran;
-
kemudahan pembersihan; dan
-
kesesuaian untuk operasi makanan.
Menimbang produk 20 g menggunakan penimbang yang hanya sesuai untuk beban yang sangat besar mungkin tidak memberikan kawalan yang diperlukan.
Pilih alat berdasarkan tugas.
11. PENIMBANG YANG DIGUNAKAN PERLU DIPERIKSA
Jangan anggap penimbang sentiasa betul.
Jika penimbang tersasar 5 g dan kita menghasilkan ribuan unit, kesannya boleh menjadi besar.
Sediakan sistem pemeriksaan.
Pastikan:
-
penimbang berada pada permukaan sesuai;
-
bacaan kembali kepada sifar;
-
fungsi tare digunakan dengan betul;
-
ketepatan diperiksa secara berkala;
-
penimbang tidak menerima beban melebihi kapasiti; dan
-
kerosakan dilaporkan.
Kita tidak boleh mengawal berat menggunakan alat yang kita sendiri tidak pasti ketepatannya.
12. FAHAMI FUNGSI TARE
Ini asas tetapi penting.
Apabila produk dimasukkan ke dalam bekas, kita mahu mengetahui berat produk, bukan berat:
produk + bekas.
Gunakan fungsi tare dengan betul.
Contohnya:
Bekas kosong diletakkan
↓
TARE
↓
Paparan kembali 0
↓
Produk dimasukkan
↓
Bacaan menunjukkan berat produk
Kesilapan mudah pada peringkat ini boleh menghasilkan data berat yang salah sepanjang pengeluaran.
13. MANUAL PORTIONING MASIH BOLEH DIGUNAKAN
Usahawan kecil tidak perlu terus membeli mesin filling automatik.
Portioning secara manual masih boleh dilakukan dengan baik jika mempunyai sistem.
Contohnya gunakan:
-
scoop standard;
-
ladle tertentu;
-
cawan penyukat;
-
depositor manual;
-
penimbang; dan
-
kaedah kerja yang konsisten.
Masalah bukan pada kerja manual.
Masalah berlaku apabila manual bermaksud:
“ikut tangan masing-masing.”
14. GUNAKAN ALAT BANTU UNTUK MENGURANGKAN VARIASI
Jika pekerja perlu menimbang setiap pek daripada kosong, proses mungkin perlahan.
Kita boleh membangunkan kaedah kerja.
Contohnya untuk sambal 200 g:
Gunakan scoop yang memberikan hampir 190–200 g setiap cedokan.
Kemudian lakukan pelarasan kecil di atas penimbang.
Ini lebih cepat daripada mengambil sedikit demi sedikit.
Bagi produk tertentu, depositor atau filler boleh membantu apabila kapasiti meningkat.
Tujuannya ialah:
CEPAT + TEPAT + KONSISTEN.
15. KELAJUAN TIDAK BOLEH MENGALAHKAN KETEPATAN
Pekerja A mengisi 200 pek sejam tetapi banyak pek tidak memenuhi spesifikasi.
Pekerja B mengisi 150 pek tetapi hampir semuanya tepat.
Siapa lebih produktif?
Jangan hanya melihat jumlah unit.
Lihat juga:
-
rework;
-
pembaziran;
-
lebihan berat;
-
kekurangan berat;
-
kerosakan produk; dan
-
masa pembetulan.
Produktiviti sebenar ialah menghasilkan sebanyak mungkin produk yang betul, bukan sekadar sebanyak mungkin produk.
16. PRODUK BERKUAH MEMERLUKAN KAWALAN KOMPOSISI
Kari, sup dan stew mempunyai komponen pepejal dan cecair.
Kalau produk tidak dikendalikan dengan betul semasa pengisian, pepejal boleh mendap atau kuah boleh teragih secara tidak seragam.
Contohnya batch pertama:
banyak ayam.
Bahagian akhir batch:
banyak kuah.
Ini menyebabkan variasi antara pek.
Sebab itu sistem portioning mungkin memerlukan:
-
penggaulan terkawal;
-
urutan pengisian;
-
kawalan bilangan ketulan;
-
sukatan kuah; atau
-
kombinasi beberapa kaedah.
Tujuannya bukan menjadikan kerja rumit.
Tujuannya memastikan pek pertama dan pek terakhir masih mewakili produk yang sama.
17. SUHU PRODUK SEMASA PORTIONING PERLU DIKAWAL
Produk yang telah melalui Modul 3.5 sepatutnya berada dalam keadaan yang ditetapkan sebelum portioning.
Jangan biarkan produk berada terlalu lama di kawasan pengisian tanpa kawalan.
Semakin lama proses portioning, semakin penting untuk melihat:
-
masa;
-
keadaan produk;
-
suhu;
-
kapasiti pekerja;
-
kapasiti peralatan; dan
-
masa menunggu sebelum pembekuan.
Portioning tidak sepatutnya menjadi satu ruang menunggu dalam proses.
18. BEKAS ATAU PEK PERLU SESUAI DENGAN SAIZ PRODUK
Produk 250 g tidak semestinya sesuai dimasukkan ke dalam apa sahaja bekas yang boleh memuatkannya.
Saiz dan bentuk bekas mempengaruhi:
-
ketebalan produk;
-
luas permukaan;
-
susunan;
-
penggunaan ruang;
-
kestabilan produk; dan
-
tingkah laku semasa pembekuan.
Contohnya 500 g kari boleh dimasukkan ke dalam:
bekas sempit tetapi dalam
atau
bekas lebar tetapi cetek.
Berat sama.
Tetapi geometri produk berbeza.
Ini boleh mempengaruhi pemindahan haba semasa pembekuan.
19. KETEBALAN PRODUK PERLU KONSISTEN
Uncle mahu tekankan perkara ini kerana ia menghubungkan Modul 3 dengan Modul 4.
Katakan semua pek mempunyai berat 500 g.
Tetapi satu pek mempunyai ketebalan 2 cm.
Satu lagi 7 cm.
Adakah kedua-duanya akan membeku pada kadar yang sama?
Tidak semestinya.
Jarak haba dari pusat produk ke permukaan telah berubah.
Sebab itu penyediaan untuk pembekuan bukan sekadar mendapatkan berat yang betul.
Kita juga mahu bentuk dan ketebalan yang konsisten.
20. JANGAN ISI PEK TERLALU PENUH
Mengisi bekas sehingga terlalu penuh boleh menyebabkan:
-
produk terkena kawasan seal;
-
penutupan menjadi sukar;
-
kebocoran;
-
perubahan bentuk;
-
ruang pengembangan tidak mencukupi bagi produk tertentu; dan
-
pengendalian menjadi tidak kemas.
Sebaliknya, bekas yang terlalu besar dengan produk terlalu sedikit juga boleh menjadi tidak efisien.
Jadi tentukan fill level yang sesuai.
21. HEADSPACE PERLU DIFAHAMI MENGIKUT PRODUK
Headspace ialah ruang antara permukaan produk dengan bahagian penutup atau bahagian atas bekas.
Keperluannya bergantung kepada:
-
produk;
-
jenis pembungkusan;
-
perubahan isipadu;
-
sistem penutupan;
-
proses pembekuan; dan
-
cara produk digunakan.
Tidak ada satu headspace universal untuk semua makanan frozen.
Yang penting ialah ia ditentukan, bukan berlaku secara kebetulan.
22. PRODUK CAIR BOLEH MENGEMBANG APABILA AIR MEMBEKU
Apabila air bertukar kepada ais, perubahan isipadu berlaku.
Dalam produk berair atau berkuah, perkara ini perlu dipertimbangkan ketika menentukan tahap pengisian.
Jika bekas terlalu penuh dan tidak mempunyai ruang yang sesuai, tekanan boleh berlaku pada:
-
penutup;
-
seal;
-
dinding bekas; atau
-
struktur pembungkusan.
Sebab itu reka bentuk produk, pembungkusan dan proses pembekuan perlu dilihat sebagai satu sistem.
23. KAWAL PERMUKAAN SEAL
Bagi produk yang menggunakan bekas dengan heat seal atau penutupan tertentu, kawasan seal perlu bersih.
Kuah, minyak, serbuk atau serpihan makanan pada permukaan seal boleh mengganggu pembentukan penutupan yang baik.
Contohnya:
ISI PRODUK
↓
PERIKSA BIBIR BEKAS
↓
BERSIHKAN JIKA PERLU
↓
TUTUP / SEAL
Jangan tunggu selepas produk beku baru menyedari banyak pek bocor.
24. PERLUKAH PRODUK DITUTUP SEBELUM DIBEKUKAN?
Jawapannya bergantung kepada sistem produk dan proses.
Sesetengah produk dibungkus sepenuhnya sebelum pembekuan.
Sesetengah proses mungkin menggunakan susunan lain.
Yang penting ialah produk perlu dilindungi daripada:
-
pencemaran;
-
kehilangan kelembapan;
-
kerosakan fizikal; dan
-
percampuran dengan produk lain
mengikut reka bentuk proses.
Perincian pemilihan bahan pembungkusan dan perlindungan sepanjang penyimpanan dibincangkan dalam Modul 5.
Dalam Modul 3.6, fokus kita ialah memastikan unit produk berada dalam keadaan yang betul untuk memasuki freezer.
25. JIKA PRODUK DIBEKUKAN SECARA INDIVIDU
Tidak semua produk masuk freezer dalam pek jualan akhir.
Contohnya:
-
karipap;
-
samosa;
-
bebola;
-
nugget;
-
buah potong;
-
udang; dan
-
produk unit tertentu
mungkin melalui pembekuan awal secara individu atau tersusun sebelum dibungkus dalam kuantiti akhir.
Dalam keadaan ini, penyediaan sebelum pembekuan perlu menentukan:
-
susunan;
-
jarak antara unit;
-
bilangan lapisan;
-
jenis tray;
-
orientasi; dan
-
perlindungan produk.
Teknologi pembekuan sebenar akan dibincangkan dalam Modul 4.
26. ELAKKAN PRODUK MELEKAT ANTARA SATU SAMA LAIN
Produk yang lembap atau mempunyai permukaan tertentu boleh melekat apabila dibekukan bersama.
Contohnya:
-
karipap;
-
dumpling;
-
bebola;
-
potongan buah;
-
ikan; atau
-
makanan laut tertentu.
Kalau produk sepatutnya boleh dikeluarkan satu persatu, keadaan ini perlu dipertimbangkan sebelum pembekuan.
Kaedah kawalan boleh melibatkan:
-
penyusunan satu lapisan;
-
jarak antara unit;
-
tray;
-
pemisah; atau
-
sistem pembekuan yang sesuai.
Tujuannya ialah memastikan bentuk produk selepas beku masih memenuhi konsep penggunaannya.
27. JANGAN TIMBUN PRODUK LEMBUT
Produk yang baru dibentuk atau mempunyai struktur lembut boleh berubah bentuk apabila ditindih.
Contohnya:
-
karipap;
-
pau;
-
dumpling;
-
patty;
-
kek tertentu; atau
-
produk doh.
Kalau lapisan bawah menanggung terlalu banyak berat, bentuknya boleh berubah sebelum sempat membeku.
Sebab itu penyusunan sebelum pembekuan merupakan sebahagian daripada kawalan produk.
28. TRAY PERLU SESUAI
Tray yang digunakan sebelum pembekuan perlu:
-
sesuai untuk makanan;
-
bersih;
-
kukuh;
-
mempunyai saiz yang sesuai;
-
mudah dikendalikan;
-
sesuai dengan freezer; dan
-
tidak menghalang proses tanpa sebab.
Kalau tray terlalu besar untuk rak, pekerja akan mencari jalan lain.
Kalau terlalu berat apabila penuh, risiko pengendalian meningkat.
Reka bentuk proses perlu praktikal untuk pekerja sebenar.
29. JANGAN SEKAT ALIRAN UDARA TANPA SEDAR
Jika pembekuan menggunakan sistem aliran udara, cara produk disusun boleh mempengaruhi bagaimana udara sejuk bergerak di sekeliling produk.
Produk yang disusun terlalu rapat atau ditimbun boleh menghalang pemindahan haba.
Kita belum masuk ke perincian blast freezing kerana itu milik Modul 4.
Tetapi prinsip persediaannya mudah:
Jangan menyediakan produk dengan cara yang menyukarkan sistem pembekuan melakukan kerjanya.
30. LABEL BATCH SEBELUM MASUK FREEZER
Bayangkan 200 tray produk masuk freezer.
Selepas beku, semuanya kelihatan hampir sama.
Batch mana?
Tarikh mana?
Produk mana?
Kalau tiada pengenalan, kita mempunyai masalah.
Sebelum produk masuk ke pembekuan, pastikan sekurang-kurangnya sistem dalaman boleh mengenal pasti:
-
nama produk;
-
nombor batch;
-
tarikh;
-
status; dan
-
maklumat lain yang diperlukan oleh sistem.
Ini asas kepada traceability.
31. SATU BATCH PERLU BOLEH DIKESAN
Jika pelanggan membuat aduan terhadap satu produk, kita sepatutnya boleh bertanya:
Produk ini daripada batch mana?
Bila dibuat?
Bahan apa digunakan?
Siapa menghasilkan?
Bila dibekukan?
Di mana disimpan?
Kalau semua produk dicampur tanpa identiti, penyiasatan menjadi sangat sukar.
Sebab itu nombor batch bukan sekadar nombor untuk dicetak.
Ia menghubungkan keseluruhan sejarah produk.
32. MASA MENUNGGU SEBELUM PEMBEKUAN PERLU DIKAWAL
Produk telah diporsikan.
Semua pek sudah siap.
Tetapi freezer belum kosong.
Produk menunggu satu jam.
Kemudian dua jam.
Kemudian lebih lama.
Ini bukan perkara kecil.
Produk yang menunggu masih berada dalam proses.
Sebab itu kita perlu menetapkan aliran:
PORTION
↓
PERIKSA
↓
TUTUP / SUSUN
↓
IDENTIFIKASI
↓
PINDAH KE PEMBEKUAN
dengan kelewatan minimum yang munasabah dan terkawal.
33. KAPASITI PORTIONING DAN FREEZER PERLU SEIMBANG
Katakan pasukan boleh menyediakan 500 pek sejam.
Tetapi freezer hanya mampu menerima 150 pek dalam tempoh yang sama.
Apa akan berlaku kepada baki 350 pek?
Ia menunggu.
Semakin lama pengeluaran berjalan, semakin besar backlog.
Sebab itu kapasiti proses perlu dilihat sebagai satu rangkaian.
Bukan:
Berapa laju kita boleh portion?
Tetapi:
Berapa laju keseluruhan sistem mampu memproses produk tanpa menghasilkan masa menunggu yang tidak terkawal?
34. JANGAN PAKSA FREEZER DENGAN BEBAN MELEBIHI KEMAMPUAN
Freezer yang besar secara fizikal belum tentu mempunyai kapasiti pembekuan yang besar.
Kita sudah membezakan perkara ini dalam modul terdahulu.
Dalam Modul 3.6, implikasinya ialah:
Jangan menyediakan 500 kg produk untuk dibekukan jika sistem hanya boleh mengendalikan sebahagian kecil dengan berkesan pada satu-satu masa.
Jadual portioning perlu mengikuti kemampuan proses pembekuan.
35. PEMBEKUAN DALAM BATCH PERLU DIRANCANG
Bagi operasi kecil, pembekuan mungkin dilakukan secara batch.
Contohnya:
Batch A — 25 kg
Batch B — 25 kg
Batch C — 25 kg
Kalau kapasiti pembekuan sebenar ialah 25 kg setiap batch, jangan menghasilkan 100 kg sekaligus tanpa tempat terkawal untuk menunggu.
Lebih baik menyelaraskan pengeluaran:
MASAK
↓
SEJUKKAN
↓
PORTION
↓
BEKUKAN
mengikut kapasiti keseluruhan sistem.
36. CONTOH PRAKTIKAL — KARI AYAM 300 g
Katakan produk ialah:
KARI AYAM FROZEN — 300 g
Spesifikasi portioning mungkin menetapkan:
Berat bersih sasaran: 300 g
Bilangan ayam: mengikut spesifikasi produk
Jumlah kuah: terkawal
Jenis bekas: ditetapkan
Tahap pengisian: ditetapkan
Kawasan seal: bersih
Ketebalan produk: konsisten
Batch: dikenal pasti
Aliran:
PRODUK SEJUK DILULUSKAN
↓
GAUL SECARA TERKAWAL JIKA PERLU
↓
MASUKKAN KOMPONEN
↓
TIMBANG
↓
LARAS
↓
PERIKSA KOMPOSISI
↓
BERSIHKAN KAWASAN SEAL
↓
TUTUP
↓
LABEL BATCH
↓
PINDAH KE PEMBEKUAN
Ini jauh lebih terkawal daripada:
cedok → tutup → freezer.
37. CONTOH PRAKTIKAL — NASI DAN AYAM
Produk:
NASI AYAM FROZEN — 350 g
Spesifikasi boleh menetapkan secara konsep:
Nasi: 180 g
Ayam: 100 g
Sos: 40 g
Komponen lain: 30 g
Jumlah: 350 g
Selain berat, kedudukan setiap komponen dalam tray boleh ditetapkan.
Kenapa?
Kerana susunan mempengaruhi:
-
rupa;
-
penggunaan ruang;
-
pemanasan semula; dan
-
pengalaman pengguna.
Sekarang kita bukan sekadar menjual 350 g makanan.
Kita menjual hidangan yang distandardkan.
38. CONTOH PRAKTIKAL — SAMBAL 200 g
Sambal lebih mudah kerana tiada bilangan ketulan yang perlu dikawal.
Tetapi cabaran lain muncul.
Produk mungkin pekat dan berminyak.
Kita perlu memastikan:
-
produk cukup seragam semasa filling;
-
berat tepat;
-
bibir bekas bersih;
-
ruang pengisian sesuai;
-
pek tidak bocor; dan
-
bentuk pek konsisten.
Jika menggunakan pouch, cara produk disusun sebelum pembekuan juga boleh menentukan bentuk akhir produk.
Pouch yang dibekukan rata lebih mudah disusun berbanding pouch yang membeku dalam bentuk tidak menentu.
39. CONTOH PRAKTIKAL — KARIPAP
Katakan satu pek mengandungi:
10 karipap × 50 g = 500 g.
Sebelum pembekuan, periksa:
-
bilangan;
-
berat unit;
-
bentuk;
-
penutupan;
-
kerosakan;
-
susunan;
-
jarak antara unit; dan
-
identiti batch.
Jika karipap dibekukan dahulu sebelum dimasukkan ke pek akhir, susunannya perlu membantu mengekalkan bentuk dan mengelakkan unit melekat.
40. CONTOH PRAKTIKAL — BEBOLA DAGING
Produk:
20 bebola × 20 g = 400 g.
Kalau hanya mengawal berat pek 400 g tetapi bebola mempunyai saiz sangat berbeza, pengguna masih menerima produk tidak konsisten.
Sebab itu spesifikasi boleh merangkumi:
berat seunit + bilangan + berat pek.
Selepas dibentuk dan diperiksa, bebola perlu disusun mengikut sistem pembekuan yang digunakan.
41. BINA “PORTIONING SHEET”
Usahawan boleh menyediakan satu helaian mudah untuk setiap produk.
PORTIONING SHEET
Nama produk: __________________
Kod produk: __________________
Saiz pek: __________________
Berat sasaran: __________________
Toleransi: __________________
Bilangan unit: __________________
Komponen 1: __________________
Komponen 2: __________________
Komponen 3: __________________
Jenis bekas: __________________
Tahap pengisian: __________________
Keadaan seal: __________________
Susunan sebelum pembekuan: __________________
Kod batch: __________________
Sekarang pekerja mempunyai rujukan.
42. PEMERIKSAAN BERKALA SEMASA PORTIONING
Jangan periksa lima pek pertama sahaja.
Kemudian anggap baki 1,000 pek semuanya betul.
Proses boleh berubah sepanjang pengeluaran.
Sediakan pemeriksaan berkala.
Contohnya berdasarkan sistem dalaman:
-
berat;
-
bilangan;
-
komposisi;
-
rupa;
-
keadaan bekas;
-
seal; dan
-
batch coding.
Jika trend mula berubah, laraskan proses sebelum terlalu banyak produk dihasilkan.
43. GUNAKAN DATA UNTUK MENGETAHUI PRESTASI PROSES
Katakan sasaran ialah 250 g.
Kita ambil 10 sampel:
252
254
253
255
257
256
258
259
260
261 g
Semua mungkin kelihatan hampir kepada sasaran.
Tetapi ada satu perkara menarik.
Berat semakin meningkat.
Ini dipanggil trend.
Walaupun produk mungkin masih berada dalam julat yang ditetapkan, proses sedang bergerak.
Kita boleh membetulkannya sebelum menjadi masalah.
Inilah nilai data.
44. PRODUK SEDIA UNTUK PEMBEKUAN — APA MAKSUDNYA?
Sebelum produk meninggalkan Modul 3 dan memasuki Modul 4, kita mahu keadaan berikut:
Produk betul
Berat betul
Komposisi betul
Bentuk betul
Bekas betul
Tahap pengisian betul
Penutupan / susunan betul
Batch dikenal pasti
Suhu dan keadaan produk sesuai
Masa menunggu terkawal
Kapasiti freezer tersedia
Apabila semua ini dipenuhi, barulah kita boleh berkata:
Produk benar-benar sedia untuk dibekukan.
45. CHECKLIST MODUL 3.6
Sebelum produk memasuki proses pembekuan, periksa:
□ Adakah saiz hidangan telah ditetapkan?
□ Adakah saiz pek sesuai dengan pengguna sasaran?
□ Adakah berat sasaran jelas?
□ Adakah toleransi berat ditetapkan?
□ Adakah penimbang sesuai dan diperiksa?
□ Adakah fungsi tare digunakan dengan betul?
□ Adakah bilangan unit dikawal jika berkaitan?
□ Adakah komposisi setiap pek konsisten?
□ Adakah nisbah pepejal dan kuah terkawal jika berkaitan?
□ Adakah bekas sesuai dengan produk?
□ Adakah tahap pengisian konsisten?
□ Adakah ketebalan produk terkawal?
□ Adakah headspace sesuai jika diperlukan?
□ Adakah kawasan seal bersih?
□ Adakah unit disusun dengan betul?
□ Adakah produk dilindungi daripada melekat atau berubah bentuk?
□ Adakah batch dikenal pasti?
□ Adakah masa menunggu sebelum pembekuan dikawal?
□ Adakah kapasiti freezer tersedia?
□ Adakah produk telah diperiksa dan diluluskan?
Kalau jawapannya jelas, produk sudah bersedia meninggalkan bahagian penyediaan dan memasuki proses pembekuan.
KESILAPAN LAZIM YANG PERLU DIELAKKAN
1. “Lebih kurang sama berat.”
Pengeluaran profesional memerlukan sasaran dan toleransi.
2. Mengawal berat keseluruhan tetapi tidak mengawal komposisi.
300 g kuah tidak sama dengan 300 g kari ayam yang mempunyai komposisi sepatutnya.
3. Tidak memeriksa penimbang.
Kesilapan kecil boleh menjadi kehilangan besar.
4. Bekas terlalu besar atau terlalu kecil.
Ia boleh mempengaruhi bentuk, kos dan proses pembekuan.
5. Produk diisi terlalu penuh.
Seal dan integriti pembungkusan boleh terjejas.
6. Ketebalan pek berubah-ubah.
Masa pembekuan boleh menjadi tidak seragam.
7. Produk lembut ditindih.
Bentuk boleh rosak sebelum membeku.
8. Produk unit diletakkan terlalu rapat.
Produk boleh melekat atau mengganggu proses pembekuan.
9. Tiada kod batch.
Traceability menjadi sukar.
10. Produk menunggu terlalu lama sebelum masuk freezer.
Portioning selesai tidak bermaksud kawalan selesai.
11. Menghasilkan lebih banyak daripada kapasiti pembekuan.
Bottleneck terbentuk sebelum freezer.
12. Menganggap freezer besar bermaksud kapasiti pembekuan besar.
Kapasiti penyimpanan dan kapasiti pembekuan ialah dua perkara berbeza.
PESANAN UNCLE
Usahawan selalu bertanya:
“Berapa gram patut saya jual?”
Uncle mahu tambah beberapa soalan.
Siapa yang akan makan?
Berapa hidangan dalam satu pek?
Berapa kos setiap gram?
Adakah setiap pek benar-benar sama?
Adakah bentuk pek sesuai untuk dibekukan?
Adakah freezer mampu menerima jumlah yang kita hasilkan?
Apabila kita menjawab semua soalan ini, portion size tidak lagi menjadi keputusan berdasarkan rasa.
Ia menjadi sebahagian daripada reka bentuk produk.
Saiz hidangan yang betul mesti baik untuk pengguna, baik untuk proses dan baik untuk perniagaan.
RUMUSAN MODUL 3.6
Tujuh perkara utama perlu diingati:
1.
Saiz hidangan perlu ditentukan berdasarkan pengguna, cara penggunaan dan konsep produk.
2.
Saiz hidangan dan saiz pek tidak semestinya perkara yang sama.
3.
Berat, bilangan unit dan komposisi perlu distandardkan mengikut sifat produk.
4.
Lebihan berat yang kecil pada setiap pek boleh menjadi kehilangan kos yang besar apabila pengeluaran meningkat.
5.
Bentuk bekas, tahap pengisian dan ketebalan produk mempengaruhi kesediaan produk untuk dibekukan.
6.
Produk perlu dikenal pasti, diperiksa dan dipindahkan ke pembekuan tanpa masa menunggu yang tidak terkawal.
7.
Kapasiti portioning mesti diselaraskan dengan kapasiti pembekuan supaya keseluruhan proses bergerak sebagai satu sistem.
PENUTUP
Pembahagian saiz hidangan bukan sekadar aktiviti menimbang makanan.
Ia menghubungkan banyak perkara dalam satu titik:
produk,
pengguna,
kos,
pembungkusan,
kualiti,
dan
proses pembekuan.
Produk yang telah dimasak dan disejukkan dengan baik masih boleh menjadi tidak konsisten jika pembahagian hidangannya tidak dikawal.
Begitu juga produk yang mempunyai berat tepat masih belum benar-benar bersedia untuk dibekukan jika bentuk, ketebalan, susunan atau masa menunggunya tidak terkawal.
Sebab itu sebelum membuka pintu freezer, tanyakan:
Adakah produk sudah mempunyai berat yang betul?
Adakah setiap pek mempunyai kandungan yang betul?
Adakah bentuk dan ketebalannya konsisten?
Adakah batch boleh dikenal pasti?
Adakah freezer bersedia menerimanya?
Kalau semuanya ya, barulah produk benar-benar bersedia untuk langkah berikutnya.
PESANAN UNCLE:
Jangan sekadar timbang produk sebelum dibekukan. Standardkan hidangan, kawal komposisi, susun dengan betul dan pastikan setiap unit masuk ke freezer dalam keadaan yang kita sendiri telah tetapkan.
Inilah perjalanan daripada:
“isi dalam bekas”
kepada
“menyediakan produk untuk proses pembekuan secara profesional.”
KUDEN ACADEMY
BETULKAN YANG BIASA, BIASAKAN YANG BETUL.
Pemilik dan penceramah di Kuden Food Safety Academy, berkelulusan Diploma Teknologi Makanan dari ITM (1978) serta B.Sc. dan M.Sc. dalam bidang Food Science & Technology dari The University of Tennessee, USA. Dengan pengalaman luas di F&N, MARDI, Kementerian Kesihatan Malaysia dan sebagai bekas CEO Selangor Tropical Fruit Industries, beliau kini aktif berkongsi ilmu Keselamatan Makanan, Pembungkusan, Pemprosesan Makanan, GMP dan Halal melalui ceramah jemputan bersama RISDA, UPM, KKM, MARA dan pelbagai institusi lain.

0 ulasan