


INTERNET LIBRARY MAKANAN KUDEN
KUMPULAN 02: PEMPROSESAN MAKANAN
SIRI KHAS TEKNOLOGI RETORT
PM-11M
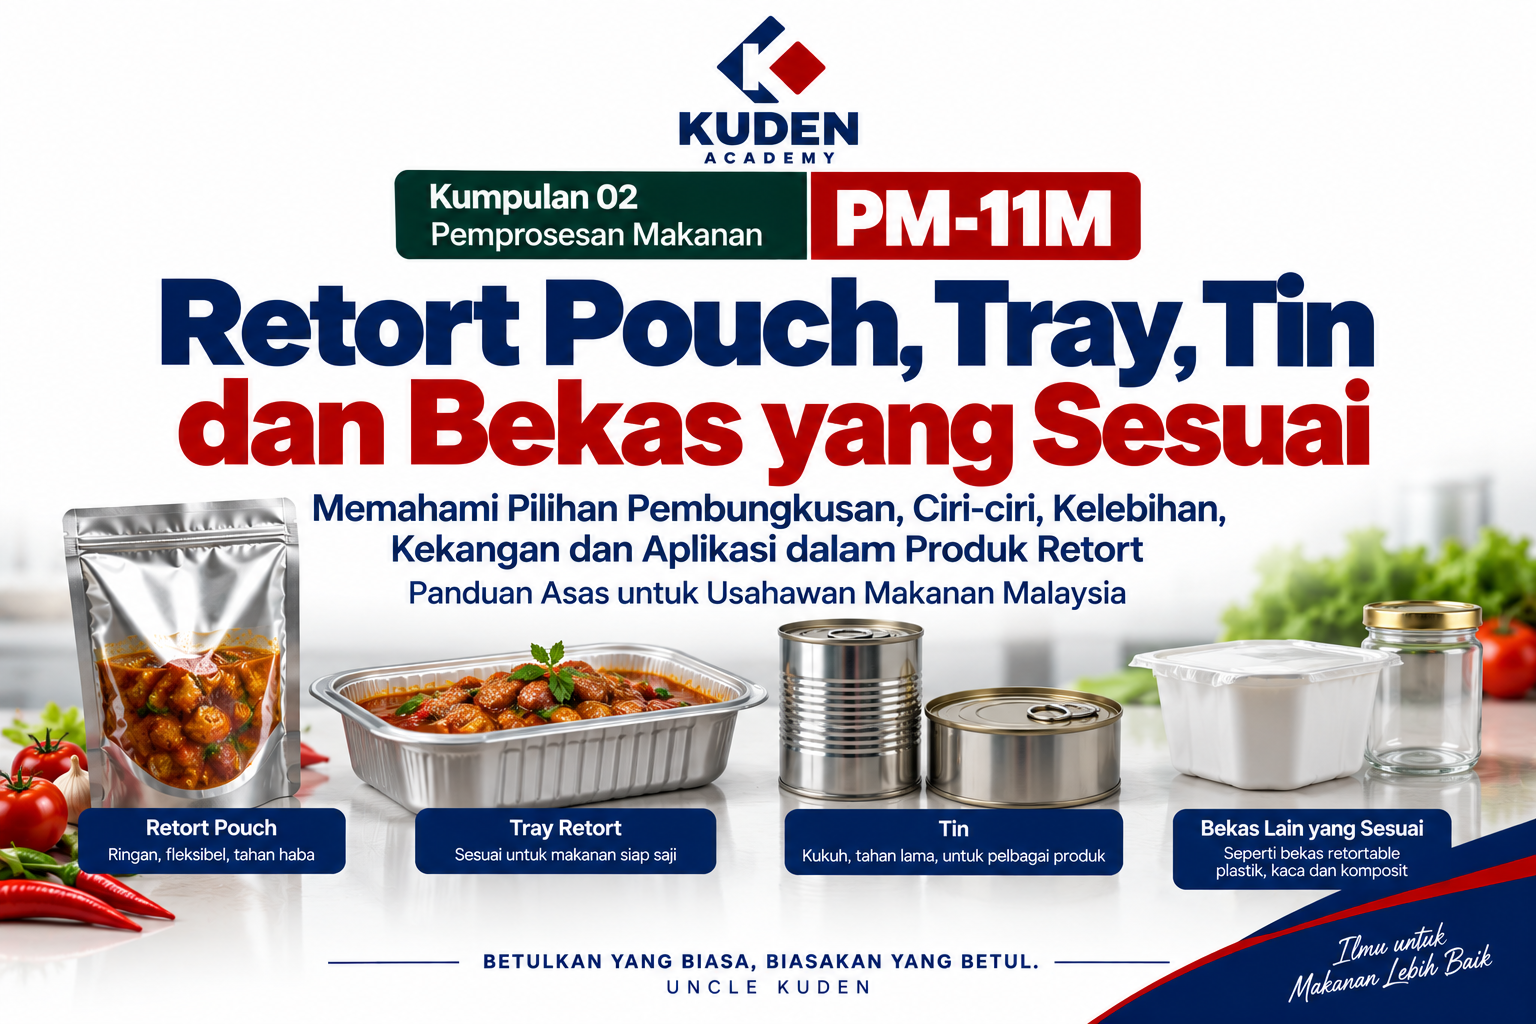
RETORT POUCH, TRAY, TIN DAN BEKAS YANG SESUAI
Subtajuk: Memahami bagaimana memilih pembungkusan yang mampu menahan proses retort, mengekalkan integriti hermetik, melindungi makanan sepanjang jangka hayat dan sesuai dengan produk serta sistem pemprosesan.
OBJEKTIF PEMBELAJARAN
Selepas membaca PM-11M, pembaca seharusnya dapat memahami bahawa pembungkusan retort bukan sekadar bekas untuk mengisi makanan. Pembaca juga dapat membezakan pembungkusan fleksibel, separa tegar dan tegar, memahami fungsi struktur bahan, barrier, seal dan closure, serta mengenal pasti faktor yang perlu dipertimbangkan apabila memilih pouch, tray, tin, balang kaca atau bekas lain untuk pemprosesan retort.
Artikel ini juga membantu pembaca memahami satu prinsip penting, iaitu pembungkusan merupakan sebahagian daripada sistem pemprosesan retort dan tidak boleh dipilih berdasarkan rupa, harga atau kemudahan pemasaran sahaja.
PENGENALAN
Dalam PM-11L kita telah mempelajari pelbagai jenis sistem retort dan cara memilih sistem yang sesuai. PM-11M menambah satu lapisan ilmu baharu dengan memberi tumpuan kepada komponen yang berada di antara makanan dengan persekitaran luar sepanjang pemprosesan, penyimpanan, pengangkutan dan penggunaan, iaitu pembungkusan.
Codex mentakrifkan retort sebagai bekas tekanan yang direka untuk pemprosesan haba makanan yang dibungkus dalam bekas tertutup secara hermetik. Codex juga membezakan bekas fleksibel, dan menerangkan seal bagi bekas separa tegar dan fleksibel sebagai bahagian yang dicantumkan untuk menutup bekas.
Ini membawa kepada satu perkara asas. Retort tidak hanya melibatkan makanan dan mesin. Pembungkusan ialah sebahagian daripada sistem keselamatan produk.
Pouch yang cantik tetapi mempunyai seal yang lemah tidak sesuai. Tray yang kelihatan premium tetapi berubah bentuk sehingga closure terjejas semasa retort tidak sesuai. Tin yang kuat tetapi mempunyai kecacatan seam juga boleh kehilangan fungsi perlindungannya. Bekas kaca yang sesuai untuk makanan biasa belum tentu sesuai untuk proses haba dan tekanan yang dirancang.
Oleh sebab itu, persoalan sebenar bukan “pouch atau tray mana paling cantik?”, tetapi adakah pembungkusan tersebut sesuai dengan produk, proses retort, keadaan tekanan, sistem penutupan, pengedaran dan jangka hayat yang dirancang?
1. PEMBUNGKUSAN RETORT IALAH SEBAHAGIAN DARIPADA SISTEM KESELAMATAN
Pembungkusan retort mempunyai tugas yang jauh lebih besar daripada pembungkusan biasa. Ia perlu menerima produk, melalui proses haba, menahan keadaan mekanikal dan tekanan yang berkaitan, mengekalkan closure atau seal, melindungi makanan selepas pemprosesan dan terus menjalankan fungsi perlindungannya sepanjang jangka hayat yang ditetapkan.
Bagi produk shelf-stable yang diproses dalam bekas tertutup secara hermetik, integriti pembungkusan selepas proses sangat penting. Jika pembungkusan kehilangan integriti, perlindungan yang diwujudkan melalui proses haba boleh terjejas.
FDA menggunakan istilah low-acid canned foods secara luas bagi makanan asid rendah yang diproses secara haba dalam bekas tertutup secara hermetik. FDA menjelaskan bahawa bekas tersebut tidak semestinya tin logam dan boleh termasuk pouch serta botol kaca.
Oleh itu, perkataan “canned” dalam literatur teknikal antarabangsa tidak semestinya bermaksud produk hanya berada dalam tin.
2. APAKAH HERMETICALLY SEALED CONTAINER?
Konsep hermetically sealed container sangat penting dalam teknologi retort.
Secara praktikal, ia merujuk kepada sistem pembungkusan yang direka supaya selepas ditutup dengan betul, kemasukan mikroorganisma dan bahan lain yang boleh menjejaskan keselamatan serta kestabilan produk dapat dicegah dalam keadaan penggunaan dan penyimpanan yang dimaksudkan.
Closure bagi tin mungkin menggunakan double seam. Pouch biasanya menggunakan heat seal. Tray boleh menggunakan filem penutup yang disegel pada flange. Balang kaca pula menggunakan sistem penutup yang direka untuk menghasilkan closure yang sesuai.
Kaedah penutupan berbeza, tetapi prinsipnya sama. Pembungkusan perlu mengekalkan integriti yang diperlukan selepas produk melalui proses retort dan sepanjang tempoh penyimpanan yang ditetapkan.
Ini menjadikan closure bukan sekadar langkah terakhir proses pembungkusan. Ia merupakan salah satu bahagian penting dalam sistem keselamatan produk.
3. TIGA KELAS UTAMA PEMBUNGKUSAN RETORT
Untuk memudahkan pemahaman, pembungkusan boleh dilihat dalam tiga kumpulan utama, iaitu fleksibel, separa tegar dan tegar.
Retort pouch ialah contoh pembungkusan fleksibel. Bentuk akhir pouch dipengaruhi oleh produk yang diisi di dalamnya. Codex menggunakan konsep ini dalam definisi bekas fleksibel.
Tray plastik tertentu ialah contoh pembungkusan separa tegar. Bekas mempunyai bentuk sendiri tetapi masih boleh berubah bentuk apabila menerima tekanan mekanikal atau haba.
Tin logam dan balang kaca merupakan contoh pembungkusan tegar.
Perbezaan ini penting kerana tindak balas setiap kategori terhadap suhu, tekanan, vakum, pengembangan produk dan pengendalian mekanikal tidak sama.
Maka jenis pembungkusan boleh mempengaruhi pilihan sistem retort, loading configuration, penggunaan overpressure, kaedah penyejukan dan kawalan proses.
4. RETORT POUCH
Retort pouch ialah pembungkusan fleksibel yang direka untuk menahan keadaan pemprosesan haba yang ditetapkan sambil mengekalkan integriti struktur dan seal.
FDA menerangkan flexible pouch sebagai bekas makanan yang tidak mempunyai bentuk tetap, dengan bentuk akhirnya ditentukan oleh produk yang dimasukkan ketika proses pengisian dan sealing. FDA juga menyatakan bahawa pouch dibina daripada panel fleksibel yang terdiri daripada polimer berlamina, dan sesetengah struktur boleh mengandungi lapisan foil.
Retort pouch menjadi pilihan menarik kerana bentuknya nipis, ringan dan mempunyai luas permukaan yang besar berbanding isipadu produk. Dalam keadaan reka bentuk yang sesuai, ciri ini boleh memberikan laluan pemindahan haba yang lebih pendek berbanding bekas yang lebih tebal.
Namun, kelebihan tersebut hanya diperoleh apabila ketebalan pouch, berat pengisian, orientasi, residual gas, seal dan susunan dalam rack dikawal dengan baik.
Pouch yang terlalu tebal selepas diisi tidak lagi mempunyai geometri pemanasan yang sama seperti pouch yang digunakan semasa pembangunan proses.
5. RETORT POUCH BUKAN PLASTIK BIASA
Kesilapan besar ialah menganggap mana-mana pouch yang kelihatan tebal boleh digunakan untuk retort.
Struktur retort pouch perlu direka untuk keadaan proses yang akan dihadapinya.
Pouch lazimnya menggunakan struktur berbilang lapisan kerana satu bahan sahaja mungkin sukar memberikan semua sifat yang diperlukan. Satu lapisan mungkin memberikan kekuatan mekanikal, satu lapisan membantu menghasilkan barrier, manakala lapisan yang bersentuhan dengan makanan dan membentuk seal mempunyai fungsi lain.
Struktur sebenar berbeza mengikut pembekal, produk dan aplikasi. Sesetengah pouch menggunakan aluminium foil sebagai lapisan barrier, manakala sistem lain menggunakan struktur tanpa foil.
Oleh sebab itu, usahawan tidak patut membeli pouch hanya berdasarkan penerangan “food grade”.
Food grade tidak semestinya bermaksud retortable.
Pembekal perlu dapat menunjukkan bahawa bahan pembungkusan memang direka dan dinilai untuk aplikasi proses yang dimaksudkan.
6. MENGAPA RETORT POUCH MENGGUNAKAN STRUKTUR BERLAPIS?
Makanan memerlukan beberapa bentuk perlindungan pada masa yang sama.
Pembungkusan mungkin perlu mengawal kemasukan oksigen, wap air dan cahaya. Ia juga perlu mempunyai kekuatan mekanikal, kestabilan dimensi, ketahanan terhadap keadaan pemprosesan dan keupayaan menghasilkan seal yang konsisten.
Sukar untuk satu bahan tunggal memberikan semua sifat tersebut dengan prestasi optimum.
Oleh itu, struktur berlamina digunakan supaya sifat beberapa bahan dapat digabungkan.
Namun, lebih banyak lapisan tidak semestinya bermaksud lebih baik. Struktur perlu dipilih berdasarkan produk dan aplikasi sebenar.
Produk yang sensitif terhadap oksigen mungkin memerlukan prestasi oxygen barrier yang tinggi. Produk tertentu mungkin sensitif kepada cahaya. Produk berminyak pula memerlukan keserasian bahan yang sesuai dengan formulasi.
Maka struktur pembungkusan perlu mempunyai fungsi yang boleh dijelaskan, bukan sekadar spesifikasi yang kelihatan canggih.
7. BARRIER TERHADAP OKSIGEN, WAP AIR DAN CAHAYA
Selepas produk selesai diproses, pembungkusan menjadi benteng utama antara makanan dengan persekitaran.
Oksigen boleh menyumbang kepada pengoksidaan lemak, perubahan warna dan kehilangan sesetengah komponen sensitif. Wap air boleh mempengaruhi kestabilan produk tertentu. Cahaya pula boleh mempercepatkan beberapa tindak balas kimia.
Sebab itu istilah seperti oxygen transmission rate dan water vapour transmission rate sering digunakan ketika menilai bahan pembungkusan.
Namun, angka barrier tidak boleh dinilai secara terasing.
Usahawan perlu bertanya apakah tahap perlindungan yang diperlukan oleh produk sepanjang jangka hayat sasaran, bagaimana prestasi bahan berubah selepas retort dan bagaimana keseluruhan struktur pembungkusan, termasuk seal, mengekalkan fungsi tersebut.
PM-11U nanti akan membincangkan shelf life dan kualiti dengan lebih mendalam. Dalam PM-11M, perkara yang perlu difahami ialah barrier pembungkusan membantu mengekalkan keadaan produk selepas proses selesai.
8. SEAL IALAH BAHAGIAN KRITIKAL RETORT POUCH
FDA menerangkan bahawa retort pouch biasanya ditutup melalui fusion sealing. Kawasan sealing perlu bersih dan permukaan yang hendak dicantumkan perlu berada dalam keadaan yang sesuai. Makanan, minyak, kelembapan dan bahan asing yang terperangkap pada kawasan seal boleh menghalang atau melemahkan pembentukan seal.
FDA turut mengenal pasti suhu sealing bar, tekanan sealing dan dwell time sebagai faktor penting dalam proses heat sealing pouch. Ketiga-tiga faktor ini saling berkaitan.
Ini sangat relevan kepada produk Malaysia seperti sambal, rendang dan kari kerana produk tersebut boleh mengandungi minyak, sos atau partikel yang mudah mencemarkan kawasan seal ketika pengisian.
Sebuah pouch yang diperbuat daripada bahan berkualiti tinggi masih boleh gagal jika seal tidak dihasilkan dengan betul.
Oleh itu, pembelian pouch premium tidak menggantikan keperluan kepada proses sealing yang terkawal.
9. KETEBALAN POUCH SELEPAS DIISI
Ketebalan pouch merupakan parameter yang sangat penting kerana ia berkait secara langsung dengan jarak yang perlu dilalui haba menuju bahagian dalam produk.
FDA dalam program pematuhan LACF terkini menyatakan bahawa ketebalan pouch perlu diukur ketika pouch diletakkan secara mendatar, dan ketebalan sebenar perlu berada pada atau di bawah ketebalan yang dinyatakan dalam scheduled thermal process yang difailkan dalam konteks peraturan Amerika Syarikat.
Prinsip saintifiknya sangat berguna walaupun peraturan FDA bukan undang-undang Malaysia.
Jika pouch semasa kajian mempunyai ketebalan tertentu tetapi pengeluaran sebenar menghasilkan pouch jauh lebih tebal, sejarah pemanasan produk boleh berubah.
Ini menerangkan mengapa dua pouch yang mempunyai berat 250 gram tidak semestinya mempunyai prestasi pemanasan yang sama jika satu diratakan dengan baik manakala satu lagi membentuk gumpalan tebal di bahagian tengah.
Berat sama tidak semestinya bermaksud geometri sama.
10. RESIDUAL AIR DALAM POUCH
Udara yang kekal di dalam pouch selepas sealing boleh menjadi faktor penting.
FDA menerangkan bahawa terlalu banyak residual air dalam retortable flexible pouch boleh meningkatkan tekanan pada bahagian seal ketika retort dan boleh mengurangkan heat penetration ke cold spot.
FDA juga menerangkan bahawa pouch boleh mengembang apabila tekanan dalaman melebihi tekanan dalam retort. Pengembangan tersebut boleh menjejaskan heat penetration atau menyebabkan tekanan struktur pada pembungkusan.
Oleh itu, udara baki bukan hanya isu rupa pouch.
Kawalan udara boleh mempunyai hubungan dengan geometri pembungkusan, tekanan pada seal dan tingkah laku pemanasan.
Kaedah mengurangkan residual air bergantung pada peralatan dan produk. Pengusaha perlu mengelakkan pendekatan cuba jaya yang tidak disokong oleh spesifikasi pembungkusan dan pembangunan proses.
11. RACK DAN RESTRAINT UNTUK POUCH
Pouch fleksibel boleh berubah bentuk ketika dipanaskan.
Bagi sistem tertentu, rack, tray atau restraint digunakan untuk membantu mengekalkan orientasi dan ketebalan pembungkusan.
FDA menyatakan bahawa racks, trays atau sistem lain yang digunakan untuk memposisikan flexible containers perlu direka supaya peredaran medium pemanasan di sekeliling bekas berlaku dengan baik.
Ini bermaksud rack bukan sekadar tempat menyusun pouch.
Jika pouch disusun terlalu rapat atau laluan medium pemanasan disekat, keadaan pemprosesan boleh berubah.
Oleh itu, apabila pengusaha mahu menambah bilangan pouch dalam satu basket dengan menyusun lebih padat, keputusan tersebut perlu dinilai secara teknikal.
Lebih banyak pouch dalam satu batch tidak semestinya menghasilkan proses yang lebih baik.
12. RETORT TRAY DAN BEKAS SEPARA TEGAR
Retort tray memberikan bentuk yang lebih tetap berbanding pouch dan boleh memberikan pengalaman penggunaan yang berbeza kepada pengguna.
Tray boleh memudahkan penyusunan makanan, menghasilkan persembahan produk yang lebih premium dan dalam sesetengah aplikasi membolehkan pengguna makan terus daripada bekas.
Namun, tray perlu mampu menahan keadaan proses tanpa kehilangan fungsi closure atau mengalami ubah bentuk yang tidak dapat diterima.
FDA mengiktiraf semi-rigid containers sebagai kategori pembungkusan tersendiri dalam konteks pemprosesan makanan asid rendah.
Bagi tray yang menggunakan lidding film, kawasan flange dan seal menjadi sangat penting. Permukaan yang tercemar dengan produk boleh menjejaskan sealing, sama seperti pouch.
Tray juga perlu mempunyai kekuatan yang sesuai untuk menghadapi tekanan dalaman dan luaran sepanjang pemanasan serta penyejukan.
13. MENGAPA TRAY MEMERLUKAN KAWALAN TEKANAN YANG BAIK?
Bekas separa tegar boleh berubah bentuk apabila berlaku perbezaan tekanan yang besar antara bahagian dalam dan luar pembungkusan.
PM-11L telah menerangkan konsep overpressure. Kita tidak perlu mengulanginya secara mendalam di sini.
Dalam konteks pembungkusan, perkara yang perlu difahami ialah tekanan luar yang sesuai boleh membantu mengekalkan integriti bekas tertentu semasa retort.
FDA menerangkan bahawa sistem water immersion dengan overpressure boleh digunakan untuk pelbagai bekas termasuk plastik, flexible pouch dan tray tertentu.
Pemilihan tray tidak boleh dibuat tanpa mengetahui bagaimana tray tersebut akan bertindak dalam retort sebenar.
Suhu sahaja tidak mencukupi untuk menilai kesesuaian bekas.
14. LIDDING FILM DAN FLANGE TRAY
Bagi tray yang menggunakan filem penutup, sistem closure melibatkan sekurang-kurangnya dua komponen penting, iaitu tray dan lidding film.
Kedua-duanya perlu serasi.
Flange perlu mempunyai permukaan yang sesuai untuk sealing. Filem penutup pula perlu mempunyai sealant yang sesuai dengan bahan tray dan keadaan proses.
Parameter sealing seperti suhu, tekanan dan masa perlu ditentukan berdasarkan sistem pembungkusan sebenar.
Jika flange tercemar dengan minyak, sos, serbuk atau partikel makanan, seal boleh terjejas.
Sebab itu reka bentuk proses pengisian perlu mengambil kira bukan sahaja berapa cepat produk boleh diisi, tetapi bagaimana memastikan kawasan closure kekal bersih sebelum sealing.
15. TIN LOGAM
Tin merupakan salah satu pembungkusan paling lama digunakan dalam pemprosesan haba komersial.
Kelebihan utamanya termasuk kekuatan mekanikal, perlindungan yang sangat baik terhadap cahaya dan gas apabila closure berada dalam keadaan baik, serta sejarah penggunaan industri yang panjang.
Tin juga mempunyai kekuatan struktur yang membolehkannya digunakan dalam pelbagai sistem retort.
FDA menyenaraikan metal cans antara jenis bekas yang boleh diproses dalam pelbagai sistem termasuk water immersion, water spray dan steam-air.
Namun, tin bukan bebas daripada risiko.
Integriti double seam, keadaan badan tin, coating dalaman, kakisan, denting dan kerosakan mekanikal perlu dikawal.
Tin yang kelihatan kuat masih bergantung pada closure yang betul.
16. DOUBLE SEAM PADA TIN
Bagi tin dua keping atau tiga keping yang menggunakan hujung bercantum, double seam ialah struktur closure yang dibentuk melalui interlocking dan compression bahagian badan tin dengan end.
Kualiti seam tidak boleh dinilai hanya berdasarkan pandangan luar.
Dimensi dan struktur dalaman seam boleh memerlukan pemeriksaan khusus mengikut spesifikasi pembekal tin dan sistem seaming.
Peralatan seamer perlu diselenggara dan diselaraskan dengan betul.
Perubahan kepada can body, end atau komponen closure tidak sepatutnya dibuat tanpa memastikan keserasian dengan seamer dan spesifikasi pembungkusan.
Prinsipnya sama seperti pouch. Kekuatan bekas tidak boleh mengatasi kelemahan closure.
17. COATING DALAMAN TIN
Makanan tidak semestinya bersentuhan terus dengan logam tanpa sistem perlindungan yang sesuai.
Tin boleh mempunyai coating atau lacquer dalaman yang dipilih berdasarkan jenis makanan dan sifat kimianya.
Produk berasid, produk sulfur-containing, produk berminyak dan formulasi lain boleh memberikan cabaran yang berbeza terhadap bahan pembungkusan.
Pemilihan coating perlu dilakukan bersama pembekal yang memahami aplikasi makanan dan proses haba.
Usahawan tidak sepatutnya menganggap semua tin dengan saiz yang sama mempunyai spesifikasi dalaman yang sama.
Saiz fizikal mungkin serupa, tetapi kesesuaian dengan produk boleh berbeza.
18. BALANG KACA
Kaca mempunyai beberapa kelebihan menarik. Ia bersifat tegar, mempunyai barrier yang sangat baik dan membolehkan pengguna melihat produk apabila kaca jernih digunakan.
Namun, kaca mempunyai sifat mekanikal dan termal yang berbeza daripada logam dan plastik.
FDA menerangkan bahawa ketika menggunakan bekas kaca dalam sistem air panas, suhu air perlu diurus dengan mengambil kira risiko kejutan termal, termasuk semasa penyejukan.
Kaca juga lebih berat dan mudah pecah jika menerima hentakan.
Sistem closure balang perlu menghasilkan dan mengekalkan keadaan seal yang diperlukan.
Oleh itu, balang kaca boleh menjadi pilihan yang sesuai untuk sesetengah produk, tetapi ia membawa pertimbangan proses, pengendalian, logistik dan keselamatan fizikal yang berbeza.
19. CLOSURE BALANG KACA
Balang kaca bergantung pada sistem cap atau closure yang sesuai.
FDA menerangkan bahawa headspace, suhu pengisian dan sealing, residual air serta kecekapan sistem capping boleh mempengaruhi pembentukan vakum dalam bekas kaca.
Vakum boleh menjadi sebahagian daripada fungsi closure selepas produk sejuk.
Namun, nilai headspace atau vakum tidak boleh disalin secara umum daripada satu produk kepada produk lain kerana reka bentuk bekas, produk, proses dan closure boleh berbeza.
Usahawan perlu menggunakan spesifikasi daripada pembekal sistem pembungkusan dan pembangunan proses yang berkaitan.
20. BOLEHKAH BEKAS PLASTIK TEGAR DIGUNAKAN?
Ya, sesetengah bekas plastik tegar atau separa tegar direka khusus untuk pemprosesan haba.
FDA menerangkan bahawa sistem retort tertentu boleh digunakan untuk rigid plastic containers, termasuk sistem steam-air dan water spray.
Namun, perkataan “plastik” terlalu umum untuk menentukan kesesuaian.
Polimer berbeza mempunyai sifat haba, mekanikal dan barrier yang berbeza.
Bekas perlu direka untuk aplikasi retort yang dimaksudkan dan mempunyai closure yang serasi.
Bekas plastik biasa untuk makanan sejuk atau microwave tidak boleh dianggap sesuai untuk retort hanya kerana ia tahan panas untuk tempoh tertentu.
21. BEKAS MICROWAVEABLE TIDAK SEMESTINYA RETORTABLE
Ini satu lagi kekeliruan yang perlu dibetulkan.
Pembungkusan yang boleh digunakan dalam microwave mungkin direka untuk memanaskan makanan oleh pengguna dalam tempoh yang singkat.
Retort pula melibatkan pemprosesan industri di bawah keadaan suhu, masa dan tekanan yang ditetapkan.
Keperluan mekanikal, barrier, sealing dan kestabilan bahan boleh berbeza.
Oleh sebab itu, perkataan “heat resistant” juga tidak mencukupi.
Usahawan perlu mendapatkan spesifikasi bahawa sistem pembungkusan sesuai dengan retort application yang dimaksudkan.
22. BENTUK BEKAS MEMPENGARUHI PEMANASAN
Pembungkusan bukan hanya bahan. Ia juga mempunyai geometri.
Pouch yang nipis dan luas mempunyai laluan pemindahan haba yang berbeza daripada tin silinder yang tebal. Tray cetek berbeza daripada tray dalam. Balang tinggi berbeza daripada balang rendah dan lebar.
FDA menyatakan bahawa kajian temperature distribution dan heat penetration perlu mempertimbangkan jenis, saiz dan bentuk bekas serta produk dan sistem retort yang berkaitan.
Oleh itu, menukar saiz bekas boleh menjadi perubahan proses.
Produk 200 gram dalam pouch tidak boleh dianggap mempunyai proses yang sama apabila dipindahkan kepada tray 200 gram hanya kerana berat bersih kekal sama.
23. SAIZ BEKAS BUKAN KEPUTUSAN PEMASARAN SEMATA-MATA
Bahagian pemasaran mungkin mahu menambah saiz daripada 200 gram kepada 500 gram.
Dari sudut jualan, ia kelihatan seperti hanya menukar saiz pek.
Dari sudut pemprosesan haba, jarak pemindahan haba, ketebalan produk, headspace, berat pengisian dan geometri boleh berubah.
Maka scheduled process asal tidak boleh dianggap automatik sesuai.
FDA sendiri membezakan container type, size, shape dan dimensi dalam dokumentasi proses untuk makanan yang diproses secara haba.
Setiap perubahan saiz perlu melalui penilaian teknikal yang sesuai.
24. HEADSPACE
Headspace ialah ruang antara produk dengan bahagian penutup bekas.
Headspace boleh mempunyai fungsi penting bergantung pada jenis pembungkusan.
FDA menerangkan bahawa bagi sesetengah bekas, ruang yang mencukupi diperlukan untuk mengakomodasi pengembangan produk semasa retort dan membantu keadaan vakum selepas penyejukan.
Namun, tidak wajar mengambil satu peratusan headspace sebagai formula universal untuk semua pouch, tray, tin dan balang.
Keperluan sebenar bergantung pada produk, bekas, closure dan proses.
Dalam pembangunan pembungkusan, headspace perlu dianggap sebagai parameter teknikal apabila ia mempengaruhi proses atau integriti bekas.
25. PENGEMBANGAN PRODUK SEMASA PEMANASAN
Apabila makanan dipanaskan, produk, gas dan wap di dalam pembungkusan boleh mengembang.
Perubahan ini menghasilkan tekanan dalaman.
Bagi pouch dan tray, perubahan tekanan boleh menyebabkan pembungkusan mengembang atau berubah bentuk. Bagi balang, tekanan dan vakum mempunyai hubungan dengan closure. Bagi tin, struktur logam dan seam perlu menahan keadaan proses.
FDA menerangkan bahawa tekanan dalaman pouch boleh melebihi tekanan dalam retort dan menyebabkan pouch mengembang, yang boleh menjejaskan pemanasan atau memberi tekanan mekanikal kepada pembungkusan.
Inilah sebab pembungkusan perlu dipilih bersama sistem retort.
26. PENYEJUKAN JUGA MENGUJI PEMBUNGKUSAN
Pembungkusan tidak hanya menghadapi cabaran ketika pemanasan.
Semasa penyejukan, suhu produk turun dan tekanan dalaman berubah.
Jika tekanan retort diturunkan terlalu cepat bagi pembungkusan tertentu, perbezaan tekanan boleh memberi tekanan pada bekas atau closure.
FDA menerangkan bahawa bagi sistem overpressure, tekanan perlu dikekalkan sehingga tekanan dalam bekas turun ke tahap yang tidak menyebabkan kegagalan bekas.
Ini menunjukkan mengapa pemilihan pembungkusan tidak boleh dinilai hanya berdasarkan “boleh tahan suhu retort”.
Ia perlu tahan keseluruhan kitaran proses, termasuk pemanasan dan penyejukan.
PM-11T nanti akan membincangkan cooling process dan risiko selepas pemprosesan secara khusus.
27. INTEGRITI SEAL SELEPAS RETORT
Seal yang kelihatan baik sebelum retort belum tentu kekal baik selepas proses.
Haba, tekanan, pengembangan produk dan tekanan mekanikal boleh mendedahkan kelemahan seal.
FDA mengenal pasti beberapa jenis kecacatan bagi pouch dan semi-rigid package, termasuk channel leaker, fracture, leaker dan non-bonding.
Oleh sebab itu, pemeriksaan pembungkusan selepas proses penting.
Namun, PM-11M tidak akan menghuraikan semua kaedah pengujian seal dan klasifikasi kecacatan secara mendalam kerana perkara itu menjadi fokus PM-11S.
Di sini, pembaca perlu memahami bahawa pemilihan pembungkusan yang baik mesti mengambil kira prestasi seal selepas retort, bukan hanya sebelum retort.
28. PUNCTURE DAN KEROSAKAN MEKANIKAL
Pouch mempunyai kelebihan dari segi berat dan fleksibiliti, tetapi permukaannya boleh terdedah kepada puncture, abrasion atau kerosakan akibat pengendalian yang tidak betul.
Sudut tajam pada rack, serpihan logam, partikel tulang, produk bercangkerang atau pengendalian kasar boleh menjadi sumber kerosakan.
Kecacatan kecil mungkin sukar dilihat tetapi boleh menjejaskan hermetic integrity.
Sebab itu produk yang mempunyai tulang tajam atau komponen keras memerlukan perhatian tambahan apabila menggunakan pembungkusan fleksibel.
Pembungkusan perlu sesuai bukan hanya dengan retort, tetapi juga dengan sifat fizikal makanan yang berada di dalamnya.
29. PRODUK BERMINYAK DAN KAWASAN SEAL
Sambal, rendang dan kari Malaysia sering mempunyai kandungan minyak yang ketara.
Semasa pengisian, minyak atau sos boleh terkena kawasan sealing.
FDA memberi perhatian kepada makanan, grease dan moisture yang boleh terperangkap dalam kawasan seal pouch kerana pencemaran tersebut boleh menghalang atau melemahkan fusion seal.
Ini membawa implikasi praktikal yang besar.
Nozzle pengisian perlu direka dan dikendalikan supaya produk tidak mencemari seal area. Operator perlu memahami kepentingan kebersihan bahagian tersebut. Proses wiping secara manual pula perlu dinilai dari segi konsistensi dan risiko.
Masalah seal kadangkala sebenarnya bermula daripada reka bentuk proses pengisian, bukan daripada mesin sealer.
30. PRODUK BERPARTIKEL BESAR
Produk seperti kari ayam, rendang daging atau sup berketul membawa satu lagi cabaran.
Partikel boleh mengganggu kawasan seal jika terperangkap ketika pouch atau tray ditutup.
Partikel juga mempengaruhi tingkah laku pemanasan, tetapi aspek tersebut telah dibincangkan dalam artikel sebelumnya dan akan dikembangkan lagi dalam PM-11O.
Dalam konteks PM-11M, perkara penting ialah pembungkusan perlu mempunyai bukaan pengisian dan sistem closure yang sesuai dengan bentuk produk.
Pouch yang terlalu kecil untuk produk berketul besar boleh menyukarkan pengisian bersih dan meningkatkan risiko pencemaran kawasan seal.
Maka saiz pembungkusan perlu mengambil kira cara produk sebenar akan diisi, bukan berat sahaja.
31. PRODUK BERASID DAN KESESUAIAN BAHAN
PM-11G telah menerangkan kepentingan pH.
Dalam konteks pembungkusan, keasidan produk boleh mempengaruhi keserasian antara makanan dengan bahan bekas atau coating tertentu.
Begitu juga kandungan garam, minyak dan komponen formulasi lain.
Pengusaha perlu memberikan maklumat produk yang mencukupi kepada pembekal pembungkusan.
Jangan hanya memberitahu “kami mahu pouch retort”.
Beritahu jenis produk, keadaan pemprosesan yang dirancang, jangka hayat sasaran dan keadaan penyimpanan.
Pembekal yang kompeten memerlukan konteks untuk mencadangkan struktur yang sesuai.
32. MIGRASI DAN KESESUAIAN BAHAN SENTUHAN MAKANAN
Bahan pembungkusan yang bersentuhan dengan makanan perlu sesuai untuk penggunaan yang dimaksudkan.
Pemanasan boleh mempengaruhi interaksi antara makanan dengan bahan pembungkusan.
Oleh sebab itu, spesifikasi bahan dan pematuhan food contact perlu dinilai berdasarkan aplikasi sebenar, termasuk jenis makanan dan keadaan pemprosesan.
Pengusaha perlu mendapatkan dokumentasi teknikal yang relevan daripada pembekal dan memastikan bahan digunakan dalam keadaan yang diliputi oleh spesifikasi tersebut.
Jangan menganggap sijil umum “food grade” menjawab semua persoalan mengenai aplikasi retort.
Kesesuaian perlu dilihat dalam konteks makanan, suhu, masa dan penggunaan sebenar.
33. APAKAH MAKLUMAT YANG PERLU DIMINTA DARIPADA PEMBEKAL?
Sebelum membeli pembungkusan retort secara komersial, usahawan perlu mendapatkan spesifikasi teknikal yang mencukupi.
Maklumat yang relevan boleh termasuk struktur bahan, ketebalan, dimensi, julat keadaan penggunaan yang disyorkan, sifat barrier, kaedah sealing, parameter sealing yang dicadangkan, kesesuaian produk, syarat penyimpanan bahan kosong dan dokumen pematuhan bahan sentuhan makanan yang berkaitan.
Bagi tray, maklumat mengenai bahan tray dan lidding film perlu dinilai sebagai satu sistem.
Bagi tin, maklumat mengenai badan, end, coating dan spesifikasi seam perlu difahami.
Bagi kaca, balang dan closure perlu dipadankan sebagai satu sistem.
Jangan beli bekas dan penutup sebagai dua komponen yang kebetulan muat antara satu sama lain.
34. JANGAN TUKAR PEMBEKAL TANPA PENILAIAN
Dua pouch boleh mempunyai rupa, saiz dan warna yang sama tetapi struktur bahan yang berbeza.
Dua tray boleh mempunyai dimensi sama tetapi menggunakan polimer atau lidding system yang berbeza.
Dua tin boleh mempunyai saiz sama tetapi coating atau spesifikasi end yang berbeza.
Oleh sebab itu, pertukaran pembekal bukan semestinya pertukaran pentadbiran sahaja.
Perubahan bahan boleh mempengaruhi sealing, kekuatan, barrier, dimensi dan prestasi semasa retort.
Setiap perubahan perlu dinilai melalui sistem change control yang sesuai.
Harga lebih murah tidak boleh menjadi satu-satunya alasan untuk menukar komponen yang menjadi sebahagian daripada sistem keselamatan produk.
35. JANGAN TUKAR POUCH KEPADA TRAY DAN ANGGAP PROSES MASIH SAMA
Bayangkan kari ayam 250 gram asalnya diproses dalam pouch nipis.
Bahagian pemasaran kemudian mahu tray 250 gram kerana lebih premium.
Berat produk kekal sama, tetapi bentuk dan kedalaman produk berubah.
Laluan haba berubah. Headspace mungkin berubah. Closure berubah. Keperluan tekanan mungkin berubah. Cara tray disusun dalam retort juga berubah.
FDA menyatakan bahawa kajian temperature distribution perlu mengambil kira jenis, saiz, bentuk, racking dan sistem retort yang digunakan.
Maka berat bersih yang sama tidak menjadikan dua sistem pembungkusan setara dari sudut pemprosesan.
36. PEMBUNGKUSAN DAN SCHEDULED PROCESS
PM-11H telah menerangkan scheduled process.
PM-11M menambah hubungan penting, iaitu scheduled process bukan sekadar berkaitan produk dan suhu. Jenis serta dimensi pembungkusan boleh menjadi sebahagian daripada keadaan proses yang ditetapkan.
FDA dalam dokumentasi pemfailan prosesnya membezakan jenis bekas seperti tin logam, flexible pouch dan kategori lain serta meminta maklumat berkaitan bentuk dan dimensi.
Maka perubahan pembungkusan perlu dinilai sebelum proses asal terus digunakan.
Pembungkusan bukan “kulit luar” yang boleh ditukar tanpa kesan kepada proses.
37. PEMBUNGKUSAN DAN HEAT PENETRATION
PM-11I telah menerangkan bagaimana haba menembusi produk.
Dalam PM-11M, kita hanya perlu menghubungkan prinsip itu kepada geometri pembungkusan.
Pouch nipis boleh memberikan jarak pemindahan haba yang lebih pendek berbanding bekas yang lebih tebal, tetapi prestasi sebenar masih bergantung pada produk, ketebalan, orientasi dan keadaan proses.
FDA secara khusus memberi perhatian kepada ketebalan pouch dalam scheduled thermal process.
Maka kelebihan pouch bukan kerana “plastik lebih cepat panas” secara mudah.
Kelebihan utama berkait dengan geometri pembungkusan dan jarak pemindahan haba, bersama sifat produk serta proses.
38. PEMBUNGKUSAN DAN COLD SPOT
PM-11K telah menerangkan cold spot.
Apabila bentuk pembungkusan berubah, lokasi atau tingkah laku kawasan paling lambat dipanaskan juga boleh berubah.
Pouch yang diratakan, tray yang dalam dan tin silinder mempunyai geometri yang berbeza.
Oleh sebab itu, pembungkusan perlu dimasukkan dalam reka bentuk kajian heat penetration.
FDA menyatakan bahawa kajian berkaitan perlu mempertimbangkan container type, size, shape dan racking system.
Maka cold spot tidak boleh dipisahkan daripada bekas yang membentuk geometri produk.
39. PEMBUNGKUSAN DAN HEAT DISTRIBUTION
Pembungkusan juga berinteraksi dengan heat distribution dalam retort.
Susunan pouch yang terlalu rapat boleh menghalang peredaran medium. Divider plate yang tidak sesuai boleh mengubah aliran. Tray yang disusun dengan orientasi berbeza boleh menghasilkan keadaan aliran yang berbeza.
FDA menekankan bahawa racks dan trays untuk flexible containers perlu membenarkan peredaran medium pemanasan yang sekata di sekeliling bekas.
Ini menunjukkan bahawa pembungkusan dan loading system perlu direka bersama.
Jangan menambah bilangan unit per basket dengan mengorbankan laluan medium pemanasan.
40. PEMBUNGKUSAN TRANSPARAN ATAU OPAQUE?
Pembungkusan lutsinar membolehkan pengguna melihat produk dan boleh memberi kelebihan pemasaran.
Namun, produk yang sensitif terhadap cahaya mungkin memerlukan perlindungan tambahan.
Pouch berfoil pula memberikan perlindungan cahaya yang sangat tinggi tetapi pengguna tidak dapat melihat makanan.
Tidak ada satu pilihan yang sentiasa terbaik.
Pemilihan bergantung pada kestabilan produk, jangka hayat sasaran, strategi pemasaran dan prestasi barrier yang diperlukan.
Sebab itu pembangunan pembungkusan perlu melibatkan R&D, QA, pemasaran dan pihak teknikal, bukan dibuat oleh bahagian reka bentuk grafik sahaja.
41. PEMBUNGKUSAN RETORT DAN REKA BENTUK GRAFIK
Reka bentuk grafik penting untuk pemasaran, tetapi tidak boleh mengganggu fungsi teknikal pembungkusan.
Kawasan seal tidak sepatutnya dikompromikan oleh elemen yang mengganggu proses sealing. Notch pembukaan, zipper, spout atau struktur tambahan perlu sesuai dengan aplikasi retort jika digunakan.
Dakwat, adhesive dan bahan cetakan pula perlu menjadi sebahagian daripada struktur yang sesuai untuk keadaan penggunaan yang dimaksudkan.
Pengusaha perlu membezakan reka bentuk visual daripada reka bentuk kejuruteraan pembungkusan.
Kedua-duanya penting, tetapi keselamatan dan integriti pembungkusan mesti didahulukan.
42. KEMUDAHAN MEMBUKA DAN KESELAMATAN
Pengguna mahukan pembungkusan yang mudah dibuka.
Pouch mungkin mempunyai notch. Tray boleh mempunyai peelable lid. Tin boleh menggunakan easy-open end.
Namun, kemudahan membuka tidak boleh melemahkan integriti pembungkusan sebelum pengguna mahu membukanya.
FDA mengenal pasti notch leaker sebagai salah satu contoh kecacatan kritikal pada flexible package apabila kebocoran berlaku pada notch yang direka untuk memudahkan pembukaan.
Ini contoh yang baik bahawa ciri kemudahan pengguna perlu direka dengan mengambil kira keselamatan struktur.
43. PEMBUNGKUSAN SEKUNDER MASIH PENTING
Retort pouch mungkin mempunyai integriti yang baik selepas proses tetapi masih boleh rosak semasa pengangkutan.
Sebab itu karton, divider dan cara penyusunan dalam kotak juga penting.
Pembungkusan sekunder perlu membantu melindungi pouch, tray, tin atau balang daripada tekanan, puncture, abrasion dan hentakan.
Bagi kaca, perlindungan terhadap pecah menjadi sangat penting.
Bagi tin, denting yang teruk terutama berhampiran closure boleh menjadi isu.
Bagi pouch, geseran berulang dengan permukaan tajam boleh menghasilkan kerosakan.
Maka sistem pembungkusan tidak berakhir pada primary package.
44. PENYIMPANAN BAHAN PEMBUNGKUSAN SEBELUM DIGUNAKAN
Pouch, tray, lid, tin, cap dan bahan lain perlu disimpan dalam keadaan yang melindunginya daripada kerosakan, habuk, kelembapan berlebihan, pencemaran dan deformasi.
Pouch yang dilipat atau rosak sebelum pengisian boleh menghasilkan masalah seal.
Tray yang flange-nya rosak mungkin sukar menghasilkan closure yang baik.
Tin yang dented sebelum seaming juga boleh menimbulkan masalah.
Oleh sebab itu, kawalan bahan pembungkusan bermula ketika bahan diterima di kilang, bukan ketika produk sudah siap diisi.
45. PEMERIKSAAN PENERIMAAN PEMBUNGKUSAN
Setiap lot bahan pembungkusan perlu dikenal pasti dan diperiksa mengikut sistem kualiti yang sesuai.
Pemeriksaan boleh merangkumi identiti bahan, pembekal, lot, dimensi, keadaan fizikal, kebersihan, kerosakan dan dokumen berkaitan.
Parameter khusus bergantung pada jenis pembungkusan.
Pouch mungkin memerlukan perhatian terhadap seal asal pembekal, delamination, pinhole atau kerosakan. Tray memerlukan perhatian terhadap flange dan bentuk. Tin memerlukan pemeriksaan denting, coating dan komponen seam. Balang kaca memerlukan pemeriksaan pecah, retak atau kerosakan closure.
Prinsipnya ialah jangan menunggu selepas retort untuk mengetahui bahawa bahan pembungkusan asal sudah bermasalah.
46. TRACEABILITY PEMBUNGKUSAN
Usahawan sering menumpukan traceability kepada bahan mentah makanan tetapi terlupa bahan pembungkusan.
Ini satu kelemahan.
Jika berlaku kegagalan seal atau kecacatan bahan, kilang perlu mengetahui lot pouch, tray, lid, tin atau closure yang digunakan.
Rekod pengeluaran sepatutnya membolehkan hubungan antara batch produk dengan lot bahan pembungkusan dikenal pasti.
Dengan cara ini, siasatan boleh dilakukan dengan lebih tepat jika berlaku masalah.
Pembungkusan ialah bahan pengeluaran dan perlu berada dalam sistem traceability.
47. CONTOH PRAKTIKAL: SAMBAL DALAM POUCH
Sebuah syarikat menghasilkan sambal berminyak dalam pouch.
Masalah utama bukan semestinya struktur pouch.
Semasa pengisian, minyak terkena kawasan seal. Operator mengelap secara manual tetapi tidak konsisten. Sesetengah pouch kelihatan baik, tetapi terdapat seal yang lemah.
FDA menyatakan bahawa grease, moisture dan makanan dalam seal area boleh menghalang atau melemahkan fusion seal.
Penyelesaiannya bukan terus membeli pouch lebih tebal.
Proses pengisian, kawalan seal area, setting sealer dan pemeriksaan perlu dinilai sebagai satu sistem.
48. CONTOH PRAKTIKAL: KARI AYAM DALAM POUCH
Kari ayam mempunyai kuah dan ketulan ayam.
Pouch terlalu kecil menyebabkan operator sukar memasukkan ketulan tanpa menyentuh kawasan seal.
Selepas pengisian, pouch juga menjadi terlalu tebal.
Masalah ini menunjukkan bahawa pemilihan saiz pouch tidak boleh berdasarkan berat produk sahaja.
Pembukaan pouch perlu sesuai dengan kaedah pengisian. Dimensi selepas pengisian perlu sesuai dengan proses. Saiz partikel juga perlu dipertimbangkan.
Pembungkusan yang murah tetapi menyukarkan proses boleh meningkatkan kos kecacatan dan risiko operasi.
49. CONTOH PRAKTIKAL: RENDANG DALAM TRAY
Sebuah syarikat mahu menggunakan tray supaya rendang kelihatan premium.
Tray mempunyai rupa menarik tetapi flange mudah tercemar ketika pengisian.
Lidding film pula dipilih berdasarkan harga tanpa memastikan keserasian penuh dengan tray.
Selepas retort, beberapa seal menunjukkan kelemahan.
Kes ini menunjukkan bahawa tray dan lidding film perlu dilihat sebagai satu sistem closure.
Mesin sealing, keadaan flange, produk, filem dan parameter sealing semuanya perlu serasi.
50. CONTOH PRAKTIKAL: PRODUK DALAM TIN
Sebuah syarikat menukar pembekal tin kerana harga lebih murah.
Saiz tin kelihatan sama.
Namun, end specification dan coating berbeza.
Jika perubahan ini dibuat tanpa penilaian teknikal, masalah boleh timbul pada seaming, keserasian produk atau prestasi pembungkusan.
Pelajar dan usahawan perlu belajar bahawa istilah “tin 300 gram” bukan spesifikasi teknikal yang lengkap.
Bekas perlu dikenal pasti dengan lebih terperinci.
51. CONTOH PRAKTIKAL: TUKAR POUCH KEPADA POUCH LEBIH BESAR
Pemilik dan penceramah di Kuden Food Safety Academy, berkelulusan Diploma Teknologi Makanan dari ITM (1978) serta B.Sc. dan M.Sc. dalam bidang Food Science & Technology dari The University of Tennessee, USA. Dengan pengalaman luas di F&N, MARDI, Kementerian Kesihatan Malaysia dan sebagai bekas CEO Selangor Tropical Fruit Industries, beliau kini aktif berkongsi ilmu Keselamatan Makanan, Pembungkusan, Pemprosesan Makanan, GMP dan Halal melalui ceramah jemputan bersama RISDA, UPM, KKM, MARA dan pelbagai institusi lain.

0 ulasan