


PENGENALAN
Dalam PM-13B-03 kita telah memahami bahawa apabila makanan membeku, air yang boleh membeku akan membentuk kristal ais. Kita juga telah melihat bahawa saiz, lokasi dan taburan kristal boleh mempengaruhi struktur serta kualiti makanan.
Dalam PM-13B-04 ini kita tidak akan mengulang bagaimana kristal ais terbentuk. Kita bergerak kepada persoalan baharu yang lebih praktikal, iaitu berapa cepat haba perlu dikeluarkan daripada makanan sehingga produk mencapai keadaan beku yang dikehendaki?
Inilah yang membawa kita kepada konsep kadar pembekuan.
Dalam operasi sebenar, dua pek makanan boleh dimasukkan ke dalam freezer yang sama tetapi mengambil masa yang berbeza untuk membeku. Begitu juga dua freezer yang menunjukkan suhu udara hampir sama tidak semestinya mempunyai keupayaan pembekuan yang sama.
Mengapa?
Kerana pembekuan bukan ditentukan oleh angka suhu sahaja.
Keupayaan sistem mengeluarkan haba daripada produk, saiz dan ketebalan makanan, suhu awal, susunan produk, aliran udara, jenis pembungkusan dan jumlah produk yang dimasukkan pada satu-satu masa semuanya boleh mempengaruhi masa pembekuan.
Artikel ini memberi tumpuan khusus kepada perkara tersebut.
APAKAH YANG DIMAKSUDKAN DENGAN KADAR PEMBEKUAN?
Secara mudah, kadar pembekuan menerangkan seberapa cepat proses pembekuan berlaku di dalam sesuatu produk.
Namun untuk memahami konsep ini dengan betul, kita perlu membezakan antara kadar pembekuan dengan masa pembekuan.
Masa pembekuan merujuk kepada tempoh yang diperlukan oleh sesuatu produk untuk bergerak daripada keadaan awal sehingga mencapai keadaan akhir pembekuan yang telah ditentukan.
Kadar pembekuan pula menerangkan kelajuan perkembangan pembekuan melalui produk.
Dalam bidang kejuruteraan makanan, kadar pembekuan boleh diterangkan dengan lebih teknikal berdasarkan pergerakan sempadan pembekuan atau jarak tertentu yang dilalui oleh zon pembekuan dalam satu unit masa.
Untuk kegunaan usahawan, kita tidak perlu menjadikan perkara ini terlalu rumit.
Prinsip yang perlu difahami ialah bahawa lebih cepat haba dapat dikeluarkan daripada produk secara terkawal, lebih cepat proses pembekuan dapat berlangsung.
PEMBEKUAN SEBENARNYA IALAH PROSES PENYINGKIRAN HABA
Freezer tidak “memasukkan sejuk” ke dalam makanan.
Ini satu konsep yang Uncle mahu peserta betul-betul faham.
Apa yang sebenarnya berlaku ialah haba dikeluarkan daripada makanan.
Apabila produk bersuhu lebih tinggi dimasukkan ke dalam persekitaran yang lebih sejuk, haba bergerak daripada produk menuju ke medium penyejuk melalui mekanisme pemindahan haba.
Semakin berkesan haba dapat dipindahkan keluar, semakin cepat suhu produk dapat diturunkan.
Sebab itu pembekuan perlu dilihat sebagai proses pemindahan haba, bukan sekadar proses meletakkan makanan di dalam freezer.
Apabila kita mula berfikir seperti ini, banyak masalah operasi menjadi lebih mudah difahami.
TIGA PERINGKAT PENYINGKIRAN HABA
Secara konsep, perjalanan sesuatu produk melalui pembekuan boleh dibahagikan kepada tiga bahagian utama.
Pada peringkat pertama, haba dikeluarkan daripada produk sehingga suhunya menghampiri takat beku awal. Produk semakin sejuk tetapi pembentukan ais secara besar-besaran belum berlaku.
Pada peringkat kedua, perubahan fasa menjadi penting. Air yang boleh membeku mula berubah menjadi ais dan sejumlah besar haba perlu dikeluarkan semasa perubahan tersebut.
Haba yang terlibat dengan perubahan fasa ini dikenali sebagai haba pendam atau latent heat.
Pada peringkat ketiga, selepas sebahagian besar air yang boleh membeku telah memasuki fasa ais, suhu produk beku terus diturunkan menuju suhu akhir yang ditetapkan.
Pembahagian ini membantu kita memahami mengapa pembekuan mengambil masa.
Ia bukan sekadar menurunkan nombor pada termometer. Sistem perlu mengeluarkan sejumlah tenaga daripada produk sepanjang keseluruhan perjalanan tersebut.
MENGAPA PERINGKAT PEMBENTUKAN AIS PENTING?
Ketika produk melalui kawasan pembentukan ais yang utama, banyak tenaga perlu dikeluarkan tanpa perubahan suhu yang sebanding dengan peringkat penyejukan biasa.
Ini berlaku kerana air sedang mengalami perubahan fasa.
Dalam bahasa mudah, freezer perlu melakukan kerja yang besar untuk menukarkan sebahagian air daripada keadaan cecair kepada keadaan ais.
Sebab itu kita tidak boleh melihat perubahan suhu sahaja dan menganggap pembekuan berlaku secara linear.
Produk mungkin turun dengan agak cepat pada peringkat tertentu tetapi memerlukan masa lebih panjang ketika perubahan fasa berlaku.
Bagi usahawan, mesej praktikalnya mudah.
Masa yang diperlukan untuk membekukan produk perlu ditentukan melalui produk sebenar dan keadaan operasi sebenar, bukan berdasarkan andaian.
APAKAH PEMBEKUAN PERLAHAN?
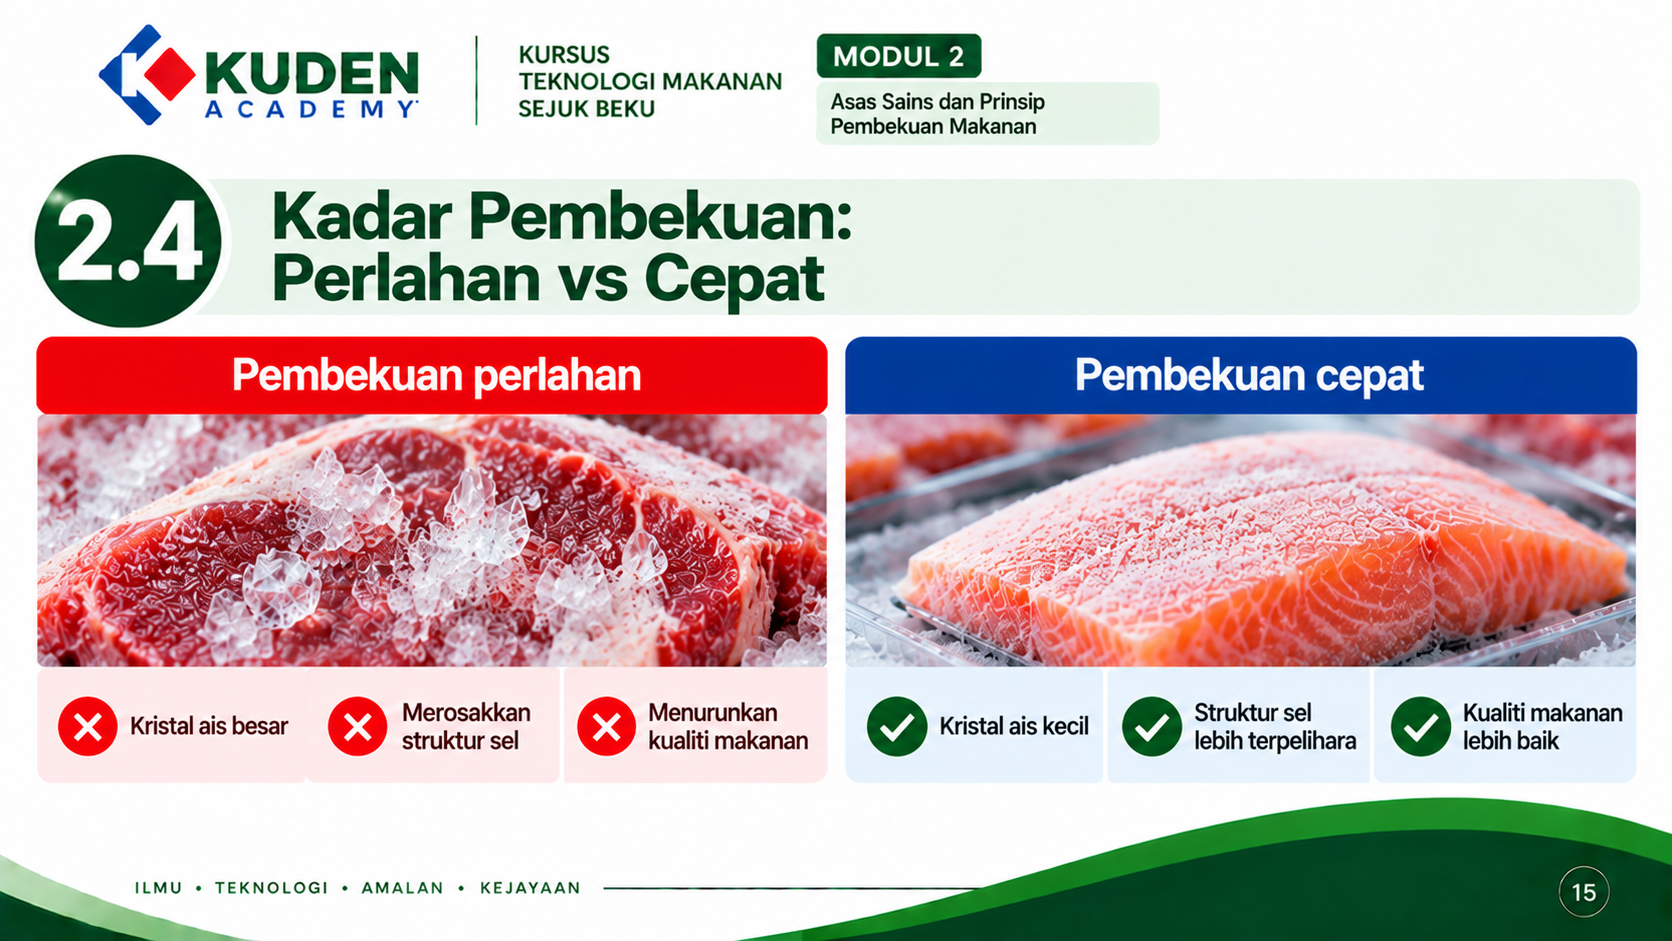
Pembekuan perlahan berlaku apabila haba dikeluarkan daripada produk pada kadar yang relatif rendah.
Keadaan ini boleh berlaku apabila perbezaan suhu antara produk dengan medium penyejuk tidak cukup besar, pemindahan haba lemah, produk terlalu tebal, aliran udara tidak mencukupi atau kapasiti freezer terlalu kecil berbanding beban yang dimasukkan.
Apabila pembekuan berlaku perlahan, struktur ais mempunyai lebih banyak masa untuk berkembang.
Seperti yang telah kita pelajari dalam PM-13B-03, keadaan pembentukan ais mempunyai hubungan dengan struktur produk selepas penyahbekuan.
Kita tidak perlu mengulangi mekanisme tersebut di sini.
Perkara yang perlu difahami dalam PM-13B-04 ialah bahawa tempoh pembekuan yang terlalu panjang boleh memberikan keadaan yang kurang sesuai kepada sesetengah produk.
APAKAH PEMBEKUAN CEPAT?
Pembekuan cepat berlaku apabila haba dapat dikeluarkan daripada produk dengan lebih pantas.
Ini boleh dicapai melalui sistem yang mempunyai kapasiti penyejukan yang mencukupi dan pemindahan haba yang baik antara produk dengan medium penyejuk.
Secara umum, pembekuan yang lebih cepat cenderung menghasilkan struktur ais yang lebih halus berbanding pembekuan yang sangat perlahan.
Namun Uncle tidak mahu peserta menghafal satu ayat terlalu mudah bahawa “lagi cepat, lagi baik.”
Keadaan sebenar lebih kompleks.
Kelajuan pembekuan yang diperlukan bergantung kepada jenis produk, saiz produk, sasaran kualiti, kapasiti pengeluaran, teknologi yang digunakan dan kos operasi.
Matlamat industri bukan mengejar kelajuan tanpa had.
Matlamatnya ialah mendapatkan kadar pembekuan yang sesuai, konsisten dan ekonomik untuk produk tersebut.
PEMBEKUAN CEPAT TIDAK SAMA DENGAN FREEZER YANG SANGAT SEJUK
Ini satu kekeliruan yang biasa berlaku.
Jika freezer menunjukkan suhu yang sangat rendah, tidak semestinya semua produk di dalamnya membeku dengan cepat.
Suhu medium penyejuk memang penting, tetapi kadar pemindahan haba turut dipengaruhi oleh banyak faktor lain.
Bayangkan sebuah freezer bersuhu rendah tetapi penuh sesak dengan pek makanan yang disusun rapat tanpa ruang aliran udara.
Udara sejuk mungkin tidak dapat bergerak dengan baik di antara produk.
Bahagian luar produk mungkin menjadi sejuk dengan cepat, tetapi bahagian tengah pek masih memerlukan masa yang panjang untuk kehilangan haba.
Jadi kita tidak boleh menilai prestasi pembekuan berdasarkan suhu udara freezer sahaja.
Kita perlu melihat apa yang berlaku kepada produk.
SUHU UDARA DAN SUHU TERAS PRODUK BERBEZA
Jika paparan freezer menunjukkan −18°C, itu tidak bermaksud produk yang baru dimasukkan terus berada pada −18°C.
Paparan tersebut biasanya menunjukkan suhu pada lokasi sensor tertentu dalam sistem.
Produk mungkin masuk pada suhu yang jauh lebih tinggi.
Haba perlu dikeluarkan sedikit demi sedikit daripada permukaan menuju ke bahagian dalam produk sehingga suhu teras turun.
Sebab itu bagi ujian pembangunan proses, suhu teras produk memberikan maklumat yang sangat berguna.
Probe suhu boleh ditempatkan pada lokasi yang sesuai dalam produk ujian untuk melihat berapa lama bahagian yang paling lambat menyejuk mencapai sasaran yang ditetapkan.
Data ini jauh lebih bermakna daripada hanya melihat paparan freezer.
0°C, TAKAT BEKU DAN −18°C DALAM PERJALANAN PEMBEKUAN
Kita telah menyentuh perkara ini dalam PM-13B-03, jadi di sini Uncle hanya mahu menghubungkannya dengan kadar pembekuan tanpa mengulang penerangan panjang.
Sekitar 0°C merupakan rujukan takat beku air tulen pada tekanan atmosfera biasa.
Makanan sebenar biasanya mula membeku pada suhu tertentu di bawah 0°C kerana komposisinya.
Selepas pembentukan ais bermula, suhu produk terus diturunkan dan lebih banyak air yang boleh membeku memasuki fasa ais.
−18°C pula digunakan secara meluas sebagai suhu rujukan penyimpanan makanan sejuk beku.
Oleh itu, kadar pembekuan berkaitan dengan seberapa cepat dan terkawal produk bergerak melalui perjalanan suhu tersebut, bukan sekadar sama ada freezer akhirnya menunjukkan −18°C.
PERBEZAAN SUHU MENDORONG PEMINDAHAN HABA
Salah satu faktor asas yang mempengaruhi pemindahan haba ialah perbezaan suhu antara produk dengan medium penyejuk.
Secara umum, semakin besar perbezaan suhu, semakin besar daya pendorong untuk pemindahan haba, dengan syarat faktor lain tidak menjadi penghalang utama.
Contohnya, produk pada 20°C yang dimasukkan ke dalam persekitaran −30°C mempunyai perbezaan suhu yang lebih besar berbanding jika dimasukkan ke dalam persekitaran −5°C.
Namun kita tidak boleh menggunakan prinsip ini secara sendirian.
Walaupun perbezaan suhu besar, proses masih boleh menjadi perlahan jika produk sangat tebal, aliran udara lemah atau pemindahan haba melalui pembungkusan tidak cekap.
Teknologi makanan sentiasa melihat keseluruhan sistem.
SAIZ PRODUK SANGAT MEMPENGARUHI MASA PEMBEKUAN
Bayangkan sebiji bebola daging kecil dan satu blok daging besar.
Walaupun kedua-duanya dibuat daripada bahan yang sama, masa yang diperlukan untuk membekukannya sangat berbeza.
Haba dari bahagian tengah produk perlu bergerak menuju permukaan sebelum dapat dipindahkan kepada persekitaran penyejuk.
Semakin jauh jarak tersebut, semakin panjang masa yang biasanya diperlukan.
Sebab itu saiz produk mempunyai kesan yang besar kepada pembekuan.
Produk kecil seperti nugget, bebola ikan, udang individu atau potongan sayur secara umum lebih mudah dibekukan dengan cepat berbanding satu blok produk yang besar.
Bagi pengusaha, standardisasi saiz bukan hanya untuk memastikan rupa produk cantik.
Ia juga membantu memastikan masa pembekuan lebih konsisten.
KETEBALAN LEBIH PENTING DARIPADA BERAT SEMATA-MATA
Dua pek masing-masing mempunyai berat satu kilogram.
Pek pertama dibentuk rata dengan ketebalan 2 sentimeter.
Pek kedua mempunyai bentuk yang lebih tebal, misalnya 8 sentimeter.
Walaupun berat kedua-duanya sama, masa pembekuannya tidak sama.
Dalam pek nipis, jarak dari bahagian tengah produk ke permukaan lebih pendek.
Dalam pek tebal, haba dari bahagian tengah perlu melalui jarak yang lebih jauh sebelum dapat dipindahkan keluar.
Sebab itu dalam produk seperti kuah, kari, sambal atau pes, membentuk pek secara lebih rata boleh membantu proses pembekuan menjadi lebih cekap.
Ini merupakan contoh bagaimana reka bentuk produk boleh membantu teknologi proses tanpa perlu membeli peralatan baharu.
BENTUK PRODUK JUGA MEMBERIKAN KESAN
Bentuk menentukan luas permukaan berbanding isipadu produk.
Produk yang mempunyai luas permukaan lebih besar berbanding isipadunya secara umum mempunyai lebih banyak kawasan untuk pertukaran haba.
Sebab itu produk yang nipis atau berbentuk individu boleh memberikan prestasi pembekuan yang berbeza daripada satu blok besar.
Dalam industri, reka bentuk bentuk produk bukan hanya dipengaruhi oleh pemasaran atau kemudahan pengguna.
Ia juga boleh dipengaruhi oleh keperluan pemprosesan.
Apabila kita memahami prinsip ini, kita mula melihat bahawa pembangunan produk, pembungkusan dan proses pembekuan sebenarnya saling berkaitan.
SUHU AWAL PRODUK MEMPENGARUHI BEBAN FREEZER
Bayangkan dua kelompok produk yang sama.
Kelompok pertama masuk ke freezer pada 5°C.
Kelompok kedua masuk pada 30°C.
Freezer perlu mengeluarkan lebih banyak haba daripada kelompok kedua sebelum produk mencapai keadaan beku yang sama.
Oleh itu, suhu awal produk mempunyai kesan langsung terhadap beban penyejukan.
Ini tidak bermaksud semua makanan mesti disejukkan dengan cara yang sama sebelum pembekuan. Kaedah yang sesuai bergantung kepada jenis produk dan proses pengeluaran.
Namun prinsipnya jelas:
Semakin banyak haba yang dibawa masuk bersama produk, semakin besar beban yang perlu ditanggung oleh sistem pembekuan.
Sebab itu pengurusan suhu sebelum pembekuan merupakan sebahagian daripada reka bentuk proses.
PRODUK PANAS JANGAN TERUS DIANGGAP BOLEH “DISELESAIKAN” OLEH FREEZER
Dalam pengeluaran makanan siap dimasak, produk mungkin keluar daripada proses memasak pada suhu tinggi.
Ada pengusaha yang terus memasukkan produk panas dalam jumlah besar ke dalam freezer biasa dengan anggapan freezer akan menyelesaikan semuanya.
Pendekatan ini perlu dinilai dengan berhati-hati.
Produk panas membawa beban haba yang tinggi. Jika kapasiti freezer tidak mencukupi, suhu ruang boleh meningkat dan prestasi pembekuan produk lain yang sudah berada di dalamnya boleh terjejas.
Proses penyejukan selepas memasak juga mempunyai implikasi keselamatan makanan yang tersendiri dan akan dibincangkan dalam modul berkaitan.
Untuk artikel ini, prinsip teknikalnya ialah:
Jangan masukkan beban haba ke dalam sistem melebihi keupayaan sistem mengeluarkan haba tersebut.
ALIRAN UDARA SANGAT PENTING
Dalam freezer yang menggunakan udara sebagai medium pemindahan haba, pergerakan udara sangat penting.
Udara sejuk perlu bergerak melalui permukaan produk supaya haba dapat dipindahkan dengan berkesan.
Jika pek disusun terlalu rapat, laluan udara boleh terhalang.
Akibatnya, sesetengah bahagian mungkin menerima aliran udara yang baik manakala bahagian lain berada dalam kawasan yang kurang berkesan.
Ini menghasilkan pembekuan yang tidak seragam.
Dalam operasi, jangan hanya bertanya berapa banyak pek boleh dimasukkan secara fizikal ke dalam freezer.
Soalan yang lebih baik ialah:
Berapa banyak produk boleh dimasukkan sambil mengekalkan prestasi pembekuan yang dikehendaki?
Kedua-dua angka tersebut mungkin sangat berbeza.
JANGAN TERLALU PENUHKAN FREEZER
Freezer yang boleh memuatkan 100 kilogram produk dari segi ruang belum tentu mempunyai kapasiti untuk membekukan 100 kilogram produk panas dalam satu kelompok.
Kapasiti ruang dan kapasiti pembekuan bukan perkara yang sama.
Kapasiti pembekuan berkait dengan berapa banyak haba yang mampu dikeluarkan oleh sistem dalam tempoh tertentu.
Jika terlalu banyak produk dimasukkan serentak, masa pembekuan boleh menjadi lebih panjang.
Lebih penting lagi, keputusan antara kelompok boleh menjadi tidak konsisten.
Hari ini pengusaha memasukkan 20 kilogram dan produk membeku dengan baik. Esok 70 kilogram dimasukkan ke dalam freezer yang sama dan masa yang sama digunakan.
Hasilnya belum tentu sama.
Sebab itu saiz kelompok pembekuan perlu distandardkan.
PEMBUNGKUSAN BOLEH MENJADI RINTANGAN KEPADA PEMINDAHAN HABA
Haba daripada produk perlu melalui bahan pembungkusan sebelum sampai kepada medium penyejuk jika produk telah dibungkus sebelum pembekuan.
Setiap bahan mempunyai sifat pemindahan haba tertentu.
Ketebalan pembungkusan, ruang udara dalam pek, bentuk pek dan hubungan antara produk dengan bahan pembungkusan semuanya boleh mempengaruhi perjalanan haba.
Sebagai contoh, ruang udara yang berlebihan boleh bertindak sebagai penebat dan memperlahankan pemindahan haba.
Namun pemilihan pembungkusan bukan fokus artikel ini kerana Modul 4 akan membincangkannya secara khusus.
Untuk PM-13B-04, kita hanya perlu membawa satu prinsip:
Apa sahaja yang berada di antara produk dengan medium penyejuk boleh mempengaruhi pemindahan haba.
HUBUNGAN ANTARA KADAR PEMBEKUAN DAN KRISTAL AIS
Dalam PM-13B-03 kita telah belajar tentang nukleasi dan pertumbuhan kristal.
Sekarang kita hanya perlu menghubungkan ilmu tersebut dengan kadar pembekuan.
Secara umum, pembekuan yang lebih cepat cenderung menghasilkan lebih banyak pusat pembentukan kristal dan mengehadkan masa yang tersedia untuk kristal membesar.
Hasilnya cenderung kepada kristal yang lebih kecil dan lebih seragam.
Pembekuan yang perlahan pula memberikan lebih banyak masa untuk pertumbuhan kristal, lalu meningkatkan kemungkinan pembentukan kristal yang lebih besar.
Hubungan inilah yang menerangkan mengapa kadar pembekuan boleh mempengaruhi tekstur dan kehilangan cecair selepas penyahbekuan.
Kita tidak perlu mengulang mekanisme kerosakan struktur kerana perkara tersebut sudah dihuraikan dalam PM-13B-03.
ADAKAH PEMBEKUAN LEBIH CEPAT SENTIASA LEBIH BAIK?
Jawapannya ialah tidak semestinya.
Dari sudut kualiti, pembekuan cepat memberikan banyak kelebihan kepada pelbagai produk.
Namun dari sudut industri, kita perlu melihat keseluruhan sistem.
Peralatan yang mampu membekukan dengan sangat cepat mungkin memerlukan pelaburan modal lebih tinggi, penggunaan tenaga tertentu, penyelenggaraan lebih kompleks atau kos operasi yang lebih besar.
Jika produk tidak memerlukan tahap kelajuan tersebut untuk mencapai kualiti yang dikehendaki, pelaburan tambahan mungkin tidak memberikan pulangan yang sepadan.
Sebaliknya, menggunakan sistem terlalu perlahan semata-mata kerana murah juga boleh menyebabkan kehilangan kualiti dan kapasiti pengeluaran.
Jadi sasaran sebenar ialah optimum, bukan maksimum.
Kita mahu pembekuan yang cukup cepat untuk memenuhi spesifikasi produk dan kapasiti perniagaan pada kos yang munasabah.
KADAR PEMBEKUAN DAN KAPASITI PENGELUARAN
Masa pembekuan bukan sahaja mempengaruhi kualiti. Ia juga menentukan berapa banyak produk yang boleh dihasilkan.
Jika satu kelompok memerlukan 10 jam untuk dibekukan, jumlah kelompok yang boleh diproses sehari sangat terhad.
Jika proses yang sesuai dapat mengurangkan masa tersebut tanpa menjejaskan kualiti, kapasiti pengeluaran boleh meningkat.
Sebab itu apabila perniagaan berkembang, sistem pembekuan sering menjadi salah satu bottleneck atau titik sekatan kapasiti.
Dapur mungkin mampu menghasilkan 500 kilogram sehari, tetapi jika freezer hanya mampu membekukan 100 kilogram dengan betul dalam tempoh operasi yang tersedia, kapasiti sebenar kilang bukan 500 kilogram.
Kapasiti proses ditentukan oleh bahagian sistem yang paling terhad.
FREEZER PENYIMPANAN DAN FREEZER PEMBEKUAN TIDAK SEMESTINYA SAMA
Ini sangat penting untuk usahawan.
Ada peralatan yang direka terutamanya untuk mengekalkan produk yang sudah beku, manakala sistem lain direka untuk mengeluarkan haba daripada produk dengan cepat sehingga membeku.
Kedua-duanya tidak semestinya mempunyai kapasiti yang sama.
Freezer penyimpanan mungkin mampu mengekalkan produk pada suhu rendah dengan baik tetapi mengambil masa terlalu lama untuk membekukan sejumlah besar produk segar.
Sebab itu apabila membeli peralatan, jangan hanya bertanya:
“Berapa suhu minimum freezer ini?”
Tanya juga:
“Berapa kapasiti pembekuannya?”
“Berapa kilogram produk boleh dibekukan dalam satu jam atau satu kelompok?”
“Pada suhu awal produk berapa?”
“Berapa lama untuk suhu teras mencapai sasaran?”
Soalan-soalan ini lebih berguna daripada melihat suhu minimum sahaja.
BAGAIMANA MENENTUKAN MASA PEMBEKUAN PRODUK SENDIRI?
Bagi usahawan kecil, kaedah paling praktikal ialah menjalankan ujian proses sebenar.
Gunakan produk dengan formulasi, berat, bentuk dan pembungkusan yang sama seperti produk komersial.
Tetapkan jumlah produk yang mewakili kelompok pengeluaran sebenar.
Gunakan alat pengukur suhu yang sesuai untuk memantau suhu produk pada lokasi yang paling lambat membeku, lazimnya berhampiran bahagian teras bagi bentuk produk yang sesuai.
Catat masa dan suhu.
Ulang ujian supaya keputusan tidak bergantung kepada satu percubaan sahaja.
Kemudian tentukan keadaan operasi yang boleh menghasilkan keputusan secara konsisten.
Inilah permulaan kepada validasi proses pembekuan pada tahap yang praktikal.
JANGAN UJI SATU PEK SAHAJA DALAM FREEZER KOSONG
Ini kesilapan yang mudah berlaku semasa pembangunan produk.
Satu pek dimasukkan ke dalam freezer kosong dan membeku dengan sangat cepat.
Pengusaha kemudian menganggap masa tersebut sesuai untuk pengeluaran.
Apabila operasi sebenar bermula, 30 atau 50 pek dimasukkan serentak.
Masa pembekuan menjadi jauh lebih panjang.
Mengapa?
Kerana beban haba telah berubah.
Sebab itu ujian perlu dibuat dalam keadaan yang menyerupai operasi sebenar.
Jika sasaran pengeluaran ialah 50 kilogram bagi satu kelompok, proses perlu dinilai pada beban yang hampir dengan keadaan tersebut.
Validasi yang baik perlu mewakili realiti pengeluaran.
SUSUNAN PRODUK PERLU DISTANDARDKAN
Cara produk disusun di dalam freezer juga boleh mempengaruhi prestasi.
Jika dalam satu ujian pek diletakkan satu lapisan dengan ruang yang baik antara setiap pek, tetapi dalam operasi sebenar pek ditindih bertingkat-tingkat, keadaan pemindahan haba sudah berubah.
Oleh itu, susunan produk perlu menjadi sebahagian daripada prosedur.
Contohnya, pengusaha boleh menetapkan bilangan pek setiap dulang, bilangan lapisan, jarak antara produk dan jumlah maksimum bagi setiap kelompok.
Apabila susunan distandardkan, keputusan proses lebih mudah diulang.
Perkara seperti ini nampak kecil, tetapi inilah yang membezakan proses “agak-agak” dengan proses yang terkawal.
CONTOH PRAKTIKAL: KARI FROZEN
Bayangkan Uncle menghasilkan kari ayam dalam pek 500 gram.
Jika kari dimasukkan ke dalam bekas yang tebal dan dalam, bahagian tengah memerlukan masa yang lebih panjang untuk kehilangan haba.
Jika produk yang sama dibungkus secara lebih nipis dan rata dalam bahan pembungkusan yang sesuai, jarak pemindahan haba menjadi lebih pendek.
Tanpa menukar resipi dan tanpa membeli freezer baharu, masa pembekuan mungkin boleh diperbaiki melalui reka bentuk pek yang lebih sesuai.
Ini menunjukkan bahawa penyelesaian teknologi tidak semestinya bermaksud membeli mesin mahal.
Kadang-kadang penyelesaian bermula dengan memahami bagaimana haba bergerak melalui produk.
CONTOH PRAKTIKAL: KARIPAP FROZEN
Karipap memberikan contoh yang berbeza.
Jika karipap disusun bertindih rapat dalam satu bekas besar sebelum dibekukan, udara sejuk sukar bersentuhan secara seragam dengan setiap unit.
Jika produk disusun dengan lebih sesuai semasa peringkat pembekuan awal, pemindahan haba boleh menjadi lebih seragam.
Selepas produk mencapai keadaan yang dikehendaki, susunan penyimpanan boleh disesuaikan mengikut sistem operasi.
Prinsip ini juga digunakan dalam pelbagai produk individu seperti pau, donut, nugget dan bebola makanan.
Kita akan melihat teknologi yang lebih khusus untuk produk individu dalam PM-13B-05 apabila membincangkan jenis pembekuan industri.
CONTOH PRAKTIKAL: SAMBAL FROZEN
Sambal sering dibungkus dalam pek fleksibel.
Jika sambal dibentuk menjadi lapisan yang nipis dan seragam, proses pembekuan secara umum lebih mudah dikawal berbanding pek yang mempunyai bahagian sangat tebal.
Selain membantu pemindahan haba, bentuk pek yang seragam juga memudahkan penyusunan dan penggunaan ruang.
Namun pengusaha perlu memastikan reka bentuk tersebut masih memenuhi keperluan produk, pembungkusan dan pengguna.
Teknologi yang baik sentiasa mencari keseimbangan antara proses, kualiti, praktikaliti dan kos.
APAKAH DATA MINIMUM YANG PATUT DIREKODKAN?
Untuk setiap ujian pembekuan, Uncle cadangkan sekurang-kurangnya rekodkan nama produk dan nombor kelompok, berat setiap pek, jumlah keseluruhan produk dalam freezer, suhu awal produk, tetapan atau keadaan freezer, masa produk mula dimasukkan, masa suhu sasaran dicapai dan susunan produk.
Jika ada perubahan pada bentuk atau pembungkusan, catatkan juga.
Selepas penyahbekuan atau penyediaan produk, rekodkan pemerhatian terhadap kualiti.
Daripada data mudah seperti ini, usahawan sudah boleh membina pengetahuan tentang proses sendiri.
Selepas beberapa kelompok, kita tidak lagi berkata:
“Biasanya dalam enam jam sudah beku.”
Kita boleh berkata:
“Dalam keadaan proses yang telah ditetapkan, produk ini mencapai sasaran secara konsisten dalam julat masa yang telah diuji.”
Itu jauh lebih profesional.
DARIPADA MASA PEMBEKUAN KEPADA PEMILIHAN TEKNOLOGI
Selepas memahami kadar pembekuan, persoalan seterusnya ialah bagaimana industri menghasilkan kadar pemindahan haba yang berbeza.
Ada sistem menggunakan udara berkelajuan tinggi.
Ada sistem menggunakan sentuhan dengan permukaan logam sejuk.
Ada produk yang dibekukan melalui sentuhan dengan medium cecair yang sesuai.
Ada pula teknologi yang menggunakan bahan kriogenik untuk menghasilkan pembekuan yang sangat pantas.
Setiap teknologi mempunyai prinsip, kelebihan, kekurangan, kos dan jenis produk yang sesuai.
Kita sengaja tidak menghuraikannya di sini.
Itulah fokus khusus PM-13B-05 — Jenis Pembekuan dalam Industri Makanan.
ILMU UTAMA DARIPADA PM-13B-04
PM-13B-04 membawa satu ilmu utama, iaitu kelajuan pembekuan ditentukan oleh keupayaan sistem mengeluarkan haba daripada produk.
Suhu freezer hanyalah salah satu faktor.
Saiz, ketebalan dan bentuk produk menentukan jarak yang perlu dilalui oleh haba. Suhu awal menentukan jumlah haba yang dibawa masuk. Aliran udara atau sentuhan dengan medium penyejuk menentukan keberkesanan pemindahan haba. Pembungkusan boleh memberikan rintangan tambahan. Jumlah produk menentukan beban yang perlu ditanggung oleh sistem.
Semua faktor ini akhirnya mempengaruhi masa dan kadar pembekuan.
Kadar pembekuan pula mempunyai hubungan dengan struktur ais yang telah kita pelajari dalam PM-13B-03.
Namun sasaran industri bukan sekadar “secepat mungkin”.
Sasaran yang lebih tepat ialah:
membekukan produk pada kadar yang sesuai, konsisten, selamat dari sudut proses, mampu mengekalkan kualiti yang dikehendaki dan ekonomik untuk perniagaan.
KESIMPULAN MODUL 2.4
Pembekuan makanan pada asasnya ialah proses penyingkiran haba.
Produk perlu kehilangan haba sebelum mencapai takat beku, melalui perubahan fasa ketika ais terbentuk dan kemudian terus kehilangan haba sehingga mencapai suhu akhir yang ditetapkan.
Keupayaan freezer untuk melakukan tugas ini menentukan prestasi sebenar pembekuan.
Pembekuan perlahan dan cepat menghasilkan keadaan yang berbeza kerana masa yang tersedia untuk perkembangan struktur ais juga berbeza.
Namun kadar pembekuan tidak ditentukan oleh suhu freezer sahaja.
Saiz produk, ketebalan, bentuk, suhu awal, beban freezer, aliran udara, susunan produk dan pembungkusan semuanya boleh memberikan kesan.
Bagi usahawan, satu pelajaran yang sangat penting ialah membezakan antara kapasiti ruang freezer dengan kapasiti pembekuan freezer.
Freezer yang besar tidak semestinya mampu membekukan sejumlah besar produk dengan cepat.
Sebab itu proses perlu diuji menggunakan produk sebenar pada beban yang menyerupai pengeluaran sebenar.
Apabila masa, suhu, beban dan susunan produk direkodkan, pembekuan berubah daripada proses berdasarkan anggaran kepada proses yang boleh dikawal dan diulang.
PESANAN UNCLE
Jangan beli freezer hanya kerana penjual mengatakan, “Mesin ini boleh sampai −30°C.”
Tanya soalan yang lebih penting:
Berapa kilogram produk saya boleh dibekukan? Berapa lama diperlukan? Pada suhu awal berapa? Bagaimana produk perlu disusun? Dan berapa lama suhu teras mencapai sasaran?
Dalam teknologi makanan frozen, suhu rendah sahaja belum mencukupi. Yang kita perlukan ialah keupayaan mengeluarkan haba daripada produk dengan cepat, seragam dan konsisten mengikut keperluan produk.
Dan jangan terlalu mengejar perkataan “cepat”.
Pembekuan terbaik bukan semestinya pembekuan terpantas. Pembekuan terbaik ialah pembekuan yang sesuai dengan produk, mampu menghasilkan kualiti yang kita tetapkan dan boleh dilakukan secara konsisten pada kos yang perniagaan mampu tanggung.
BETULKAN YANG BIASA, BIASAKAN YANG BETUL.
Uncle Kuden
KUDEN ACADEMY
Artikel seterusnya: PM-13B-05 | Modul 2.5 — Jenis Pembekuan dalam Industri Makanan.
Pemilik dan penceramah di Kuden Food Safety Academy, berkelulusan Diploma Teknologi Makanan dari ITM (1978) serta B.Sc. dan M.Sc. dalam bidang Food Science & Technology dari The University of Tennessee, USA. Dengan pengalaman luas di F&N, MARDI, Kementerian Kesihatan Malaysia dan sebagai bekas CEO Selangor Tropical Fruit Industries, beliau kini aktif berkongsi ilmu Keselamatan Makanan, Pembungkusan, Pemprosesan Makanan, GMP dan Halal melalui ceramah jemputan bersama RISDA, UPM, KKM, MARA dan pelbagai institusi lain.

0 ulasan